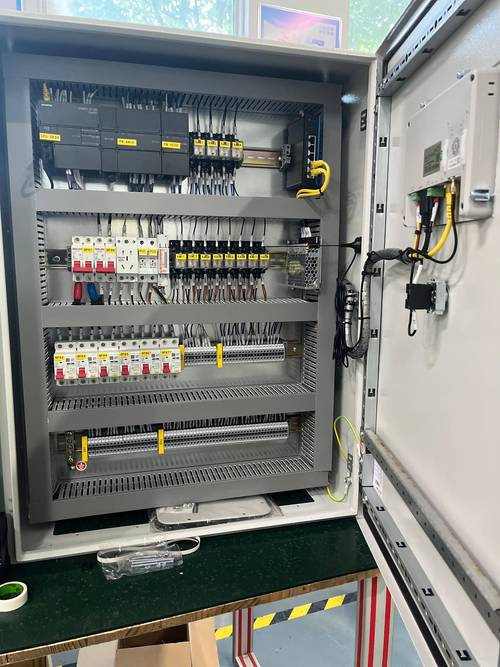
上个月帮朋友的车间改冲压线,一进老线配电室我就皱眉头——半人高的控制柜挤了八台,密密麻麻的接线从中控室牵到一百米外的出料端,线皮磨破的地方都包了三层绝缘胶带。换个新工位要重新拉几十根线,改程序还得停线三天,亏不起啊。
原来控制柜不是非得堆在一起
老的工业控制,大多是集中式架构。所有运算逻辑都塞在中控室的大控制器里,不管哪个工位的信号,都得拉回中控处理完,再把指令顺着长线拉回工位。距离远了容易受干扰,真要是中控柜出点问题,整条线直接趴窝。
分布式控制系统说白了,就是拆了这个堆在一起的柜子,把控制单元分到每个工位旁边。
说穿了很好理解,就像原来开小饭馆,所有点单传菜都得老板自己管,客人多了老板忙得脚不沾地还经常出错。现在每个区域安排一个领班,点单上菜自己处理,只有加菜打折这种大事才找老板,效率一下子就上来了。
比如常见的汽车焊接线,上百台焊枪分布在几十米的线体上,每个焊枪自带控制模块,自己管自己的焊接参数和动作,哪台出故障了,直接跳过去,剩下的工位该干嘛干嘛,不会像原来那样一停全停。停一小时产线,大车企损失几十万都打不住,这点容错能力,真的能救命。
装分布式不是拆柜子这么简单,坑多到你想不到
很多刚接触的工程师觉得,不就是把大模块拆成小模块,放去工位就行了?真不是。
第一个大坑就是同步精度。你想啊,冲压生产线,送料机构送板,定位机构卡紧,然后冲压头下来,整个动作流程差个几十毫秒,出来的工件就是废的,严重的还能撞坏几十万的模具。原来集中控制所有动作都走同一个时钟,同步精度天生就高,现在各个模块都在工位上,靠网络通信传信号,车间里是什么环境?电焊机一开,电机一转,到处都是电磁干扰,今天延迟1毫秒明天延迟10毫秒,你怎么保证所有节点同步?我之前调过一条3C产品的组装线,光是同步精度就调了整整七天,头发掉了一大把。
第二个坑是安全逻辑。每个节点都是独立的,哪个节点出问题,不能把错误指令发给别的节点,更不能因为一个节点断电,整个线乱跑。所以每个分布式节点都要自带独立的安全自保逻辑,哪怕断网了,也能自己锁死当前动作,不会出安全事故。这个设计,一点偷工减料都不能有。
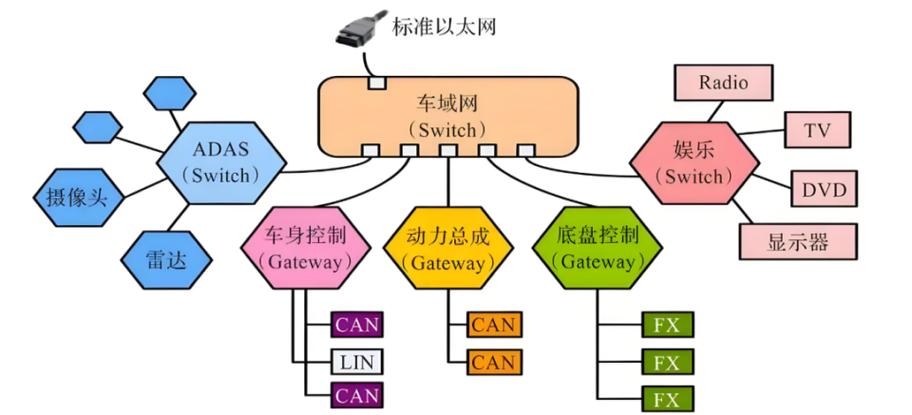
还有布线和成本的坑,很多新手算成本的时候只算控制器的钱,忘了工业现场要换专用的通信线,还要做抗干扰处理,算下来一不小心就超预算,最后老板脸都黑了。
别被营销话术忽悠,不是所有厂子都要用
市面上现在炒这个概念炒得凶,很多卖方案的张嘴就是未来趋势,不换就要落后,好多厂子稀里糊涂就花了冤枉钱。有两个常见的误区得说清楚。
第一个误区:分布式是万能的,所有产线都得换。
说实话真不是。你一个十来个人的小作坊,做小型五金件,一条线就三四个工位,IO点加起来不到一百个,原来的集中控制系统便宜好用,坏了随便找个电工就能修,花几倍的钱换分布式,纯纯交智商税。它适合的就是几百上千个IO点、几十上百个工位的长大线,或者经常要改款换产的柔性产线,这种场景下它的优势才能发挥出来。
第二个误区:分布式就是工业物联网,换了就能实现智能制造。
不对。分布式是底层的控制架构,解决的是怎么稳定控制产线动作的问题,工业物联网是往上的数采、分析、决策,俩根本不是一回事。很多卖方案的把俩绑在一起卖,加价好几万,其实很多厂子根本用不上那么多花里胡哨的功能,纯纯被收割。
不过话说回来,它对现在制造业的影响确实实打实的。现在消费电子、汽车这些行业换款太快了,原来一年换一次,现在半年甚至三个月就要改一次产线,原来集中控制改线,重新布线改程序,动不动半个月起,分布式只要加两个工位模块,改几行对应逻辑,一两天就能搞定,大大缩短了改产时间,柔性生产真不是喊口号,分布式就是最基础的支撑。
还有维护,原来查故障,得从中控室顺着线查到工位,几十根线一根一根测,大半天都找不到问题,现在哪个工位出问题,模块直接报故障,换个模块十分钟就能搞定,省了多少人工和停机时间。这几年国产的分布式控制模块做得也很不错,原来基本都是进口品牌,价格贵得要死,现在国产稳定性上来了,价格低了一半还多,很多中小厂子也能用得起了。
说白了,不管叫什么高大上的名字,本质就是为了解决现场的麻烦,省成本提效率。合适的才是最好的,就这么回事。