上个月去北方一个钢厂做现场调试,站在轧机车间里,几米外的主传动轴嗡嗡震,脚底板都能感觉到那种沉乎乎的力。低头找源头,就是两个直径快三米的大工业齿轮,咬在一起慢悠悠转,每转一圈,就把上百吨的钢坯咬着送进轧辊里。
别被课本骗了,工业齿轮不是你画的那个小齿
上学那会画齿轮,就是一个圈,画几个均匀的三角形齿,老师说这就是齿轮,作用是传递扭矩改变转速。
真下了车间才知道,完全不是一回事。
工业齿轮,说白了就是给工业系统传力的”咬合力担当”,大到风电主轴的传动齿轮,小到医用机器人关节里的微型齿轮,跨度能差好几个数量级。
很多人有个误解,觉得齿轮不就是两个轮子咬着转吗?能有什么技术含量?
哦,那可太错了。
就说钢厂那个三米直径的齿轮,它要传的扭矩,够把十辆坦克拉着走,要是齿的精度差个头发丝的十分之一,转起来就会震得整个厂房抖,用不了三个月,齿就磨坏了。
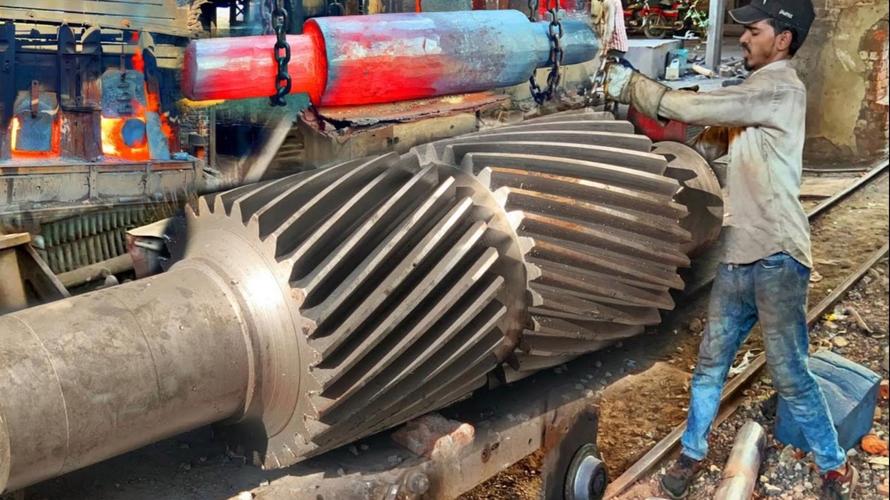
还有人觉得,齿越多越密越好?不对,要匹配载荷,高速的齿轮齿就得密一点,低速大载荷的,齿就得粗,粗到一个齿能有你半个人高,对吧?
做一块合格的工业齿轮,要过多少鬼门关
说实话,我刚入行那会,以为齿轮就是浇个铁坯子,铣几个齿就完了。
跟着师傅跑了一遍流程才知道,一块像样的工业齿轮,从原材料到成品,至少要过七八道关,每一步错一点,全废。
绝大多数承重的工业齿轮毛坯,不是铸出来的,是锻打出来的。铸坯里面容易藏气孔,受力稍微大一点就从气孔那里断,锻打的时候,几百吨的压力压下去,把材料内部的孔隙压死,晶粒压细,强度一下子就上来了。
毛坯做完,接下来滚齿,就是把齿的形状粗切出来,然后最要命的一步来了:渗碳淬火。
为什么要命?淬火就是把齿轮烧到一千多度,扔到油里或者水里快速降温,让齿面变硬,耐磨。但是热胀冷缩啊,一冷一热,齿轮肯定会变形。
变形量控制不住,就是废件。
我刚入行那年,车间里新调了一个淬火参数,整炉八个大齿轮,做完磨齿的时候才发现,变形量超差了一倍,那八个齿轮,成本加起来快两百万,就堆在车间角落当废铁卖了,那师傅蹲在角落抽烟,半天没说话,谁看着不心疼啊!
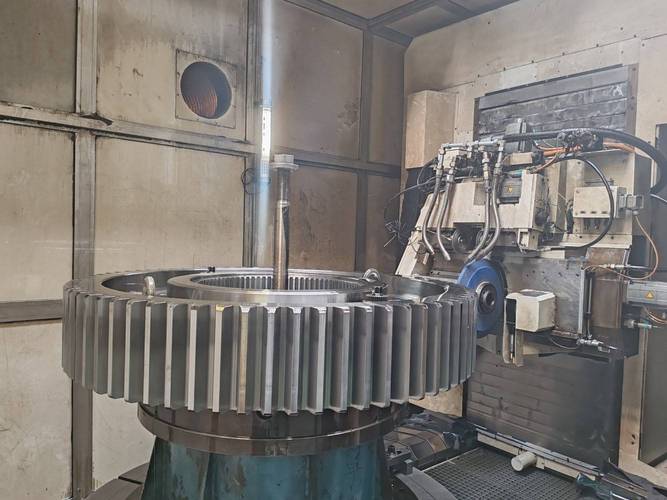
不过话说回来,现在技术好多了,有真空淬火,有可控变形的工艺,但是只要你干这行,就永远要跟淬火变形较劲。
淬火完了,还得磨齿,把变形的地方磨掉,精度能做到微米级,什么概念?一根头发丝大概是一百微米,好的工业齿轮齿形误差能控制在两微米以内,就这么苛刻。
工业齿轮的好坏,藏着整个工业的底子
很多人平时根本见不到工业齿轮,也就不会觉得它有多重要。
你开的新能源车,变速箱里的齿轮,要是啮合精度不够,开起来就会顿挫,跑个几万公里就响。风电场里的齿轮箱齿轮,坏一个,停机一天,损失十几万发电收益,换个齿轮要动几百吨的吊车,成本几百万就没了。
还有个常见误区,很多人觉得齿轮齿越硬越好,越耐磨就越好用?真不是。齿面硬了耐磨,但是齿轮芯子要是也硬,那遇到冲击载荷,直接就断了。好的工业齿轮,都是”外硬内软”,齿面硬得能磨铁,芯子有韧性,能扛冲击,这个度的把控,就是厂家的真本事。
前几年,大兆瓦风电的主轴工业齿轮,还主要靠进口,人家卖多少钱你都得拿,现在国内的厂子做出来了,精度寿命都能达到要求,价格直接砍了一半,这不就是实打实的进步?
说实话,工业这东西,从来都不是什么只有炫技的大工程才叫厉害,这些藏在机器肚子里的小零件,才是真的见功夫。你看不见它,但是它一刻都不能停,只要停一分钟,整个产业链都得跟着卡壳。
前阵子再去那个钢厂,那个老齿轮已经转了快八年了,测下来齿面磨损才不到半毫米,老师傅说,再转五年都没问题。我站在旁边听着嗡嗡的转动声,就觉得,这才是工业该有的样子,不声不响,咬着劲,一直往前走。