选错链条的代价,比你想的大得多
很多工厂采购图便宜,找小厂拿非标货,或者只按型号不看工况选,最后出问题才追悔莫及。上次那桩事,链条断了掉下来,打坏了三台输送滚筒,烘干线停了11个小时,那厂一天出一百多吨板材,停一天的产能损失加维修费用,小三万进去了。就为了省一百多块的差价。
更麻烦的是隐性损失,做精密输送的,链条磨损快会让整个线的精度掉下来,出一堆不合格品,亏得更多。
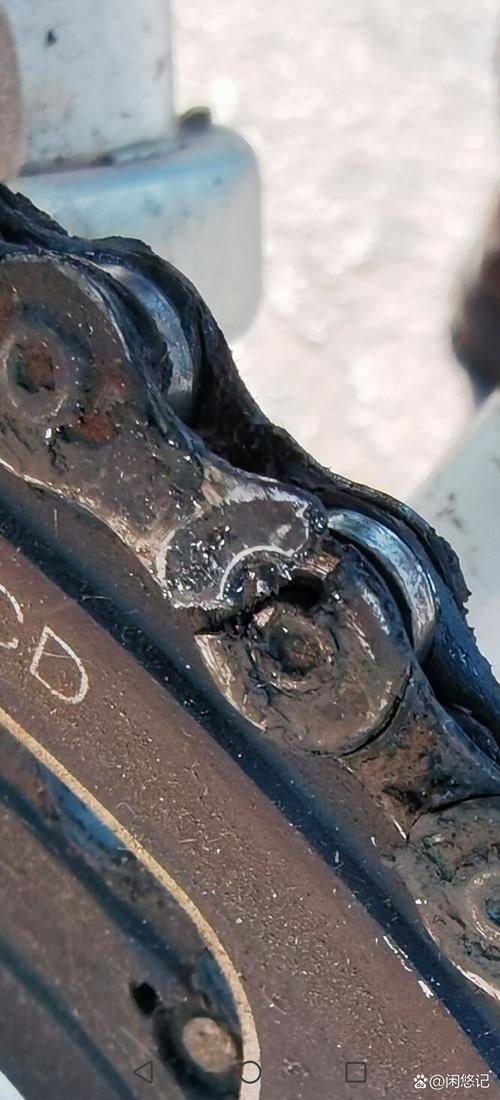
今天我们只聊重载连续运行生产线的工业链条选型,那些小型机械的小众链条我们不说,就讲最常见最容易踩坑的这块。
问:工业链条不都是按节距、型号买的,还能选错? 答:还真能。国标型号只是给了基础的参数范围,很多人只看节距对不对、破断载荷够不够,从来不看自己的工况适配性。你高温烘线用普通碳钢链条,不出三个月就氧化脆断;粉尘多的石料生产线用开口无密封链条,不出半年磨得间隙能塞下一个硬币,都是活生生的例子。三个核心参数,比国标型号更重要
选链条别盯着型号死磕,这三个参数才是决定寿命的关键:
- 适配工况的材质:不是越贵的不锈钢就越好,也不是普通碳钢就不能用。食品生产线要防腐蚀,当然用不锈钢,但重载场合别用304,强度比碳钢差一大截,硬要用反而更容易断,选420不锈碳钢就刚好。常温重载生产线,选热处理过的优质碳钢,比不锈钢性价比高得多,强度还更好。
- 销轴的润滑密封设计:说实话,90%的链条磨损都是销轴磨损,很多人买链条只看链板厚不厚,完全忽略销轴。低价链条就是随便给销轴淬个火,出厂沾点黄油就卖,运行起来黄油一甩干,直接干磨,不出三个月就拉垮。长距离输送线选可自动滴油润滑的结构,空间狭小没法频繁维护的就选免维护密封圈链条,对应选就对了。
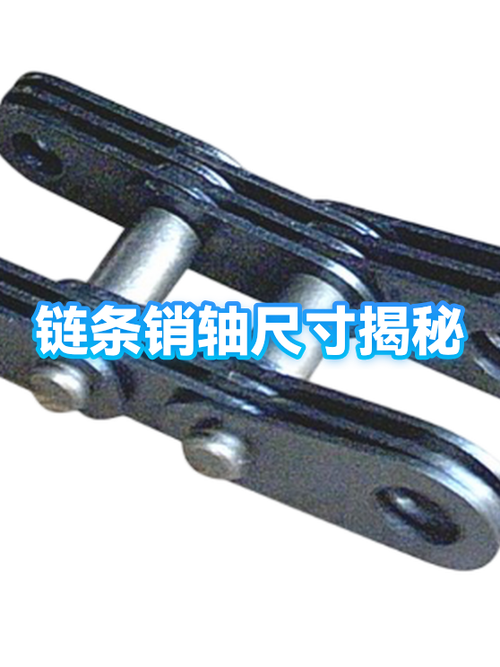
- 链板的孔位加工精度:同型号的链条,大厂做的孔位公差能控制在大约0.03毫米以内,小厂做的能差出一倍。孔位歪,跑起来就跳齿、晃动,每个零件的受力都不均匀,磨损速度自然快一倍都不止。别小看这一点,用起来差好多年。
日常维护的几个实用细节
选对了链条,还要养对了,做好这几点,寿命能延长一倍都不止:
✅ 张紧度别调太死。很多运维怕掉链,把链条拉得紧绷绷的,其实不对。太紧会加大摩擦力,不光费电机电,磨损还快得离谱。垂直运行的链条,下垂量控制在中心距的1%-2%就好,水平运行可以放宽到2%-3%,留点余量反而寿命更长。
❗ 别拿高压水枪直接冲链条。很多工厂搞卫生,拿着水枪到处冲,水冲进链条间隙,把润滑油带出来,还带进了细泥沙,相当于给销轴加了研磨剂,磨损速度直接翻三倍。真要清灰,用软毛刷扫,或者吹尘枪吹,必须冲的话,冲完赶紧吹干重新注油。
💡 链轮磨坏了别只换链条。链轮磨得齿尖变形了,哪怕你换全新的链条,上去不出三个月也会被磨坏,一起换花不了几个钱,省大麻烦。
说实话,工业生产里,最容易出问题的从来都是不起眼的小零件。工业链条就是这么个东西,没人会多看它一眼,但是出问题就是停线的大事。选对适配的,养好该保养的,花的钱不多,换来的是整条线的安稳,怎么算都划算。现在国内做高端工业链条的技术已经很成熟了,不用盲目追进口大牌,选正规厂的货,对着工况选,完全够用。