为什么你的直线导轨永远比别人坏得快
大部分人第一反应都是:材质不行?精度不够?买到假货了?
说实话,真不是。我经手修过上百台出问题的设备,90%以上的过早磨损,根子都出在安装阶段,剩下10%是日常维护瞎应付。
导轨本身就是高精度零件,出厂的精度和寿命都是在标准安装条件下测出来的。你装的时候就给它拧弯了,受力一直不均匀,滚珠一直在偏载滚道,再好的材质也扛不住天天磨啊。
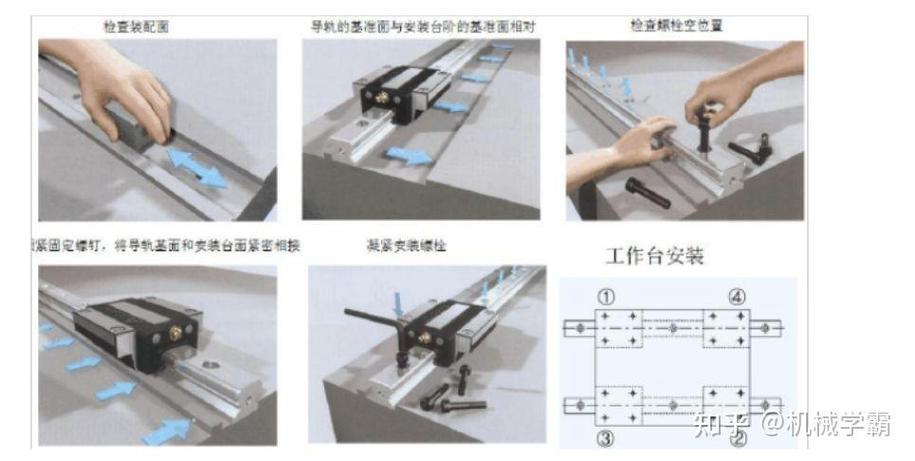
安装时最容易被忽略的三个细节
✅ 基准面必须清毛刺
机台加工完基准面,棱边、螺孔周围都会留着飞边和硬毛刺,很多工人拿抹布随便一擦就装导轨。装的时候毛刺直接把导轨底面刮出一道深槽,底面贴不紧基准,锁完螺丝导轨直接歪,第一天用就留下磨损隐患。拿油石蹭一遍才几个分钟的事,千万别省。
✅ 两根导轨的平行度必须控
很多小厂没有激光干涉仪,就觉得测不了平行度,干脆不测直接装。其实拿个千分表就能搞定,方法简单得很。
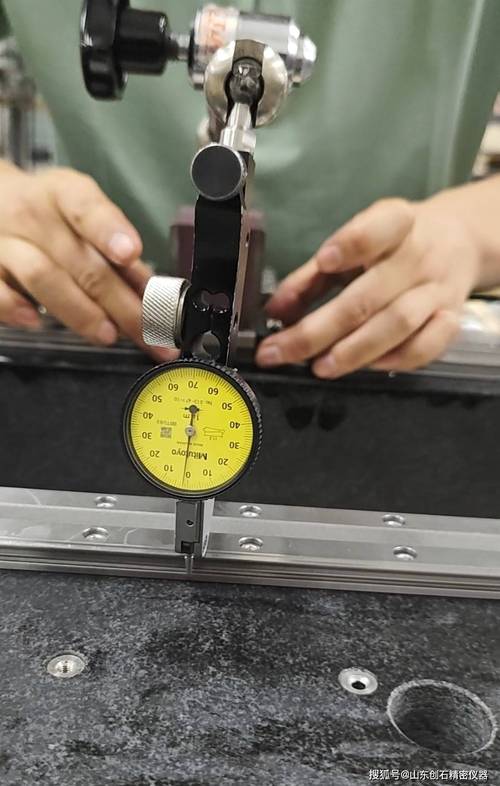
💡 把千分表吸在已经装好的主导轨滑块上,表头顶在副导轨的侧基准面上,滑块从头到尾走一遍,读数差控制在大约0.02mm以内,普通自动化设备、木工机床都够用,真没必要瞎追求万分之几的精度,浪费钱还没用。
✅ 旧机换导轨要复测安装面平面度
❗ 这个坑踩的人最多。机台用了五六年,本身因为铸造应力、重负载已经变形了,旧导轨拆下来直接把新导轨往上装,安装面凹一块凸一块,新导轨装上去就跟着变形,能不坏得快吗?旧机换导轨,一定要先刮研或者重铣一遍安装面,花不了多少钱,寿命直接翻几倍。
问:直线导轨的预压是不是越大,刚性越好越耐用? 答:这是我见过最普遍的误区!很多做重切削的老板,上来就要求给导轨加最高等级的预压,觉得越紧越稳不容易振刀,结果呢?预压太大,摩擦力飙升,发热快得离谱,磨损速度直接翻三倍都不止。通常来说,轻负载高速搬运设备,选最轻的预压等级就够了;普通重切削机床选中等预压;只有超重负载的锻压设备才需要上重预压,别乱加钱升预压,纯纯是花钱加速导轨报废。日常维护能延长三倍寿命的小技巧
很多工厂二十四小时连轴转,导轨半年都不打一次油,要么就是随便挖一勺普通黄油怼进去。黄油粘度太高,特别容易沾灰尘铁屑,用不了半年滚道里就全是泥,相当于天天拿沙子磨滚珠,不坏才怪。
说实话,直线导轨润滑真没那么复杂:高速低负载的,选3号锂基脂就够,别选太稀的也别选太黏的;每周打一次,每次打到旧油从刮屑板挤出来就行,别打太多,溢出来到处都是反而沾灰。
还有个被所有人忽略的小东西:刮屑板。很多人刮屑板破了,觉得不影响走刀,凑合用就行。那沙尘铁屑直接顺着破口进滚道,不出半年就把滚道磨出坑,换个刮屑板才几十块,换整套导轨大几千,这笔账怎么算都亏啊。
不过话说回来,维护频率也要看工况,无尘车间里的检测设备,两三个月打一次油都没问题;灰尘大的冲压、切割车间,就得半个月检查一次,刮屑板坏了立刻换,别拖。
我之前碰见过东莞一家做光伏硅片切割的工厂,他们车间到处飘硅粉,原来一年换三套导轨,后来改了维护流程,换了带双层不锈钢刮屑板的导轨,每半个月清理打油,现在一年半才换一套,一年下来光备件钱就省十几万。哪用得上什么黑科技?就是把该做的细节做到位而已。
很多人买直线导轨,只盯着牌子、精度等级,觉得越贵越好,却从来不在意安装和维护这点小事。实际上,对于直线导轨来说,安装是否标准、维护是否到位,对寿命的影响,比牌子本身大太多了。对吧?
要是你家设备的导轨也总坏,先别骂供应商坑人,先拆开看看基准面平不平,螺丝顺序对不对,是不是大半年没给人打油了——多半问题就出在这。