2026-09-26 05:31:06 作者:网编
分类:文章
干了快二十年机械维护,见过最多的低级事故,全出在这个巴掌大的小零件上。汽配厂整条焊接线停12小时,啤酒厂灌装线批量漏液,新能源电池厂分装错容重……追根溯源,全是电磁阀出问题。很多人觉得它就是个不起眼的气开关,值不了几个钱,坏了换就行,殊不知它一闹脾气,整条生产线都得给它停工。
为什么说电磁阀是气动系统的隐形心脏
自动化生产线里8成以上的执行动作,都是气动驱动的。气缸推、抓手夹、工位转……所有动作的指令,全靠电磁阀传递。你给电磁阀通电,它切换气路,气缸才会动;断电,气路换回来,气缸复位。就是这么简单的逻辑,但只要一个电磁阀卡壳,整条线的动作逻辑全乱。
我刚入行那年跟着师傅去修一条家电组装线,线体停了大半天,机电师傅查了半天PLC,改了好几处程序都没好,最后师傅蹲下去摸了摸倒数第三个电磁阀,说,换了吧。换完立刻好,就这么点事,愣是耽误了四个小时,当时那个老师傅脸都绿了。
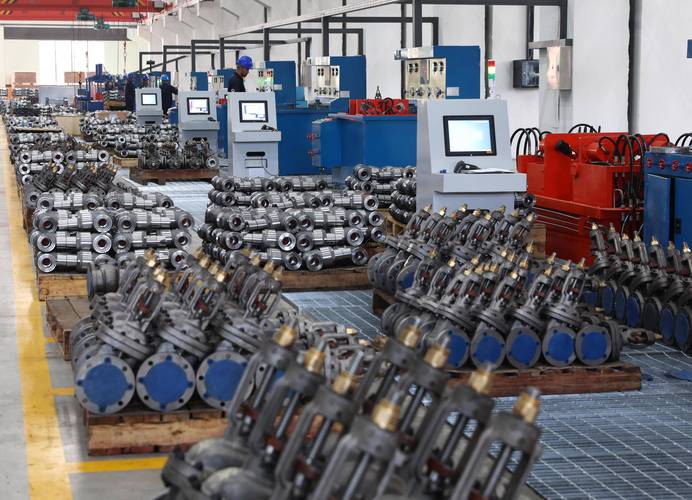 工业自动化生产线气动电磁阀安装场景
问:电磁阀和普通电动阀到底差在哪,为啥气动系统非要用它?
答:核心差在响应速度和驱动逻辑。普通电动阀靠电机带阀芯转,切换一次少说要几百毫秒,甚至好几秒,根本跟不上高速自动化的节拍。电磁阀靠电磁力吸合阀芯,通常几十毫秒就能完成切换,完美适配每秒好几次的动作循环。而且电磁阀本身就是为控制压缩空气设计的,体积小安装方便,随便往汇流排上一卡就能用,比电动阀省太多空间和成本。
选电磁阀绕不开的三个坑,都是我亲眼见过的教训
第一个坑,参数看错,把公称压力当工作压力用。很多厂家样本上标的1MPa,那是阀体能承受的最大压力,不是让你一直在1MPa下工作的。我见过有人选工作压力0.3MPa的气动系统,选了标称0.6MPa公称压力的电磁阀,结果阀芯根本推不动,一半阀门打不开,开机就卡。
第二个坑,防护等级乱标,潮湿环境直接烧线圈。很多便宜阀印个IP65就敢卖,实际上接线腔的密封圈都没装,溅两次水直接短路烧线圈。我之前在水产加工厂的杀菌线,见过一整条线换了三批线圈,最后换了正经品牌的阀才解决,前前后后搭进去十几万人工和停线损失。❗
第三个坑,不看响应速度,硬塞去高速工位。做零食分装的线,一秒钟要出三包,要求电磁阀一秒切换三次,你塞个普通的直动阀进去,阀芯惯量大,根本跟不上节奏,一会儿快一会儿慢,分装出来的重量差一大截,废品堆成山。
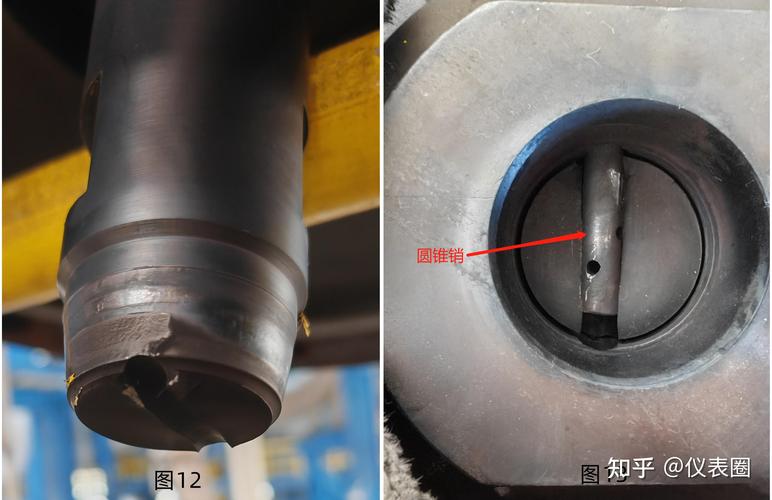 拆卸后的工业电磁阀阀芯磨损特写
问:现场故障排查,怎么快速判断是不是电磁阀坏了?
答:给你说个三分钟就能出结果的笨办法,百试百灵。首先摸线圈,通电的时候有没有轻微的震感,没震感直接量电压,电压正常那就是线圈烧了,换线圈就行。要是有震感,也能听到“咔哒”的动作声,但气路就是不通,那就是阀芯密封磨损或者杂质卡死了,别拆了修,直接换整个阀,哪怕你修好装回去,用不了半个月又会坏,拆拆装装的人工都够买个新的了。
延长电磁阀寿命的三个实用小技巧
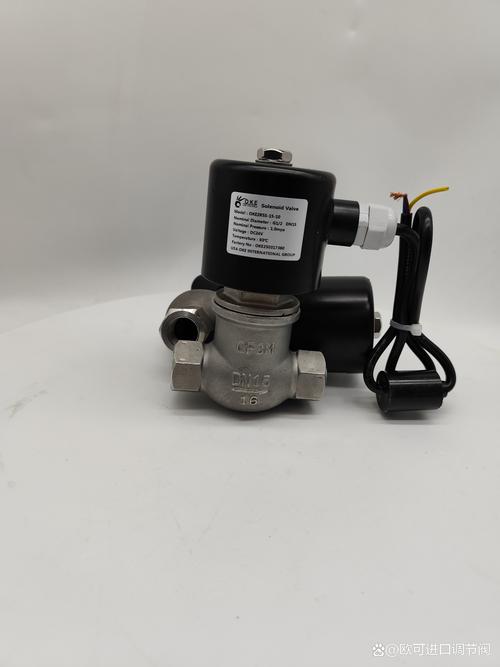 延长电磁阀寿命的三个实用小技巧
💡 第一,气源处理一定要到位。百分之八十的电磁阀损坏,都是压缩空气不干净导致的。带水的压缩空气会锈阀芯,带油的会泡坏密封,带杂质的直接磨坏阀芯配合面。别图省事只装一个过滤调压阀,一定要做三级过滤,加装干燥器把水脱干净,这一步做对,电磁阀寿命直接翻两三倍。
✅ 第二,能选双稳态就别选单稳态。很多工位常年保持一个动作,单稳态需要一直通电才能保持状态,线圈一直发热,绝缘老化得特别快。双稳态电磁阀只要给一个脉冲信号就能保持状态,不用一直通电,线圈几乎不发热,寿命长太多,价格只贵一点点,太值了。
说实话,很多采购根本不知道还有这个选项,一直买最便宜的单稳态,最后换阀换得勤,总成本反而更高。不过话说回来,间歇动作的工位其实无所谓,不用硬选,看工况来。
✅ 第三,月度保养的时候花两分钟吹一吹。每次保养拆下线,用干燥的压缩空气对着阀口吹一吹,把积在阀芯附近的杂质吹走,花不了两分钟,就能避免很多卡涩故障。真的,没几个人愿意做这个小事,但效果真的出奇的好。
很多工厂愿意花几百万升级生产线,愿意花大价钱请人做运维,偏偏在电磁阀这种几十上百块的零件上抠,省几十块,最后赔几十万停线费,说出去都没人信。现在国产正经大厂的电磁阀做得已经很好了,不用盲目追进口,只要参数选对,日常维护到位,用个五七年完全没问题。对不对?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电磁阀:工业气动系统里选错就炸线的隐形核心
文章链接:https://www.zystgy.cn/a/60336