2026-09-26 00:17:41 作者:网编
分类:文章
上周跟机修班老李拆一台用了八年的干燥机,壳子掉漆,螺丝却亮得发白。转了八年,核心部件没动过,这就是台好机器。
别以为干燥机只出现在化工厂
很多人听完干燥机三个字,第一反应是工业设备,跟自己没关系。不对。你早上吃的脆饼干,包装放半个月不回潮,原料进生产线之前过了干燥机。你手机里的锂电池,正极材料要烘到含水率千分之几以下,不然用不了三个月就鼓包。就连医院用的一次性注射器,塑料粒子都得先干燥再注塑,不然做出来的针筒带气泡,强度不够谁敢用?
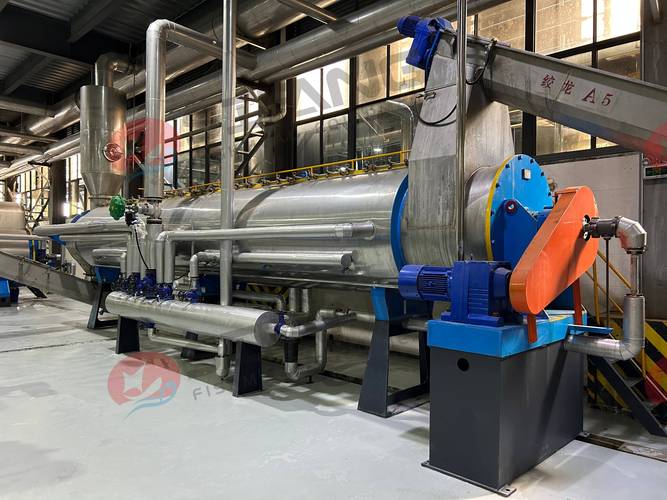 机械加工车间装配工业干燥机现场图
说白了,干燥机就是把物料里多余的水“抽”出来的机器,不只是烘东西那么简单,不同的料要不同的温湿度,差一点都不行。
造一台合格干燥机,卡脖子的地方在哪
说出来你可能不信,现在不少小厂攒干燥机,就是焊个铁壳子,装个加热管,接个风机就敢卖。真要做台能用十年、能耗达标的机器,难的地方全在看不见的细节里。
首先是热交换器,整个机器的热量全靠它传。铜管要一根根胀接在钣金翅片上,力度小了,铜管和翅片之间有缝隙,传热效率直接掉三成。力度大了,铜管直接裂,试漏的时候才发现,拆了重装,半天功夫白费。
然后是加热腔的密封,热风温度动辄一百多度,压力还不稳,要是密封不好,风跑了,热量浪费不说,物料干燥不均匀,一头干一头湿,下游客户拿到直接退货。现在行业里要求密封面平整度控制在通常0.02毫米以内,什么概念?一根头发丝直径差不多是0.08毫米,也就是四分之一根头发丝的误差,超了就不行。
说完密封再讲风压控制,烘干不同的物料,风压要调。烘颗粒料要风压大一点,把料吹起来翻个身,每个面都能接触到热风。烘粉状料风压不能大,一吹全跑了,堵在风管里清都清不出来。这套控制逻辑,都是老师傅在车间试几十上百次料磨出来的,不是画个图就能成的。
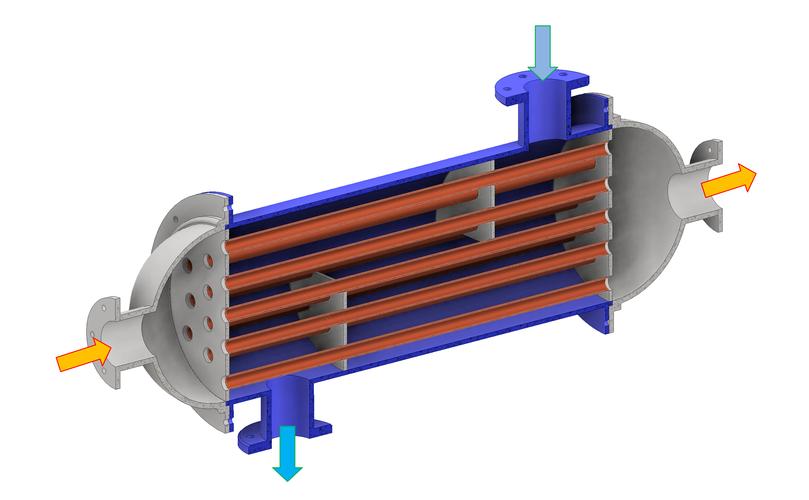 工业干燥机内部热交换器拆解实物图
试漏这道工序,最磨人。把整个热交换器泡在水槽里,打1.2倍工作压力,压半个小时,老师傅蹲在旁边盯着,一个气泡都不能出。哪有什么全自动化检测能替代眼睛?微小的气泡连仪器都容易漏,老师傅凑在水槽边,眼睛都盯酸了,才敢签字放行。
用干燥机最容易踩的坑
 用干燥机最容易踩的坑
说实话,我在车间见了太多瞎造瞎用的例子。
新工人上岗,领导催着出活,上来就把温度拉满,觉得温度越高烘得越快。结果呢?烘食用淀粉,温度超了十度,淀粉糊化,整锅料全废了。烘工程塑料,温度太高直接降解,做出来的塑件一掰就碎。
还有为了省电费,把排风阀门关得死死的,觉得排风就是排热量,太浪费。不对啊,干燥机要排的就是带水分的湿风啊,湿风不排出去,腔体里湿度一直降不下来,你烘十二个小时,含水率还是不达标,燃气钱花了,时间耽误了,最后料还是不合格,这就是省小钱吃大亏。
不过话说回来,干燥机这东西,离普通人真的不远。你买的预包装脆锅巴,开袋半个月不软,就是干燥工艺做得好。你戴的隐形眼镜,原料脱水的时候控不好含水率,戴进去磨眼睛,根本没法用。
现在也有新的技术,热泵干燥比传统的省电差不多一半,适合烘食品和药材,但是对加工精度要求更高,控温要准到一度以内,钣金的密封要求更高,不是随便攒个盒子就能做的。
昨天路过装配车间,几个学徒拧完最后一颗地脚螺栓,通电试机。机器转起来,声音很稳,只有脚底板能感觉到一点点震动,不像早年的老机器,震得工具箱里扳手都跳。伸手摸了摸加热腔的外壳,凉的——所有热量都锁在腔体里,没往外漏一滴,这就是一台好干燥机。
没那么多花里胡哨的概念,好用耐造,不浪费能源,干出来的料合格,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里摸出来的干燥机门道
文章链接:https://www.zystgy.cn/a/60314