2026-09-25 21:16:05 作者:网编
分类:文章
上周去长三角一家小型卤味食品厂调设备,问题出在封口机上。刚换了一批加厚的复合包装袋,封出来的口一半漏真空,老板蹲在产线边上抽烟,脸皱得跟干梅菜似的。
你以为只是压个膜?它得卡着0.1毫米的误差干活
很多人对封口机的印象,就是超市打包台那个手压的小玩意儿,压一下封个塑料袋。其实工业用的封口机,完全不是一回事。
你在超市买的预包装食品、快递的防水袋、药店的袋装药、甚至工厂里的化工原料袋,最后那道密封,全靠封口机。
最常用的连续式热封口,原理说起来简单,就是把包装袋的两层塑料膜,加热之后压在一起,冷却后粘牢就完事。但真要做好,三个参数差一点都不行。
热封三要素:温度、压力、停留时间,这三个参数要跟着包装材料变,换一种膜就得重新调。PE膜需要150度左右,加厚复合膜可能要到200度,压力小了粘不牢,压力大了直接把膜压断。
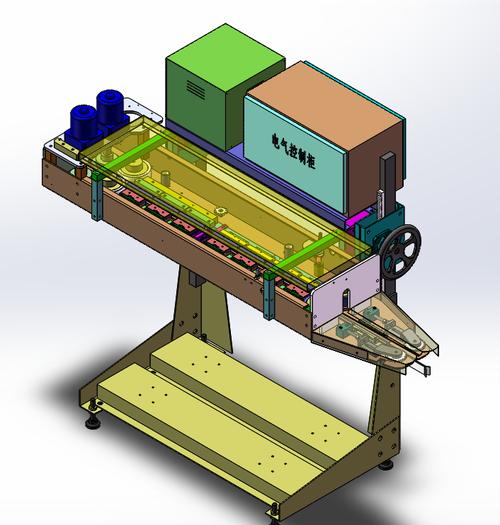 连续式热封口机核心辊轮结构图
就说最核心的两个热封辊轮,要对压着把袋子送过去,两个辊轮的平行度要求多高?一般都要控制在0.05毫米以内。什么概念?一根头发丝大概是0.08毫米,也就是比半根头发丝的误差还小。差一点,辊轮压出来的力就一边大一边小,出来的封口就是一边牢一边松,跑包漏袋全是这么来的。
造一台好用的封口机,难在哪?
说实话,封口机的整体结构真不复杂,没有什么高精尖的复杂零件,也不用什么稀缺元器件。但难就难在细节的一致性,批量生产的时候,每一台都要能卡准这个误差。
我见过小作坊做的封口机,卖的便宜,辊轮就是普通车出来就装上了,连动平衡都不做,用了不到三个月,辊轮磨偏了,天天出漏封,老板哭都来不及。
还有温度控制的问题,高速产线一分钟走三四百个袋子,封口辊轮一直在转,表面温度一波动,马上就出问题。温度低了封不上,温度高了烫皱袋子。好的封口机会在辊轮里面做加热管的均匀排布,每个点的温差不能超过5度,就为了稳。
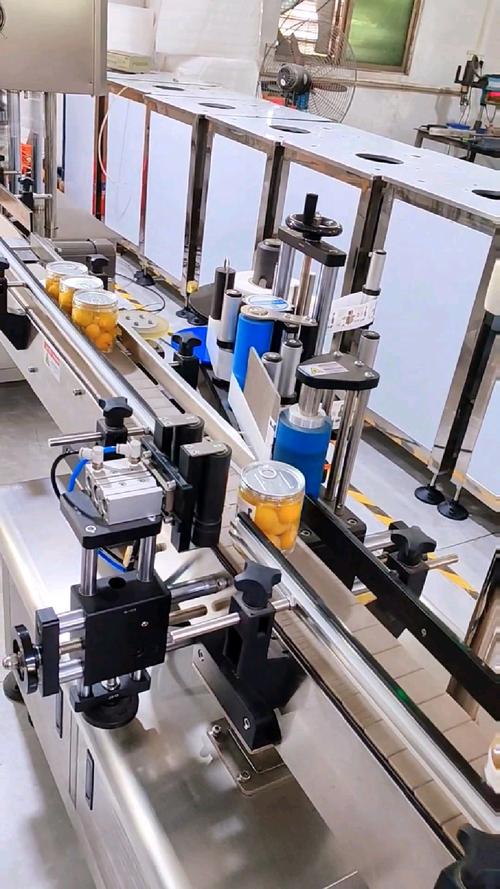 食品加工厂高速封口机作业现场图
不过话说回来,现在还有很多新需求,比如网红的异形自立袋,形状歪歪扭扭,边缘不整齐,普通的直辊封不了,就得做适应性好的压头,能跟着袋子的轮廓走,还得保持压力均匀。还有真空封口,抽完真空袋子厚薄变了,还要自动适配压力,不然薄的地方烫破,厚的地方封不住。
很多人有个误解,觉得封口机就是个低值易耗的小设备,没必要花大价钱买好的。我见过太多吃这个亏的,一批货出港了,发现十分之一的袋子漏了,整批退回来,亏的钱够买十台好封口机了。还有人觉得封口越烫越牢,这也是错的,温度太高会把膜的材质烫降解,反而容易裂,用手一撕就开,根本存不住东西。
被忽略的工业细节,才是见真章的地方
 被忽略的工业细节,才是见真章的地方
整个制造业里,像封口机这样的设备太多了。不是大机床,不是工业机器人,看起来不起眼,缺了它不行,做不好它整个产线都动不了。
之前生鲜冷链火的时候,很多商家换了新的保温包装袋,就是封不好口,化冻漏水,差评堆了一堆,最后找过来调了三天封口参数才解决。还有药品的防伪封口,要求一次压出防伪齿,还不能破坏封口强度,差一点都过不了药监的检查。
现在很多人都在追什么高大上的高科技,其实我们做一线制造的都知道,把这种不起眼的小事做扎实,才真的见功夫。
你下次拆袋装零食的时候,不妨摸一下封口那道压痕。平平整整,软硬均匀,撕的时候沿着易撕口一拆就开,不会歪着裂到里面去,那就是一台好封口机干出来的活。
就这么点事,够机械人抠几十年。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的封口机,藏着机械制造业的细功夫
文章链接:https://www.zystgy.cn/a/60300