上个月去东莞汽配厂帮客户调新线,蹲在传送带边盯了整整一下午。刚换的新带,走不到一百米就跑偏磨边。那味道,橡胶混着机油,熏得我头晕。
大部分人对传送带的印象,大概就是超市结账那截小皮带,或者工厂流水线运东西的带子,没什么技术含量对吧?说实话,干了十几年机械,我见过整条生产线因为一根传送带废了三天,亏了几十万的戏码,太多了。
别被“带”字骗了,这玩意儿根本不是一根简单的带子
外行张嘴就是“不就是橡胶做的皮带吗”,真不是。工业用传送带细分下来,能列几十种,不同场景用的东西完全不一样。
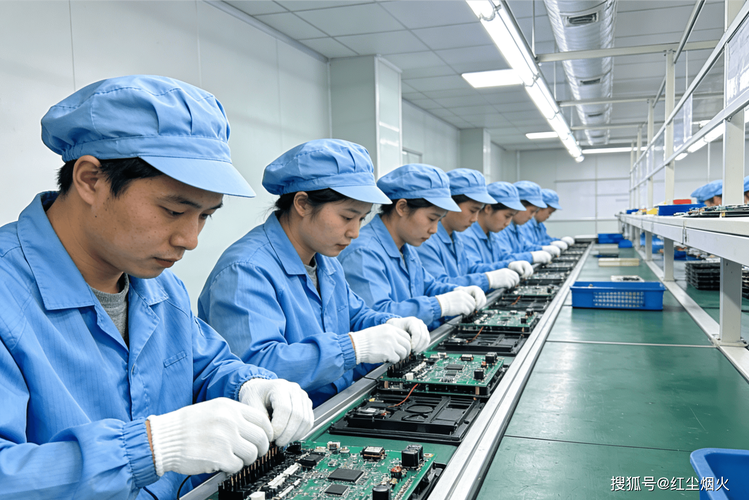
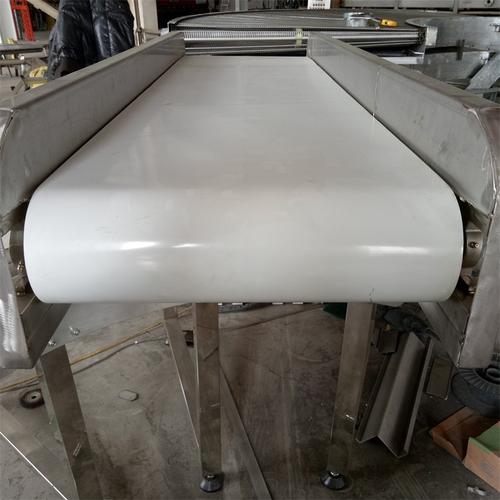
食品厂运面包月饼的,是白色PU带,要过食品接触安全认证,不能有异味,还得耐油耐水洗,一冲就干净。运铁矿石、钢卷这种上百吨重物的,是钢丝绳芯橡胶带,里面夹了好几层浸胶钢丝,拉断力能顶得上同粗细的钢筋。电子厂运电路板的,要防静电,带子里混了导电碳粉,防止静电打坏芯片。快递分拣用的,是带挡块的防滑带,随便怎么倾斜包裹都不会往下滑。
而且大家说的“传送带”,其实是一整套系统,不是只有那根带子。带身要靠托辊撑着,两头要套滚筒带动,还要有张紧装置调松紧,少一样都转不起来。
做一条能用三年的工业传送带,最难的是接头
你有没有想过,几公里长的矿山传送带,怎么运去现场?总不能把整根卷成几十吨的大卷,开半挂拉过去吧?根本过不了收费站,也转不动弯。
所以所有长传送带,都是分段运到现场,再把接头接起来。接头就是整条传送带的命门。我见过太多,带身用了五年都没坏,接头三个月断一次,折腾到老板想把整条线拆了。
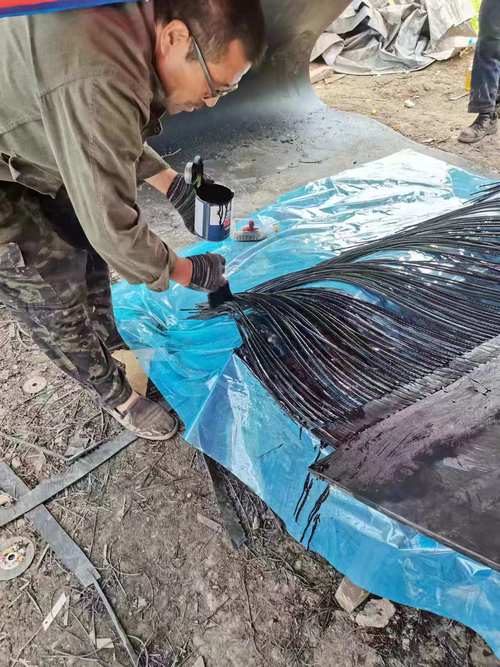
最结实的接头工艺是热硫化。先把接头两端的橡胶一层层剥掉,露出里面的钢丝绳芯,错开搭接,刷上专用的硫化胶,再放进专用模具里,保持一百四十多度的温度,十几个大气压,压两三个小时才行。
差一点都不行。施工现场湿度超过80%,胶吸潮粘不牢,接头强度直接掉三成。温度差个五度,压力差零点几个大气压,用不了半年就开胶。我前年在广西梅雨季碰过一次,刚接好的一百米带,第四天就断了,我和徒弟蹲在地上剥胶,满手满脸都是黑橡胶屑,冲了三天澡,指甲缝里还是黑的。太糟心了。
冷粘接头快,几个小时就能做完,就是强度不够,只有热硫化的七成,只能救急不能长期用。还有那种用铁皮卡子固定的机械接头,更糙,噪音大,还磨带身,也就临时线凑合用。
很多老板图省钱,找非专业的工人接,省了几千块接头费,不到半年断一次,换一次带几万块,算下来亏的更多。这笔账,真的不知道怎么想的。
传送带最容易坏的地方,90%的人都猜错
很多人觉得,传送带坏都是被重物磨坏的,其实不对。90%的传送带故障,都是跑偏磨出来的。
跑偏就是传送带走着走着歪了,一点点蹭到机架侧边,不出三天,边就磨烂了,直接整根报废。为什么会跑偏?说出来你不信,有时候就是一个托辊歪了一毫米,或者滚筒加工的时候锥度差了十丝,整条带就会慢慢往一边跑,拦都拦不住。还有的就是原料撒在带身上,一边沾了料变重,重心偏了,直接歪了。
调跑偏是现场工程师最磨人的活,没有公式能直接算出哪里歪,全靠经验一点点调。我见过一个干了三十年的老师傅,在露天矿山调跑偏,蹲在太阳底下调了八个小时,调好之后站起来,腿都麻了,买冰红茶的时候手都握不住瓶子。
还有一个容易出问题的就是张紧力。松了,滚筒转,传送带不跟着走,打滑磨带,越磨越薄。紧了,拉力太大,直接把带身拉断,或者把轴承拉坏。现在新线都有自动张紧的液压缸,会自己调松紧,老线还是靠工人拧螺栓调,全靠手感,差一点都不行。
现在新能源厂做光伏硅片的传送带,要求更变态。带面平整度误差不能超过一毫米,不然硅片放上去不平,一切就碎,一块大硅片几千块,碎一块老板心都疼。还要绝对防静电,一点点静电就能把硅片打报废,要求太严了。
那些你不知道的传送带误区
第一个误区:传送带越厚越耐用。不对。太厚的带柔韧性差,每次绕滚筒弯折,内部应力太大,反而容易从里面开裂。选多厚的带,是跟滚筒直径匹配的,滚筒越小,带就要越薄,不是越厚越好。很多小厂买带就比价格比厚度,买回来用不了一年就坏,还说人家卖的东西不好,其实是自己选不对。
第二个误区:传送带就是个便宜耗材,坏了换就行。不对啊,现在一条大型生产线的传送带,换一次十几万,停线一天损失几万,真坏不起。而且好的传送带,选对了装对了,能用五六年,差的用不了一年,算下来还是好的划算。
不过话说回来,传送带真的就是工业里的隐形劳模。一天转十几个小时,只要不出问题,没人会多看它一眼。全工厂的设备都有人巡检,就它经常被忽略,一出问题就是大事故,整条线都得趴窝。
前几天去楼下便利店买水,结账的时候看着收银台那截小传送带转啊转,突然反应过来,传送带真的无处不在,只是我们从来没注意过它罢了。