2026-09-25 12:55:42 作者:网编
分类:文章
上周跟着朋友去长三角一个汽配冲压车间帮忙调设备,刚进门就看见几个运维师傅围着控制柜蹲一圈,烟扔了半盒,愁得脸都绿了。原来上周刚换了两台新的机械臂,老的通信线怎么调都不同步,压机一下去,机械臂晚个十几毫秒退出来,工件直接撞废,一上午废了八件料。
车间里藏了多少年的通信病根
干机械这行的都知道,设备能动不算完,得能“说话”才算好使。十台八台设备凑一起干活,你得知道我到位置了,你该压了,我得收到你传感器说温度够了,我该焊了,差一点都不行。
早年哪有那么多讲究,走单独的控制线,一根线管一个信号,换个工序改个布局,扯线扯得满头汗,控制柜里缠的线跟鸟窝似的。后来出了现场总线,算是把线合并了,好多信号走一根线,清爽多了。
可也有毛病。带的设备越多,延迟越高,遇到点强电磁干扰,比如旁边开个大功率焊机,直接乱码停机。我见过最离谱的,一条包装线,一到夏天厂房温度高,总线就误报,每天准点停一两个小时,修都找不到问题。
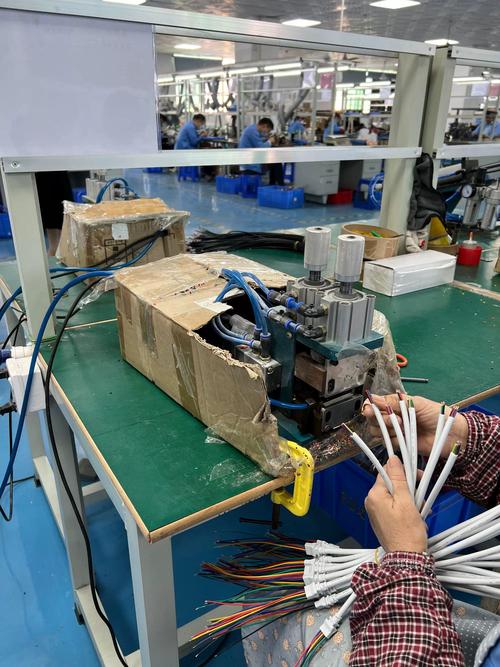 传统机械车间老总线接线现场
那时候就缺一个既能带很多设备,延迟又稳,还能跟上层管理系统联网的通信方式。需求堆着,技术就出来了。
以太网/IP到底解决了什么问题
很多人一听这名,说这不就是我家上网用的以太网吗?不对。这是专门给工业现场做的工业以太网协议,根儿上是标准以太网,但改了最核心的东西——给实时控制指令开了“绿色通道”。
咱们普通上网,你刷视频卡个半秒,缓冲一下就完了,不耽误事。车间里不行啊。机械臂抓着几万块的模具,你信号晚到1毫秒,位置偏一个毫米,工件废了不说,搞不好碰坏设备伤到人。
以太网/IP怎么做的?它把所有数据分成两类,一类是实时控制的,比如位置信号、触发指令,直接走优先通道,不跟别的数据挤,延迟通常能控制在1毫秒以内,波动还特别小。另一类是设备状态、运维数据这些,就走普通通道,慢慢传不着急。说白了,就是十字路口给急救车修了专用道,哪怕高峰期也不堵。
还有个好处,它用的就是标准的IP协议,跟工厂的上层管理网络天生能通,不用再做额外的协议转换。原来老总线要把设备数据传到车间的生产管理系统,得加个网关,转来转去还容易丢数据,现在直接连,设备开了多少小时,温度多少,直接就能在办公室电脑上看见,省了好多事。
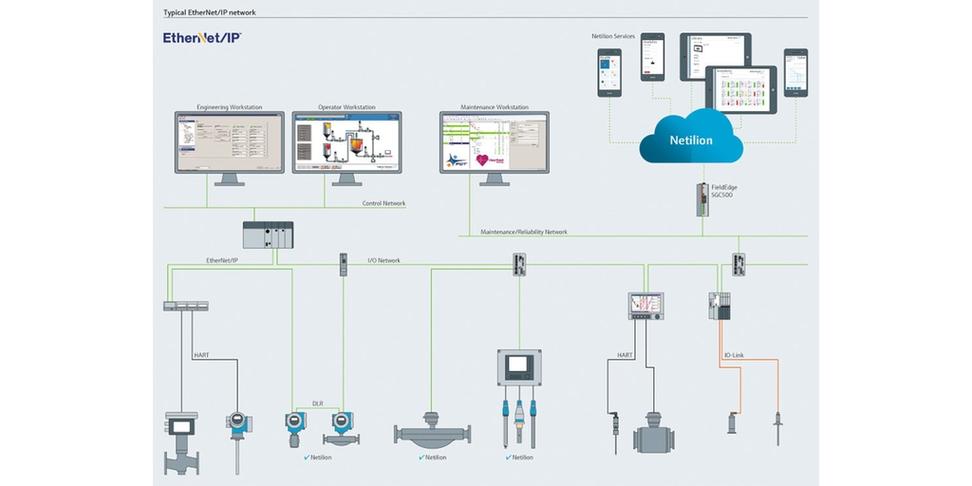 工业以太网/IP控制柜接线图
真落地,没你想的那么简单
 真落地,没你想的那么简单
说实话,不少工厂老板觉得,不就是换个网线接个网吗?找两个电工就能弄,我见过踩坑的太多了。
第一个坑,就是贪便宜用普通网线和家用交换机。工业车间里什么环境?有切削液雾,有焊接的强电磁干扰,还有机器连续震动,普通网线用半年,绝缘层就腐蚀破了,屏蔽不行,干扰一来直接断网。必须用工业级的屏蔽网线,交换机也要用工业级宽温抗干扰的,这点钱真不能省。
第二个坑,地址和网段规划乱搞。几百台设备都塞一个网段里,广播风暴分分钟把网卡爆,哪怕实时通道也不好使。开头说的那个汽配厂,就是一开始图省事,所有设备都放在一个VLAN里,一开冲压机,所有设备都卡,后来重新划网段分VLAN,折腾两天才解决问题。
还有,老设备改造不是说插个线就完了,得加支持以太网/IP的适配器,原来的老控制器不支持,还得换模块,算下来成本不低,很多小厂犹豫也正常。
它现在大多用在对同步要求高的工位,比如汽车焊装线、机器人加工工作站,我们普通人平时不会直接接触,但你买的家用车,车身上平整的焊缝,大多就是用了以太网/IP同步控制的焊枪焊出来的,更结实也更美观,良品率提上去,成本降下来,最终买车的人也能得实惠。
不过话说回来,它也不是万能的,一些特别简单的小生产线,用老总线完全够用,没必要追新折腾。工业技术从来都是合适的才是最好的,没什么谁一定能替代谁的说法。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的工业神经:聊聊以太网/IP
文章链接:https://www.zystgy.cn/a/60271