2026-09-25 09:59:46 作者:网编
分类:文章
上周三在冲压车间帮新项目调机,凑到机器边上擦屏幕上的油污的时候,旁边实习的小孩突然问我,哥,这个屏就是大家说的人机界面对吧?
我擦油的手顿了一下。很多人对这个东西的认知,还真就停在“这是一块工业触摸屏”。
不是只有亮着的屏幕才叫人机界面
从最早的蒸汽时代开始,只要是连接人和机器的交互部分,都算人机界面。
你去老厂房摸一下那台几十年的普通车床,手柄就是人机界面,你推多少,刀架走多少,全靠手反馈的力度和刻度盘的读数。踩的脚踏板也是,急停的红色按钮更是。
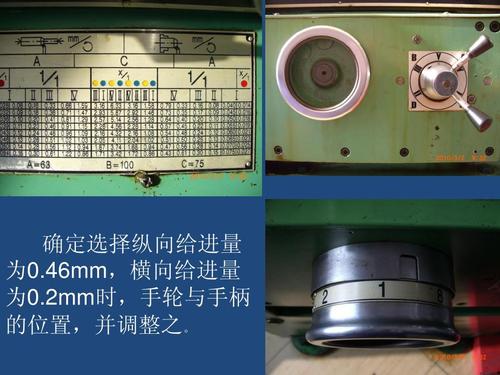 老式普通车床机械手柄刻度盘人机界面
说白了,人机界面的本质,就是人和机器互相递话的接口。你给机器发指令,机器给你反馈状态,走的就是这个接口。现在自动化程度高了,一个工人要看五六台甚至一整条产线,原来一个机器一个手柄肯定忙不过来,才把所有状态和指令都集中到一块屏幕上,才有了现在大家熟悉的工业人机界面。
一块合格的工业HMI,造出来比你想的难太多
别以为就是把手机屏幕放大,装个软件就完了。工业现场那环境,消费电子放进去三天就能给你造坏。
夏天车间里不开空调的时候,环境温度能飙到四十多度,靠近焊接工位的地方更狠,屏本身的温度能摸到五十多,普通手机早就过热关机了。还有震动,冲压机每压一下,整个机架都抖,屏里面的接线端子松一点,就给你断联。还有油污、切削液,天天溅上去,你那个屏的密封不好,进去就短路。
更烦人的是电磁干扰。车间里十几台焊机同时开,电磁乱得像一锅粥,普通屏分分钟给你跳屏、乱触发,你点一下“前进”,它给你跑“全速后退”,那不出事吗?
说实话我去年就踩过坑,项目赶进度,为了省几万块钱,换了个小厂的屏,结果入夏之后一到中午太阳晒着,触摸屏就乱跳,好几次误触发急停停线,害得我们整个班组蹲在边上拆了装装了拆,最后还是换了正规工业屏才解决。真窝火。
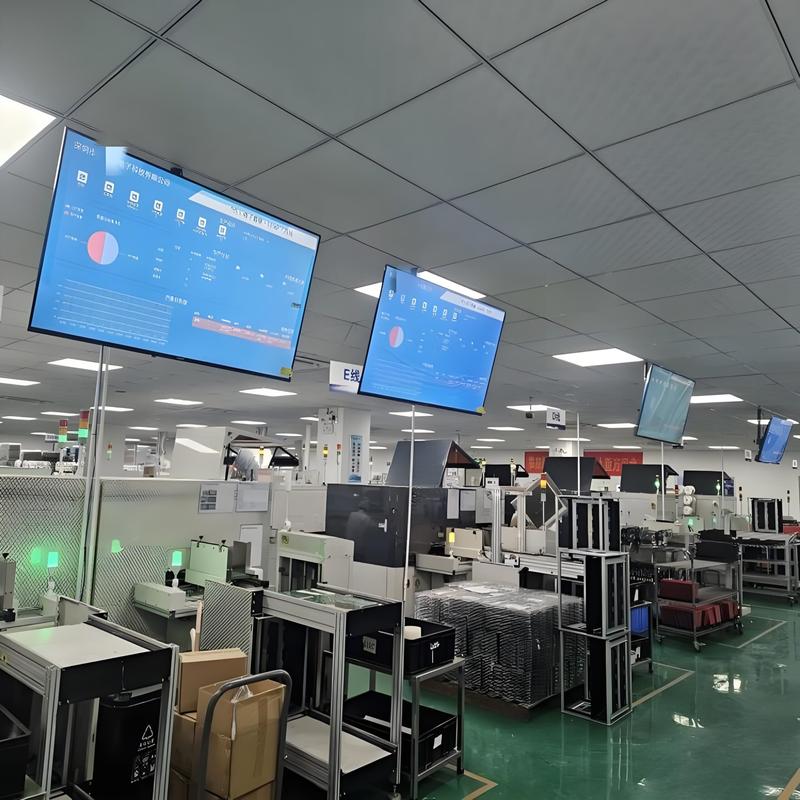 汽车冲压车间工业人机界面触摸屏现场图
关键难点还不止硬件。软件那边要适配不同品牌的PLC,还要低延迟——你想啊,冲压的时候你发现不对伸手点停机,延迟个0.5秒,后果是什么?很多小厂做的屏,通信延迟忽高忽低,就是因为协议优化做的不好,省了成本,留了大坑。
别迷信全触控,好用安全才是硬道理
 别迷信全触控,好用安全才是硬道理
这几年搞智能工厂升级,我见太多误区了。最常见的就是,不管什么场景,全部换成全触控,把所有物理按钮都砍了,显得高级。
结果呢?工人手上戴着厚劳保手套,沾了满手油,点半天点不准,急着下料的时候能把屏幕砸了。真出事要拍急停,你让他在一堆菜单里找图标?这不是扯吗。
对了,还有个常见误解,很多人觉得人机界面就是给操作工人用的。不对,维修师傅、调试工程师天天用。你得给不同的人开不同权限,工人只能开停机改普通参数,调试才能改逻辑,管理员才能改配方,不然哪个新手误碰了核心参数,整条产线的产品就全废了,这个损失谁担得起?
不过话说回来,好的人机界面,真的能改变效率。我们之前有个老产线改造,原来工人要跑三个不同的机器看状态,十分钟巡线一次,现在把所有数据都集中到入口的一块人机界面上,异常还自动弹报警,现在一小时巡一次都没问题,一个工人能多照看两台机器,也不用天天瞎跑累的不行。
说白了,人机界面发展这么多年,核心从来都不是堆配置拼参数。就是让人和机器打交道的时候,舒服、安全、不出错。
你磨得发亮的机械手柄好用,那就留着。全触控集中监控方便,那就用。适合现场的,才是好的。
哦,对了,下次你进工厂,不管看到的是满是包浆的老手柄,还是沾着油污的新屏幕,多瞅两眼,那就是人和机器对话的地方啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的那扇窗——我天天摸的人机界面到底是什么
文章链接:https://www.zystgy.cn/a/60263