2026-09-25 06:36:48 作者:网编
分类:文章
上周在汽配车间蹲点改工艺,站在那台灰绿色的设备旁边吹凉风,听着它匀速的嗡嗡声,刀具转得飞起,烫得发红的铁屑顺着导槽哗哗往外掉。从早八点开到晚十点,除了换毛坯停十分钟,它连口气都不喘。
这玩意儿就是很多人听过没见过的加工中心。
别被名字唬住,它就是带自动换刀的多功能机床
早年干机械加工,做一个带孔带槽的复杂零件,要换五六种刀。每换一次,工人就得停车,拧螺栓调中心,折腾半小时是常事,遇上精度要求高的,调错一丝整块毛坯就废了。
加工中心解决的就是这个麻烦。
它把铣、钻、镗、铰这些活全揉在一台机子里,刀库提前装好所有要用的刀具,程序编好之后,它自己换刀,换一把也就两三秒,不用人工碰一下。说白了,就是给机床装了个自动工具箱,从粗开荒到精加工,一台机器干完所有工序,不用来回转场换设备。
很多人分不清加工中心和普通数控铣,其实核心区别就一个:有没有能自动换刀的刀库。有就是加工中心,没有就是数控铣。
就这么简单。
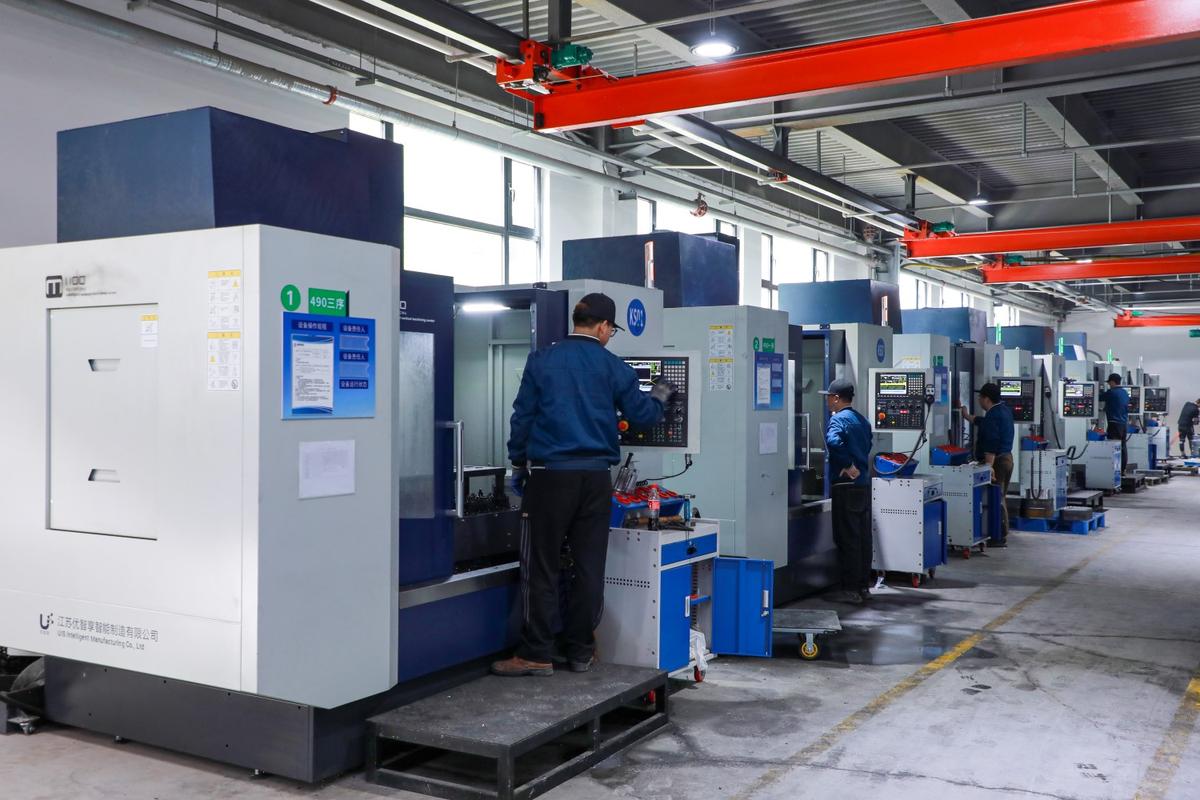 工厂车间立式加工中心生产现场图
说实话,现在市面上八成的金属零件,都得靠加工中心出马。小到手机摄像头的金属框,大到飞机发动机的叶片毛坯,都离不开它。
做一台能用十年不跑偏的加工中心,最难的在哪
说出来你可能不信,最核心的难点不是电控系统,也不是花里胡哨的智能功能,是压在最底下那坨十几吨重的灰铸铁床身。
你想啊,加工的时候刀具一秒转几千转,一刀切进去几毫米深,怼的是淬火钢、钛合金这种硬材料,整个机床都会受大力震动。要是床身刚性不够,抖得跟筛糠似的,加工出来的平面坑坑洼洼,尺寸直接歪到没法用。
不是堆铁块堆得重就完事了。新浇出来的床身内部有残余应力,放那不用自己都会慢慢变形。所以必须做时效处理,把应力彻底散掉才能用。好的加工中心,有的会做自然时效,把床身放在室外吹两三年风,应力散干净了再拿去装配。
我之前见过老板图便宜,买了没做充分时效的小厂床子,刚买回来精度看着还行,干了大半年,切出来的发动机缸盖平面度直接超差三倍,赔了客户一大堆废品钱,哭都没地方哭。
第二个难点是精度保持性。主轴转起来摩擦生热,热胀冷缩,主轴伸长个零点零几毫米,加工深孔的时候,误差直接就放大到零件上,废了。好的加工中心会做热补偿,主轴里埋好传感器,温度一变就自动调位置,把误差压到头发丝直径的几十分之一以内。
换刀机构也是个大坑,这个地方天天动天天磨,要是精度差一丝,换刀就歪,打刀断刀都是常事,停一次工修大半天,整条产线都跟着停,损失不小。
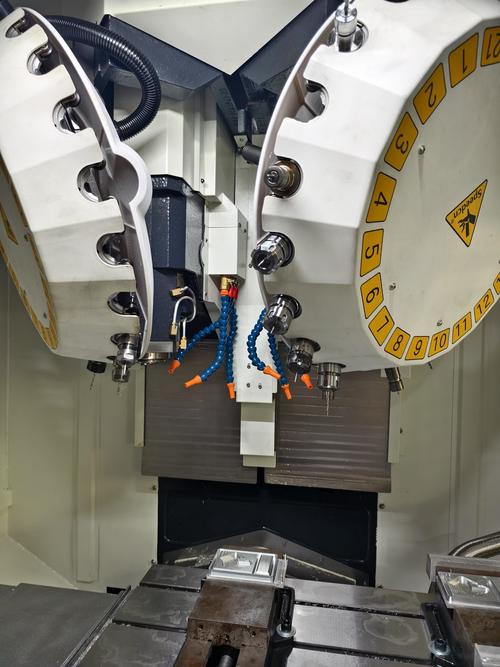 加工中心圆盘刀库自动换刀特写
那些流传挺广的误区,其实全错
 那些流传挺广的误区,其实全错
第一个误区:加工中心越大越贵就越好。
不对。说实话,你要是只加工指甲盖大小的电子五金零件,买个十几吨重的大型加工中心,纯属钱烧得慌。占地大,耗电多,开一次机的成本都够买好几十个零件了,完全是大材小用。合适才是第一位的,干多大的活,买多大的床子。
第二个误区:加工中心什么都能加工。
也不对,对吧?特别软的硅胶泡沫,它切不了,一粘刀整个零件就废了。几十米长的船体分段,你总不能做个几十米大的加工中心吧,那成本谁受得了,不如用别的加工方法。
还有人说现在有了3D打印,加工中心该淘汰了。
扯呢。现在3D打印也就做做小零件、开发样件,批量生产高强度的金属零件,还得靠加工中心,精度强度都比3D打印靠谱,成本还低一大截,短时间内根本替代不了。
不过话说回来,这几年国产加工中心做得真的越来越好了。早些年大家都认进口货,觉得进口的精度高不会坏,现在很多普通加工工序,国产的精度完全够用,价格比进口便宜一半还多,售后还快,坏了当天就能上门修,性价比高太多。
说真的,加工中心就是制造业里最沉默的老黄牛。你每天用的手机,开的汽车,坐的飞机,所有金属零件几乎都上过它的加工台面,可很少有人会注意到这坨整天嗡嗡转的大铁疙瘩。它就站在车间角落,不声不响,把活干了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里那台不会喊累的铁疙瘩,就是加工中心
文章链接:https://www.zystgy.cn/a/60244