上次跟老车工张哥逛车间,刚进门一股子机油混着铁屑的凉味就钻进鼻子,脚底下硬邦邦的,全是磕脚的碎铁渣。 顺着声音望过去,最靠墙角那台家伙正嗡鸣着转,卡盘带着一根粗钢棍转得匀匀的,合金刀头蹭上去,卷起一卷蓝汪汪的铁屑,飘落在油盘里。
不是所有旋转切削都叫车床
很多刚进厂的学徒第一句话就问,这不就是转着切铁吗?跟我在家拿角磨机磨东西有啥区别? 差远了。 铣削是刀转,工件不动。刨削是刀来回蹭。车床不一样,车床的核心是工件转,刀具只走直线进给,靠相对运动把多余的材料一刀一刀剃下来,要做的就是圆——外圆、内圆、锥圆,凡是跟旋转对称沾边的零件,几乎都绕不开车床。 你要做一根传动轴,要让它转起来不晃,外圆精度得控制在几微米以内,差不多是头发丝十分之一的精度,这活除了车床,谁来干都费劲。
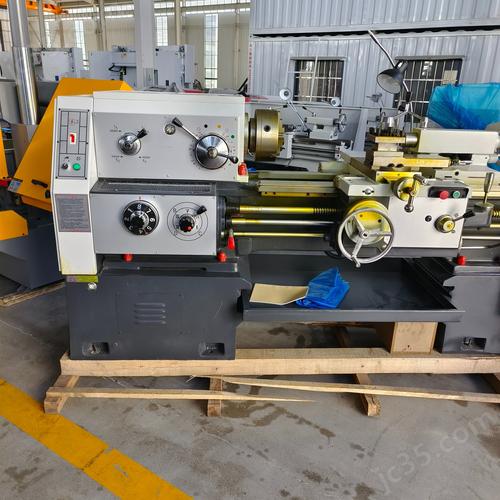
说实话,我之前也以为车床就是干粗活的,直到亲眼见张哥车一根一米多长的丝杆,车完了拿千分尺量,从头到尾误差不到两丝,那手稳得,跟钉在床身上似的。
卡盘转十年,难在看不见的地方
外行看车床,就看个转,内行都知道,难的全在藏着的地方。 先说主轴。主轴是车床的心脏,你转几千转,不能晃,间隙大一丝,车出来的圆就是椭圆。天热天冷,主轴热胀冷缩,间隙还得调,很多老工厂里的老师傅,接班头一件事就是拿手摸主轴外壳,感受温度,不对就松两圈螺母调间隙。 哦对,还有加工长轴之前,必须空转十分钟预热。别说是偷懒,这是经验——主轴转起来发热会伸长,你上来就干,走刀走到头,伸长量攒出来,轴的尾端就大了两丝,整根活就废了。主轴预热这四个字,是多少废件堆出来的规矩。
再说说导轨。床身那两条长长的导轨,是刀架走刀的路,路不平,刀走的就歪,车出来的轴就是锥度。现在高端车床的导轨,都是磨完了再人工刮研,一刀一刀刮出贴合度,一台车床刮导轨就得好几天,那活累得,直不起腰。
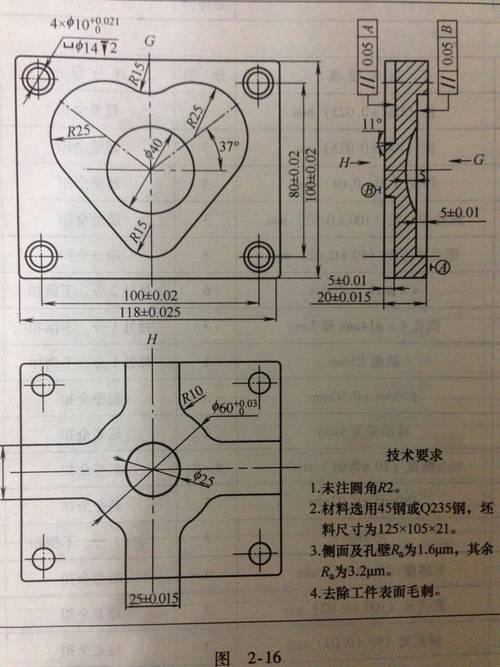
不过话说回来,现在数控车床普及了,很多活都不用手掰刀架了,但难的地方还是没变——材料硬了刀会颤,切削量不对会出震纹,薄壁件车完会变形,这些都不是输个参数就能解决的,还得靠老师傅的经验调。对吧?
你日常生活里,全藏着车床的活
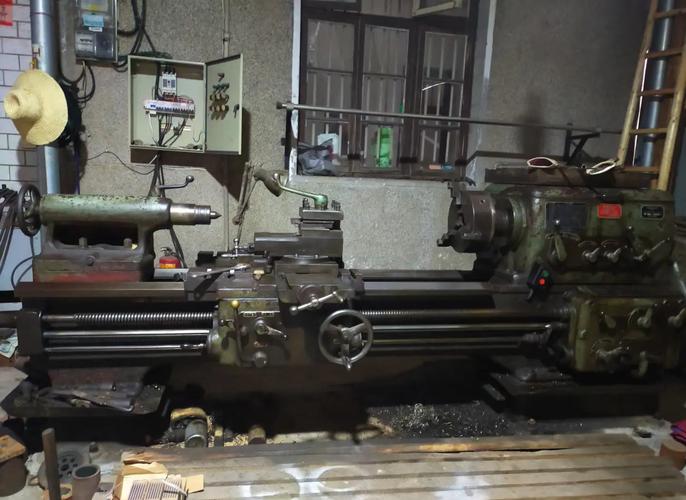
很多人觉得车床就是工厂里的大家伙,跟自己没关系,其实你从早到晚碰的东西,全是车床车出来的。 你开车出门,发动机里的曲轴、凸轮轴,哪个不是车床精车出来的?你拿的手机,摄像头的金属边框,那个圆润的弧度,是微型车床干的。就连你去医院打针,那个针尖的光滑锥度,都是微型车床一刀车出来的。
现在都在说什么3D打印,什么智能制造,好像传统工艺都该淘汰了,其实真要做高精度的旋转零件,还得靠车床。3D打印打出来的精度,还差着好几个数量级呢。 我那天走的时候,张哥给那台老车床换了新的传动皮带,关上电门,嗡嗡声慢慢停下来,卡盘慢悠悠转了半圈才停。铁屑还是那些铁屑,机油还是那个味道,这么多年了,车床就是这样,不声不响,一刀一刀车出了整个工业世界的底子。