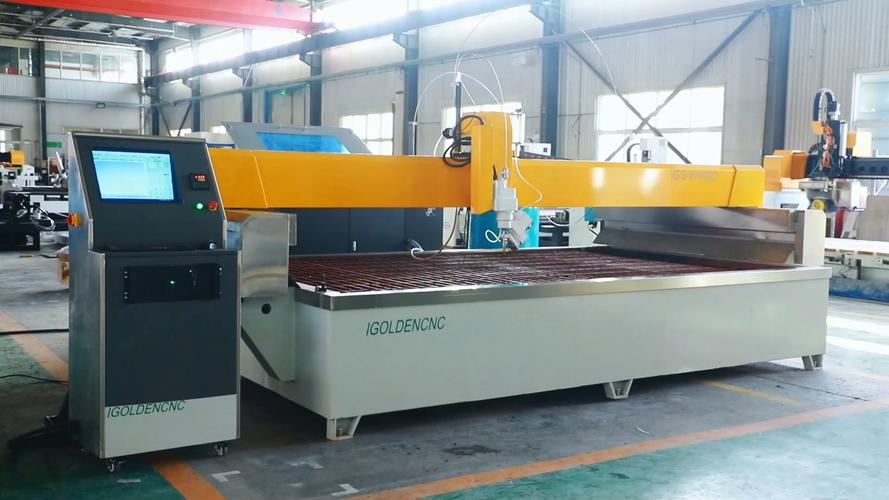
上个月跑加工车间找样件,远远就听见角落传来一阵低沉的滋滋声,走过去一看,水花混着细砂溅得半米高,工作台面上一块20厘米厚的锰钢板,正被一道细得离谱的水柱慢慢啃出缝。我站那看了十分钟,愣是没反应过来。
这就是水刀切割?
水刀切割到底是什么,跟高压水枪完全不是一回事
很多人对水刀的第一印象,就是加大版的洗车高压水枪,对吧?完全不是一个量级。洗车的水压撑死了几兆帕,工业级水刀切割的水压,能冲到400兆帕以上。什么概念?差不多指甲盖大的地方,压上去4吨重的东西,就是这么夸张。
水刀本身分两种,一种纯水型,一种磨料型。纯水刀就是切软东西——纸尿裤、戚风蛋糕、建筑泡沫,切出来不粘刀,边缘齐整得很。我们工业制造里说的水刀切割,90%都是加了磨料的混射水刀,干的都是硬骨头活。
原理说穿了其实很简单:高压水泵先把普通水加压到几百兆帕,然后从直径不到半毫米的宝石喷嘴喷出来,喷出速度能到三倍音速,瞬间拉出一道极细的高速水束,这时候混进石榴砂磨料,带着磨料的水柱打在材料上,硬材料靠磨料不断冲击磨削,软材料直接冲断,就完成切割了。
水刀切割最要命的难点,从来都不是压力不够
外行聊水刀,张嘴就比谁的压力高,好像压力越高就越厉害。说实话,真不是这么回事。我们一线打交道最多的问题,从来不是压力切不动,都是喷嘴损耗和精度漂移。
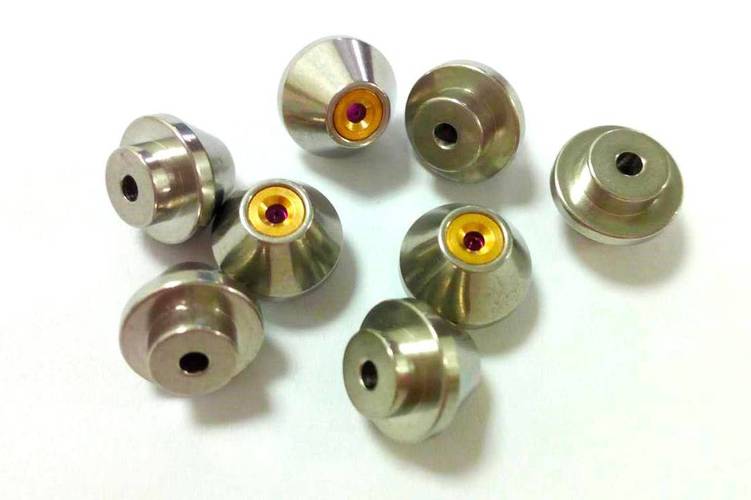
水刀的喷嘴,一般用红宝石或者蓝宝石做的,硬度已经够高了,可耐不住每天高速磨料冲刷啊。正常用下来,两三千小时喷嘴孔就磨大了一圈,原来0.3毫米的孔变成0.5毫米,喷出来的水束直接散掉,切出来的缝宽直接差了好几个丝,精度直接报废,必须换喷嘴。一个小喷嘴大几百块,长期用下来成本真不低。
还有一个大麻烦,切割厚材料的时候,水束往下走动能不断衰减,下半段切割速度会比上半段慢很多,如果走刀速度不变,切出来的断面就是上宽下窄的锥度,客户要的是直边,你切出锥度就是废品。要解决这个问题,得专门做锥度补偿,五轴水刀才能动态调整角度,价格直接比三轴的贵一倍都不止。我之前见过一家小加工厂,接了切150毫米厚防弹钢板的活,没调补偿,切出来斜度差了1.2毫米,整批货全部返工,亏了不少。
传得神乎其神的误区,掰扯清楚才明白
第一个误区,水刀是万能切割,什么都能切。真不是。比如切几十微米厚的铜箔,水刀一冲直接变形翘曲,还不如蚀刻或者激光切割稳。还有熔点特别低的蜡料,水刀切倒是切得开,但是切完带水还得烘干,多余功夫,不如用冷刀。
第二个误区,水刀切割没有热变形,比激光好一万倍。这话半对半错。水刀确实全程不产生高温,不会改变材料本身的金相结构和硬度,所以航空航天切钛合金、高强度装甲钢,都爱用水刀,毕竟一旦材料受热变性,那就是天大的安全问题。但你要是切小尺寸高精度的批量活,水刀的速度和切面光滑度,真不如高精度激光切割,而且水刀耗水耗磨料,单件成本其实更高,所以加工厂一般都是激光切不动、或者不能受热的活,才会拿水刀上。
很多人不知道,水刀现在早就走出工厂车间了,老城区改造拆旧燃气管道,切钢管不能有火花,怕引爆残留燃气,水刀切就完全没问题。还有石材厂切大理石台面,水刀切出来的边缘就是天然的拼缝,不用再二次磨边,比锯片切得省事太多。
不过话说回来,水刀这东西,就是个分工明确的特种选手,不是什么包打天下的神器。它最核心的优势,就是别的工艺干不了的活,它能接。哪怕你是几十厘米厚的复合材料,只要你不能受热,水刀就能给你切出合格的形状。
我上次摸了摸刚切好的钛合金断面,凉丝丝的一点都不烫手,冲掉表面残留的细砂,干干净净整整齐齐。原来最软的水,攒够了速度和力量,照样能切开最硬的钢。
挺有意思的。