2026-09-24 17:31:39 作者:网编
分类:文章
干机械这行,谁没跟数控机床打过交道?
很多人一提起数控机床,开口就是精度、转速、系统,张口闭口卡脖子,可真到自己用的时候,大把人在最基础的地方栽跟头。
干了三十年机械,我才摸透数控机床精度流失的真相
新机床拉回来,校表的时候公差蹭蹭亮,放在恒温车间,干出来的零件百分百合格,结果用了不到两年,同样的程序,同样的刀具,公差开始飘。
大多数人第一反应是什么?机床质量不行。厂家偷换了配件。
真不是。至少八成的精度问题,跟热变形有关。
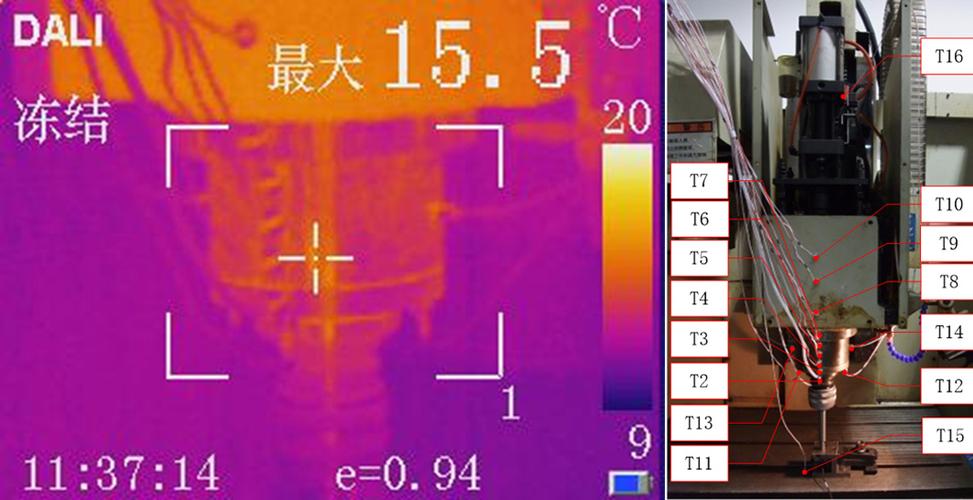 数控机床主轴热变形温度场测试图
你知道主轴连续转四个小时,温度能升多少?通常能比环境温度高十到十五度,热胀冷缩,主轴伸长能到二三十微米。
如果你干的零件公差要求是十个微米以内,这不就直接超差了?
问:是不是只有高端数控机床才会有精度漂移问题?
答:错。哪怕十几万的国产普通数控铣,只要连续开高速,一样会出这个问题。很多小加工厂为了赶产能,开机就干,连三五分钟的主轴预热程序都懒得跑,上来就切高精度活,不出错才怪。我见过一个浙江的小老板,三个月退了两台机床,说厂家精度不合格,最后教会他开机预热,问题直接解决了,你说搞笑不搞笑?
说到这,还有人说,我放恒温车间不就完了?
说实话,恒温车间多少钱一平方?普通小厂哪建得起。其实只要你开机跑个三五分钟预热,让主轴温度稳定下来再干活,百分之七十的热变形问题就没了。花不了你五分钟,能省你一堆返工的钱。
被九成加工厂忽略的细节:底座安装的猫腻
我前两年帮一个朋友查五轴精度问题,他花小两百万买的进口机床,干出来的曲面总是有波浪,调了刀补,换了刀具,校了系统,折腾了一个月,什么用都没有。
最后把机床挪开一看,地脚螺栓灌浆的时候,安装队图省事,只灌了靠近边缘的四个点,中间大半块底座下面全是空的。
你说,机床开起来,底座能不晃吗?切削的时候能不抖吗?
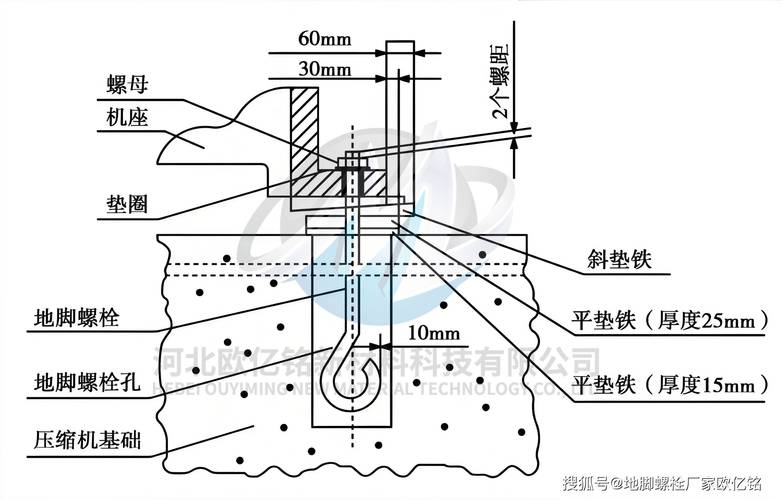 数控机床地脚螺栓灌浆安装施工图
真的,太多人把钱都砸在机床上,安装环节随便找个施工队就完事,最后出了问题,全怪机床不行,这不冤吗?
问:普通数控机床用地脚螺栓还是减震垫铁更好?
答:得看你的实际情况。要是你干的都是粗加工,公差放得宽,厂房地面还软,用减震垫铁就行,调平快,还能吸震,成本也低。但要是你干的活精度要求在0.01mm以内,机床吨位又超过八吨,听我的,一定要做地脚螺栓灌浆固定。垫铁是软的,时间长了底座会慢慢变形,精度自然就跑了,这个过程很慢,你半年才发现,都想不到是安装的问题。
不过话说回来,现在很多新建的工业厂房,地面都是做了加固的,也就二三十吨的大机床需要专门灌浆,小机床用好点的垫铁也没问题,不用太纠结。
国产数控机床到底靠不靠谱?说点圈内真话
 国产数控机床到底靠不靠谱?说点圈内真话
我刚干这行的时候,国产数控机床确实不行,用个一年精度就飘得没边,系统也容易死机,那时候但凡有点要求的加工厂,全买日系德系的。
现在呢?完全不一样了。
去年我自己扩产能,上了两台国产的三轴加工中心,同配置的日系要四十多万一台,国产才不到二十万,我当时也捏了一把汗,结果用了快两年,每周开六天,每天开十小时,上个月校精度,跟新机差不到4微米,换刀精度也稳得很,你说香不香?❗
当然我不是说吹得天花乱坠,高端五轴联动,加工那种复杂的航空航天零件,咱们跟顶级进口货确实还有差距,主要是主轴轴承、系统动态响应这些细节上,还有差距,这个得认。
但是啊,百分之九十的民用加工,汽车零配件、普通模具、五金件,国产数控机床完全能满足要求,真没必要花几倍的钱买进口的,很多贸易商就是赚信息差的钱,忽悠你进口就是好,其实你拿来干普通活,根本用不出差距,纯纯交智商税。💡
买机床记住一句话:别信参数,别迷品牌,现场拿你自己常干的零件试切,连续开八个小时,切完测精度,合格就是好机床,不合格吹得再牛也不要。
就这样。
很多人不敢说这话。
我不怕得罪人,毕竟干了一辈子,就想说点实在的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控机床:为什么说精度卡脖子的根子,不在机床本身?
文章链接:https://www.zystgy.cn/a/60196