去过五金加工打磨车间的人都懂。开门那一瞬间,扑面而来的粉尘能呛得你连打三个喷嚏。操作工干满八个小时,摘下口罩,鼻孔里全是灰。
这么多年,除尘技术换了一茬又一茬,可绝大多数打磨抛光车间,最后还是选了湿式除尘。
干式除尘搞不定的抛光工况痛点
很多刚开厂的老板,一开始总觉得干式除尘干净,不用碰水,图便宜装了布袋除尘,用不了半年就喊坑。
打磨抛光产的是什么粉尘?大多是金属细粉,粒径小,还容易粘。布袋除尘用俩月,粉尘就把布袋孔隙糊死了,风量直接掉一半,抽风完全没力,车间还是到处飘灰。换一套布袋大几千,一年换两三次,成本比设备本身还高。
更要命的是安全。做铝镁抛光的,金属粉尘本身就是易燃易爆的,干式除尘把干粉尘全积在灰斗里,稍微进一点打磨飞溅的火星,直接炸。这样的事故每年都能听见一两起,谁敢赌?
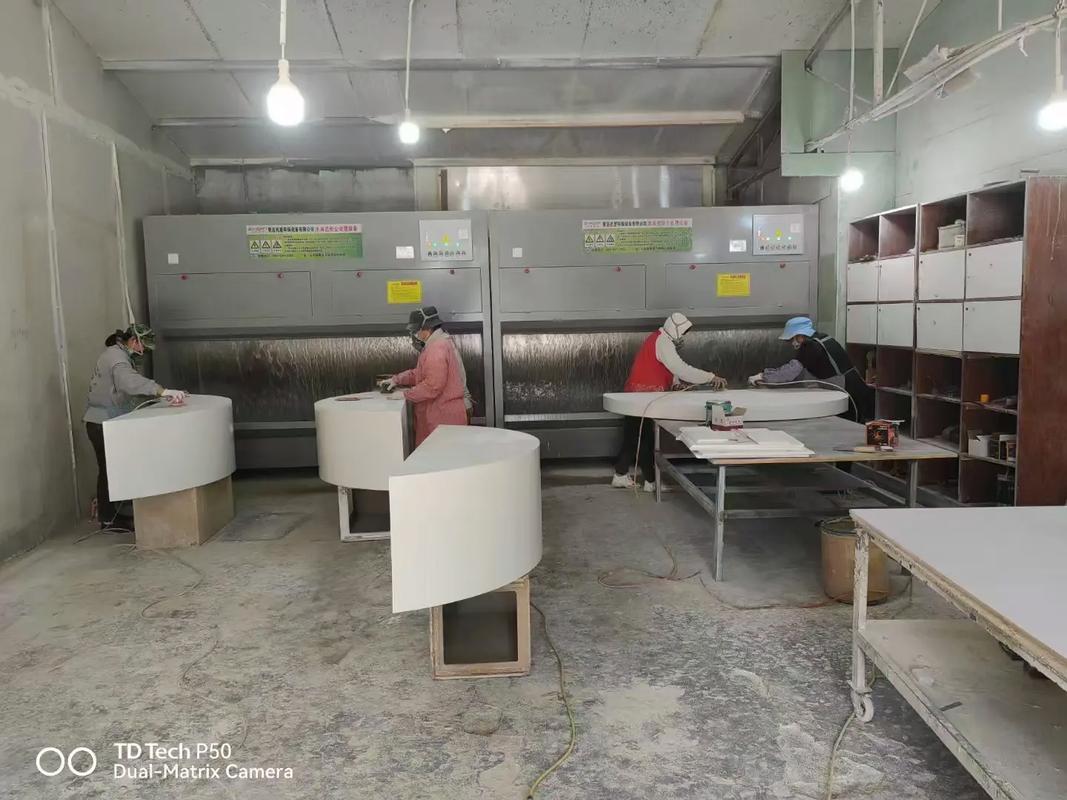
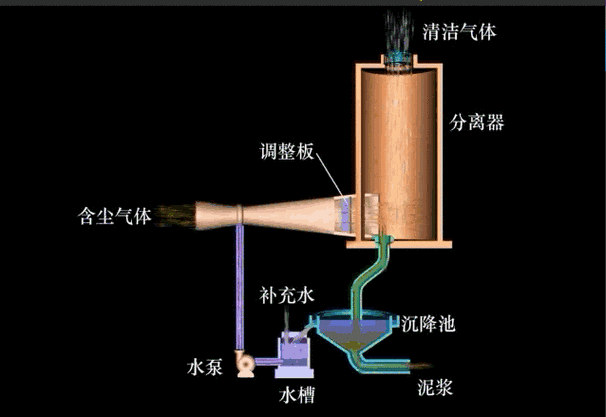
湿式除尘刚好踩中了这个痛点的命门。粉尘进来直接和水接触,根本炸不起来,从根源上解决了易燃易爆的风险。细粉被水粘住,直接就留下来了,不存在堵滤料的问题。
你肯定想问什么,刚好我整理了一线常问的问题:
问:很多资料说湿式除尘污染大,排放不达标,现在环保查这么严,能用吗?
答:这都是十几年前的老观念了。现在的湿式除尘早就不是那种直排污水的老设备,清一色带水循环系统,沉淀池加药处理,水可以循环用一两个月才排一次,排出来的水预处理之后,完全符合市政管网排放标准。至于出口的粉尘排放,我见过不少第三方检测报告,正经厂家做的设备,出口浓度大多在10mg/m³以下,比国家要求的还低一半,根本不用担心环保查。
选湿式除尘,别踩这几个常见的坑
我见过不少厂装完湿式除尘没效果,老板骂湿式除尘本身不行,其实大半都是选型或者安装错了。
❗第一个坑:风量配太小。很多厂家为了压价格抢单,故意给你配小一号的风机。一个1.5米宽的开放式打磨工位,通常需要至少1000立方米每小时的抽风量,给你配个500的,怎么可能抽得走粉尘?
✅第二个坑:不做工位密闭。别信什么“大风机不用密闭就能抽”的鬼话,除尘的核心就是“把粉尘控制在源头”,工位做个简单的密闭罩,抽风效率能翻一倍还多,还能配更小的风机,省电费。
💡第三个坑:把喷淋塔当除尘设备买。很多小厂拿普通喷淋塔改一改,就敢当湿式除尘卖,价格比正经旋流板、文丘里湿式除尘便宜三分之一,处理打磨细粉的效率差了至少二三十个点,用了就后悔。
再答一个大家问得最多的问题:
问:湿式除尘天天沾水,是不是很容易腐蚀,用个三五年就烂透了?
答:那是偷工减料的问题,不是湿式除尘本身的问题。现在正经做工业除尘的厂家,接触水和雾气的部分全用304不锈钢,要是你处理的粉尘带酸碱性,还可以换316不锈钢,只要不用普通碳钢刷两层漆凑数,用十年都不会烂。我十年前在佛山一家门窗厂见过装的不锈钢湿式除尘器,现在还在天天开,除了清污泥,基本没怎么修过,保养成本低到可以忽略。
湿式除尘的新改进,解决了老问题
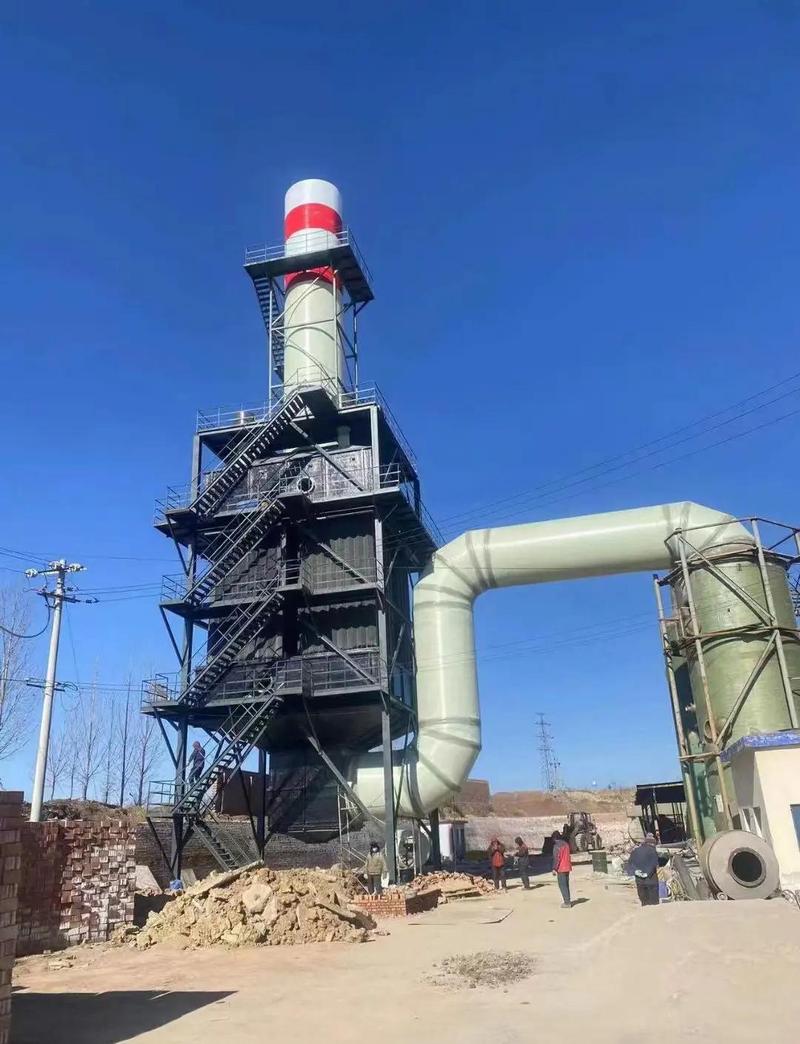
说实话,湿式除尘不算什么新技术,但这几年行业里的小改进,真的解决了很多老毛病,比原来好用太多了。
原来最烦的就是清污泥,湿式除尘把粉尘截留下来,都沉在塔底或者沉淀池,要人工下去掏,又脏又臭还危险,很多厂半年都不清一次,最后污泥堆满了,效率直接掉没了。现在不少设备都加了自动排泥和压泥装置,沉淀下来的污泥直接压成干泥饼,装袋子就能拉走,操作工不用沾手,半个月排一次都很方便。
还有原来的老设备,出口会带出水雾,车间门口天天湿一片,夏天滑,冬天冷,弄得很脏。现在都加了三级脱水装置,出口出来的风就是干的,一点水都不带,根本不会弄湿车间。
针对大家最头疼的超细粉尘,现在还有加了静电荷电模块的湿式除尘,让细粉尘先带电,再被水吸附,PM2.5级的粉尘去除率能到99%以上,原来跑掉的细粉现在基本都留下来了。
不过话说回来,湿式除尘也不是万能的。遇水会反应、会自燃的粉尘,比如电石粉、钠粉,肯定不能用,这个是常识。选的时候一定要跟厂家说清楚你是什么粉尘,工位多大,有没有特殊要求,别听人家说万能就买。
现在很多人总追新概念,说干式除尘好,说湿式除尘过时,其实工业设备哪什么过时不过时,适合你的工况,安全,好用,成本低,就是好设备。这么多年下来,湿式除尘能在打磨抛光这个领域站稳脚,靠的从来不是概念,是真的能解决问题。