上次去珠三角一家机加工车间帮忙调精度,刚进门就闻到一股熟悉的、混着铁屑和油的怪味,车间师傅正蹲在机床液槽边骂娘,说这破切削液才换了一个半月,又臭了,泡沫还多得溢出来弄一地滑。很多圈外朋友听到“切削液”三个字,第一反应就是——机床用的肥皂水?不就是给刀降温的嘛?很多刚入行的学徒也这么想。我刚跟着师傅学徒的时候也这么想。
它真不是随便兑的“机床肥皂水”
你拿菜刀切冻肉,是不是要沾点水防粘?切削液干的活比这个复杂十倍都不止。
现在市面上主流的切削液就两类:油基切削液和水基切削液。油基基本全是矿物油或者合成油,润滑性拉满,适合重切削、高精度精密加工,就是烟尘大,容易脏,成本也高。现在百分之七八十的工厂用的都是水基,就是基础油加乳化剂加各种添加剂调和出来,兑水就能用,便宜,冷却效果还远超油基。
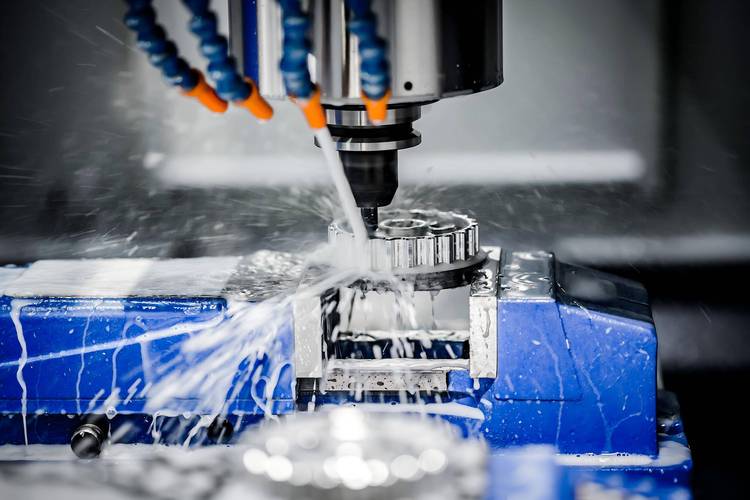
它要干的活绝不止降温。第一是润滑,刀具切工件的时候,接触面是上千度的高温,压力几十吨,没有润滑层,刀具磨个几十件就废了。第二是排屑,切下来的碎铁屑、铝屑,如果留在刀槽里,下一刀直接就把工件表面刮花了,切削液高压一冲,直接顺着排屑槽流走了。第三是防锈,工件切完堆在潮湿的车间,没切削液带的防锈成分,两三天就长黄斑,整批活直接报废。
我刚入行那会,偷摸把师傅配好的切削液又加了半桶水,想着省点耗材钱,结果半天下来,刀具崩了三把,工件粗糙度全不合格,被师傅骂得头都抬不起来。
做好一瓶好用的切削液,难点比你想的多
你以为就是把油和水搅一块就完了?油和水天生不相溶啊,不信你拿花生油倒矿泉水里摇一摇,放半小时肯定分层。切削液要放三四个月不分层,还要扛得住车间三十多度的高温,还要防细菌入侵,难度真不小。
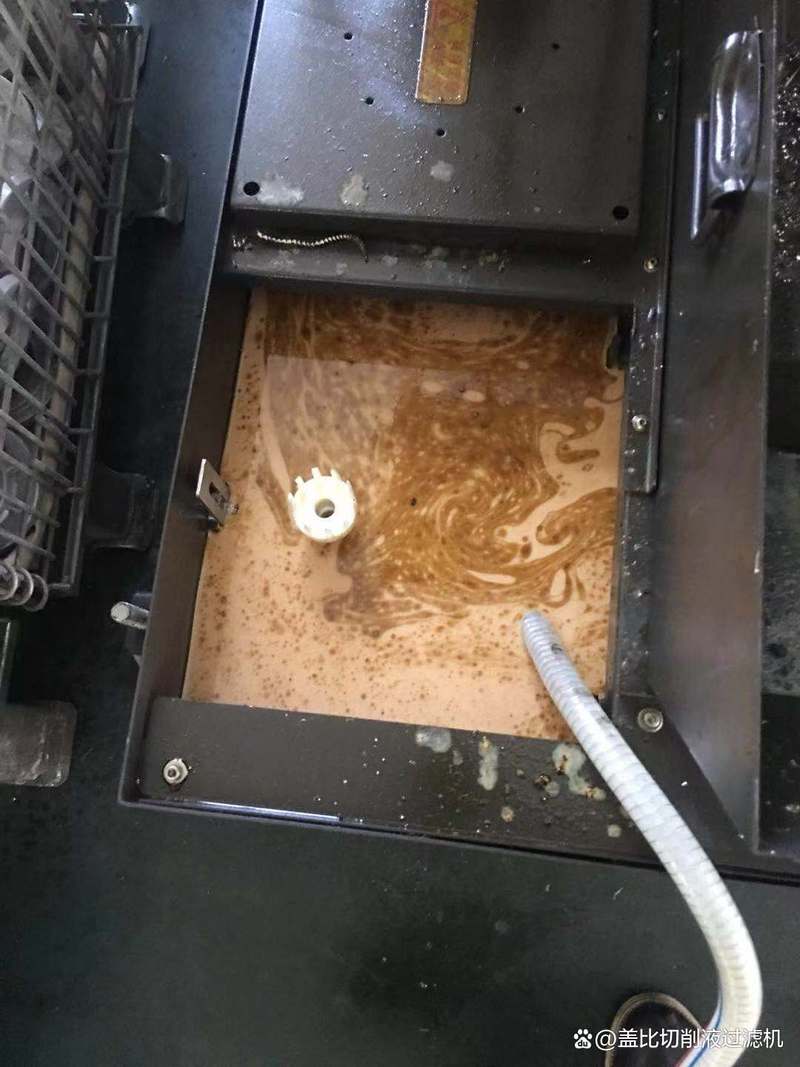
大家都讨厌变质发臭的切削液,臭是怎么来的?就是细菌繁殖啊。车间里到处都是铁屑、灰尘、油污,掉液槽里,水基切削液又含有机成分,刚好给细菌当养料,细菌代谢产生硫化物,那味道,真的上头。打开液槽盖那一下,能把你熏得倒退三步,眼泪都出来。所以好的切削液,必须加合适的抑菌剂,还不能加那种有毒违禁的,不符合现在的环保要求。
还有个绕不开的平衡问题:冷却和润滑天生就是冤家。水多了冷却好,润滑就差;油多了润滑好,冷却差,还容易起泡沫。泡沫多了会怎么样?水泵吸不上液,等于刀具干磨,分分钟崩刀报废。还有针对不同材料的适配,加工铝的切削液不能含活性硫,不然铝会被腐蚀出黑斑;加工硬质不锈钢就得加够极压添加剂,不然刀根本扛不住高强度切削的磨损。你说,做一瓶靠谱的切削液容易吗?
行业里踩烂的坑,都是真金白银换的经验
第一个大坑:兑水越多越省钱。说实话,十个小厂有六个这么干。配方要求5%的浓度,他给你兑成2%,一桶切削液能用大半年,看起来省了几千块耗材钱。结果呢?刀具磨损速度翻三倍,一天换两把进口刀,一把就是几百块,算下来亏的钱是省的十倍都不止。更别说浓度不够防锈差,工件锈了一整批,赔客户的钱够买两年的切削液。
第二个坑:盲目追贵,只买进口货。不对,适合的才对。你一个干粗活切铁板的,买几千块一桶的进口精密切削液,纯粹是浪费钱。反过来,你加工高精度的航空铝合金零件,用几百块一桶的便宜货,肯定出腐蚀斑,做一个废一个。
第三个坑:一潭水用半年,从来不换只加水。好多工厂图省事,切削液少了就补点自来水,从来不换也不加新的浓缩液,用到臭得用不下去才清槽。这种老化的切削液里细菌早就超标,不仅臭,还腐蚀机床的导轨和水泵,用不了两年机床精度就往下掉,修都修不好。
说实话,我见过太多工厂,愿意花几百万买进口的五轴机床,舍不得在切削液上多花一块钱,觉得这不就是无关紧要的耗材嘛,能用就行。其实算算账,好的切削液能让刀具寿命延长三分之一,加工精度稳定,废品率降好几个点,一年下来省的钱,真的比买切削液多太多。
不过话说回来,也没必要过度追求高端,你干什么样的活,就用什么样的液,适合自己产线的才是最好的,对吧?
下次你路过机加工车间,闻到那股混着铁屑的淡油味,别嫌脏,那是整个车间里,机床不停干活的“保命水”啊。