为什么说工程机械对工业涂料的要求,是卷到极致的
你去工地蹲两天就懂了。工程机械不是摆在厂房里的摆设,从出厂开始,一路颠簸运输蹭刮,到工地之后,露天暴晒、盐雾侵蚀、碎石冲击,还要扛住北方的极寒、南方的高湿、矿区的酸雨。
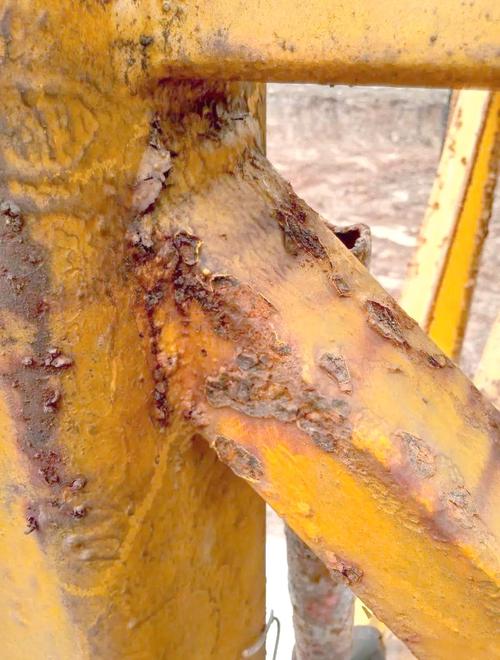
很多人觉得不就是刷层漆吗?真不是。工业涂料给工程机械做防腐,相当于给机身穿了件永久的防弹衣,坏一点,整个身子都得烂。
问:工程机械用的工业防腐涂料,和普通钢结构厂房用的防腐漆,差别到底有多大?
答:差得能绕工地三圈。厂房固定在那儿不动,最多就是淋点酸雨,沾点灰尘,撑个五六年就能凑活。工程机械呢,今天在矿山挖矿石,明天去沿海填海,一年四季到处跑,机身温度夏天能飙到60度,冬天东北能降到零下30多度,普通防腐漆半年就起泡掉渣,好点的撑不过两三年。工程机械要求的重防腐工业涂料,是要保十年八年不生锈不脱落,从树脂、填料到固化剂,配方完全不是一个路子。
选重防腐工业涂料,最容易踩的三个隐形坑
做涂装十多年,见过太多栽在涂料上的,总结下来,大多不是技术问题,是贪心加外行。
- 只看涂层厚度,不测附着力
不少厂家觉得,涂料涂得越厚,防腐越好,为了达标,硬生生多涂一两层。其实附着力才是根,附着力不够,再厚的涂层,蹭一下就整块掉,反而不如薄一点但粘得牢的。我见过太多出厂的时候厚度合格,跑了一趟运输,掉得一块一块的,太丢人。 - 贪图便宜买低含量环氧富锌
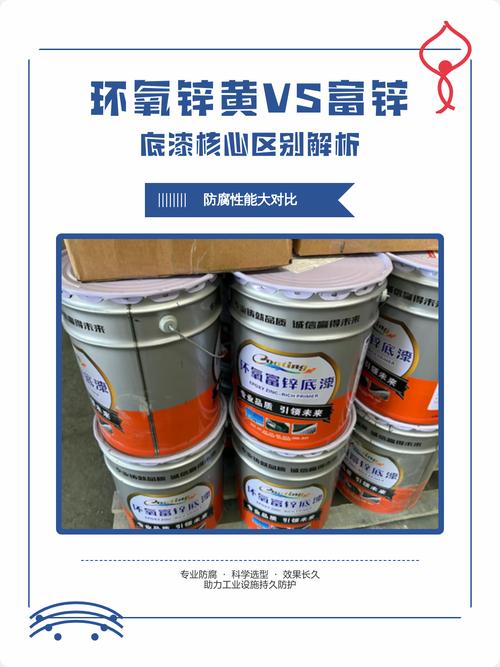
说实话,环氧富锌底漆是工程机械重防腐的核心,锌粉含量就是防腐的命。国标要求富锌底漆锌粉含量不低于80%,很多小厂把锌粉砍掉一半甚至更多,靠填料凑重量,价格能便宜三分之一,你看着占便宜了,用了才知道,两年就锈穿钢板,到时候哭都来不及。
- 不匹配施工和使用环境
北方冬天零下十多度施工,你买常温固化的涂料,半个月都干不了,粘满灰,整个涂层废了。去沿海作业的机械,你用普通防腐涂料,不出一年盐雾就把钢板锈透了,这种错,真的太低级。
问:现在都推环保,水性工业涂料能不能直接替代溶剂型的用在工程机械上?
答:真不能一概而论。水性工业涂料VOC低,符合政策要求,这是好事,近几年大厂的水性产品技术进步也很大,普通工况下用完全没问题,性能不输给溶剂型。但要是你做的是极端工况——比如去极寒地区、高盐雾沿海、高腐蚀矿区,目前溶剂型重防腐涂料的稳定性还是更好。别为了凑环保指标硬上,最后出问题,亏的是自己。
行业里悄悄流行的新方案,能省不少冤枉钱
最近两年跑市场,发现不少主机厂已经在换方案了,挺惊喜的。
第一个就是底面合一重防腐工业涂料,原来常规工艺是底漆+中间漆+面漆,三道工序,现在用底面合一的,两道就能搞定,不但省了一道涂料的钱,还省了人工和涂装线的时间。上个月去佛山的一个结构件厂,他们换了之后,整条涂装线产能提了大约15%,一算一年省出几十万,太香了。当然,这种也不是所有场景都能用,普通工程机械设备没问题,极端重载工况还是得老老实实做三道。
第二个就是工程机械结构件用工业防腐粉末涂料,静电喷涂,一次成型,没有VOC,完全符合环保要求,而且涂层硬度高,耐刮蹭,防腐性能一点不比液体涂料差。就是对前处理要求很高,钢板除锈除油必须干净,不然附着力出问题。现在前处理的磷化、抛丸技术都跟上了,用的人越来越多。
不过话说回来,不管是什么新涂料,什么新工艺,核心都得匹配你自己的产品。别看着别人用着好省钱,你盲目跟风,适合别人的不一定适合你。
工业这行,从来都是一分钱一分货。工业涂料看起来不起眼,占整台挖机的成本还不到5%,可出了问题,就是100%的损失。那个亏了两百万的厂长,现在每次进货,都要自己送样去第三方检测参数,一分钱的便宜都不敢占,这教训,太疼了。
对吧,你要是做工程机械的,别在涂料这事儿上翻船。