2026-09-22 18:01:01 作者:网编
分类:文章
上周跑东莞一家做汽车冲压模具的工厂,老板拉着我在他新放的三坐标测量仪跟前站了半小时,一把鼻涕一把泪说之前踩的坑。前两年为了接大客户的单,咬咬牙借了几十万买了台二手三坐标,结果用了大半年,送去第三方校准,精度偏差超了三倍,整批模具全退,赔了小一百万。
很多工厂买了三坐标,测量精度还是差一半
大部分人对三坐标的认知,还停留在“能测三维尺寸就行”,根本不管环境、安装、日常操作对精度的影响。说实话,三坐标的精度是微米级的,一根头发丝直径大约是50-80微米,它能测到零点几个微米的变化。一丁点干扰,误差就能放大几十倍。
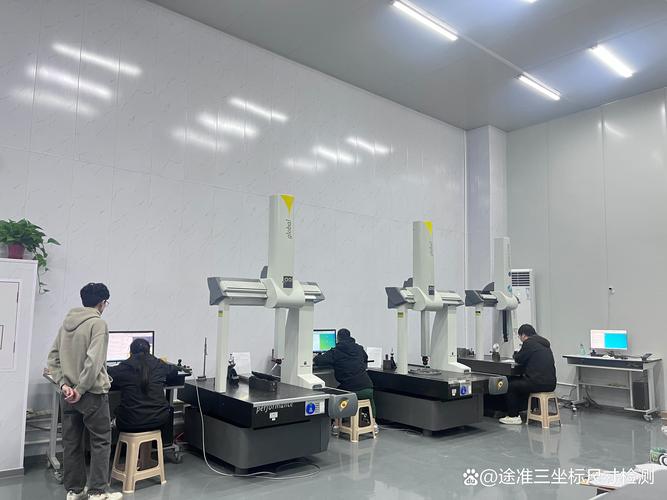 车间恒温三坐标测量仪工作场景
问:我们厂给一级汽配厂做配套,每次本厂抽检都合格,为啥客户用他们的三坐标测就超差?
答:十有八九是环境的锅。我真见过把三坐标测量仪放在冲床边上的,工人一开机,地面震得电脑屏幕都晃,这种环境测出来的尺寸能准才怪。还有温度,三坐标测量的标准环境温度通常是20℃,允许波动范围也就±2℃。铝件热胀冷缩的系数大,夏天车间中午温度能到35℃,一块半米长的铝件,尺寸能涨出去快0.03mm,客户要求的总公差才0.05mm,可不就超差了。哪怕买的是顶级进口机,环境不对,也出不了准数。
不过话说回来,就算环境对了,操作的人不对,也白搭。很多工厂找个普工随便培训两天就上岗,测件的时候取点位置不对,出来的结果差十万八千里。比如说测一个孔的圆度,你只取三个点和取二十个点,结果能差好几倍。
选三坐标测量方案,别被销售的溢价套路坑了
现在国内做三坐标的厂商太多了,进口的国产的,价格差能到好几倍。很多老板觉得进口的一定好,砸锅卖铁买进口,其实根本没必要。我接触过不少国产三坐标,普通模具、汽配、消费电子的测量需求,精度完全能达标,价格只有进口的一半甚至三分之一,售后还随叫随到。
核心其实不是品牌,是测头。三坐标的精度80%取决于测头,不是机床本身。现在不管国产进口,主流用的都是红宝石测头,好的测头防抖防碰,误差小,差的测头用半年精度就飘了,换一次还贵。
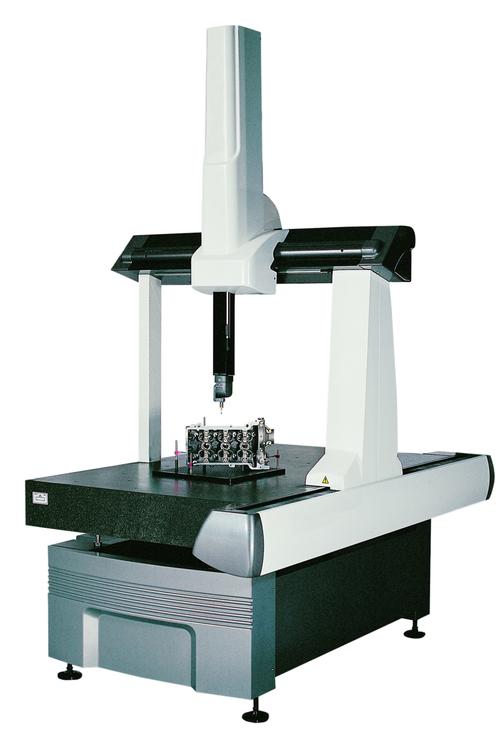 三坐标测量仪红宝石测头近距离特写
问:手动款和自动款三坐标,到底选哪个更划算?
答:完全看你的业务量,别听销售说一步到位。如果你是做定制模具、单件小批量生产,一年下来测不了几十件,手动三坐标足够用,几十万就能拿下,操作熟练了也不慢。但如果你是批量生产零部件,一天要测几十上百件,自动三坐标的效率能顶十个检测员,算下来两年就能把差价赚回来,那肯定选自动的。我见过不少小厂,为了撑面子买了几百万的自动线,大部分时间放那儿落灰,纯纯浪费钱。
日常维护能多赚三五年寿命,还能稳精度
 日常维护能多赚三五年寿命,还能稳精度
很多工厂买了三坐标,除了用的时候开机,从来不管维护。说实话,这玩意儿娇贵得很,维护不到位,三年精度就废了,维护做好了,用十年精度还稳。说几个没人愿意告诉你的实用细节:
✅ 每天用完机器,一定要把测头拆下来放进专用干燥盒,别留在机床上。哪怕不小心碰一下,红宝石测头碎了,小几千块就没了。
✅ 每周清一次导轨灰尘,按照要求上专用润滑油,灰尘混在导轨里,磨一年精度直接偏出好几微米,你还不知道为啥测不准。
✅ 每年一定要校一次精度,别嫌麻烦花钱。很多工厂整批零件出问题,就是机器精度偏了大半年没人发现,最后批量报废,亏的钱够校准十次了。
❗ 别嫌麻烦,测件之前一定要等机器恒温半小时,刚开机机器本身温度和环境不一样,测出来的尺寸肯定不准。
💡 还有个小技巧:测批量件的时候,每隔十件拿标准块校一次,能避免长时间测量的精度漂移,非常好用。
现在精密制造越来越卷,客户给的公差卡得越来越死,半丝半毫的误差就能让整批货打回去。三坐标测量不是放在厂房门口撑门面的摆设,是真真切切帮你把好最后一关的守门员。花点心思把它用对,能帮你少亏不知道多少钱,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三坐标测量:精密制造绕不开的隐形质检关卡
文章链接:https://www.zystgy.cn/a/60039