2026-09-22 09:22:57 作者:网编
分类:文章
昨天带新来的实习生逛缸体加工车间,小伙子盯着地上画的工位线问,为啥把钻床放这儿不搁那边,隔了三米远,有啥讲究?
其实这就是工艺流程设计的活。看不见,摸不着,但少了它,整个车间全乱套。
不是画个工序表那么简单
很多刚出校门的设计员,觉得工艺流程设计就是把下料、粗加工、精加工这些步骤按顺序列出来,打印在工序卡上就完事了。
错得离谱。
大到整个车间的工位布局,小到一个零件装夹的顺序,都要算进去。我待过的老车间,原来的流程是下料之后运到西北角粗加工,再拉去东南角热处理,再拉回中间精加工,一圈走下来,推料的师傅每天多走好几公里,每班挤出来的时间都花在路上了。后来老工艺员改了一次工艺流程,把粗加工工位挪到热处理旁边,周转距离直接砍了三分之二,每班多做两个成品,算下来一年多赚小几十万。
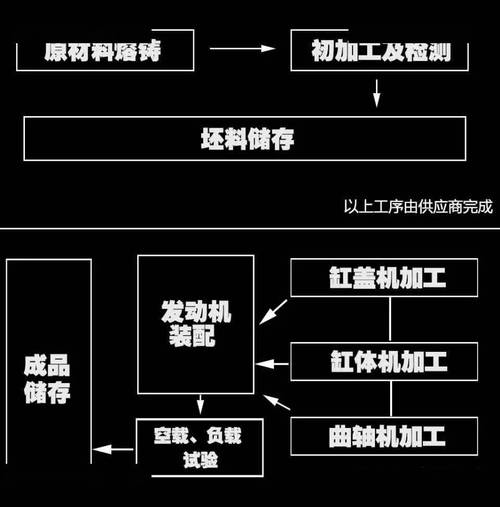 汽车发动机缸体机械加工工艺流程布局图
难的地方永远在看不见的地方。比如合金钢零件,淬火之后硬度上去了,但变形也跟着来,你要是把所有精加工工序都排在淬火前面,出来的零件公差直接超差,一炉料十几万。全没了。我刚入行的时候跟着师傅碰过一次这种事,整个组加班半个月返工,最后还是废了七成,那段时间食堂加菜我都没脸去抢红烧肉。
踩过的坑才是真经验
说实话,书上教的都是标准流程,真到车间,全是变量。
我见过不少年轻设计员排的流程,每一步工时算得刚好,卡着秒表走,到现场直接窝工。为啥?忘了车间那台二十年的老磨床,每天下午三点准点换砂轮,停台四十分钟,你把关键磨削工序全排到两点半,零件堆在工位口,等着等着就误了工期。
真的工艺流程设计,一半是标准,一半是现场的隐规则。
前几年接了一批不锈钢长轴的订单,要求直线度不超0.02毫米,按照标准流程排:粗车→调质→精车→磨削,结果做出来十根有八根弯,合格率上不去,急得组长天天抽烟。后来退休的老工艺员回厂拿体检报告,逛了一圈说,改流程,粗车之后留一毫米余量,堆在露天料场放七天,然后再进下一道工序。
就改了这么一步,合格率直接拉到九成八。为啥?不锈钢粗车之后内应力没释放,你加工得越准,切完之后应力慢慢变形,弯得越厉害,放几天让应力自己跑掉,再精加工就稳了,这个应力释放的步骤,书上写了,但没说要放在粗车之后露天放,都是踩坑踩出来的经验。
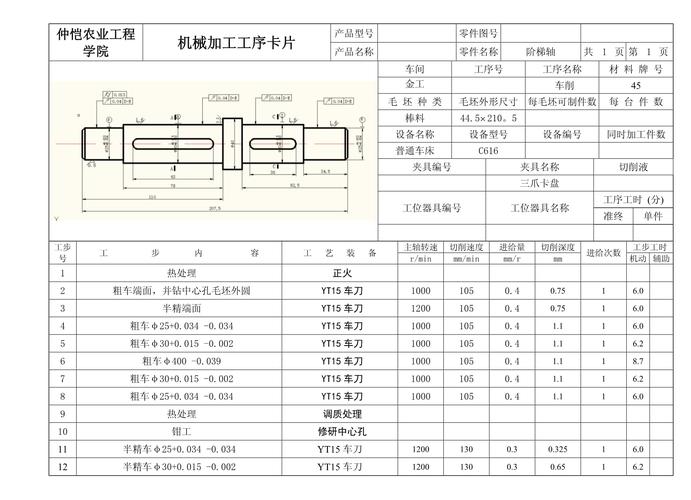 不锈钢阶梯轴加工工序流转卡实物图
很多人觉得现在有了数字化排程软件,输入参数就能出流程,还要老工艺员干嘛?其实软件哪里知道,车间西南角的地面因为当年建厂房的时候打桩浅,放超过十吨的机床,每年会下沉大约0.1毫米,这点下沉对普通零件没事,对精度要求到微米级的量具加工,就是致命的。这些细节,只有天天泡在车间的人才能知道,也只有懂的人才能改对流程。
藏在普通人生活里的影响
 藏在普通人生活里的影响
很多人觉得工艺流程设计是工厂里的事,跟普通人没关系,哪能啊。
你开的家用车,底盘的控制臂,要是工艺流程里没做应力时效处理,开个两三年,底盘慢慢变形,方向盘就会跑偏,吃胎,修都修不好。你家里买的品牌防盗门,锁体的钢片,要是冲裁之后直接打孔,没做热处理,用不了半年锁芯就会磨歪,开关门都卡。这些问题,不是材料不好,也不是设备不行,就是工艺流程设计错了一步。
不过话说回来,现在自动化流水线越来越多,很多工位都换成了机器人,但工艺流程设计的核心没变。你流程排不对,机器人速度再快,出来的都是废品,钱全砸水里。
你下次路过机械加工厂,不妨往大门里瞟一眼,看零件推车走的路线,看工人换工序的节奏,那就是工艺流程设计活的样子。它不是画在设计院图纸上的漂亮线条,是踩过无数坑磨出来的隐形骨架,撑着所有能拿到你手里的合格产品。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的隐形骨架:聊聊工艺流程设计
文章链接:https://www.zystgy.cn/a/60000