2026-09-22 08:36:54 作者:网编
分类:文章
上个月去苏南一家汽配车间帮忙梳理产线问题,刚进门就撞见调度员蹲在墙角抽烟,脚边扔了七八个烟蒂。墙上的白板画得乱七八糟,红笔蓝线涂了又涂,连原本写的订单号都看不清。
急单插进来了。三台加工中心同时等着用同一台外圆磨,供应商送的毛坯晚到两天,原本排好的活全乱了。
调度员砸烟头的力气都有。换半年前,他得对着Excel算一天,改得头昏脑涨还不一定对。现在他们刚上了排程软件,十分钟就出了新方案。
它到底解决了什么破事
很多人听名字觉得玄乎,不就是排个生产计划么?有那么难?
没待过车间的不知道,哪怕是十几台机床的小车间,订单多了之后,变量能多到你头疼。
这个订单要先车后铣,那个要热处理完回来再加工,A机床精度高只能做精加工,B机床昨天刚换了导轨间隙大只能干粗活,所有设备都不能空等,所有订单都有交期,插一个单就要动整条线。
原来人工排,全靠调度员的经验,碰上新手直接乱成一锅粥,就算是老调度,也经常顾头不顾尾——要么让好设备闲着烂,要么让工人赶工赶错活。
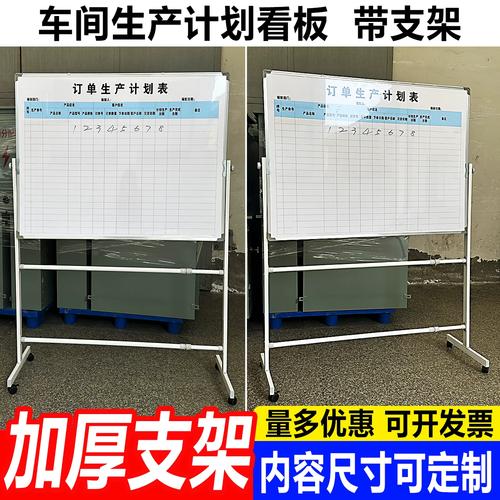 机械加工车间人工排产手写白板实拍
排程软件说白了,就是把你要算的所有约束条件喂给它,让它一秒钟给你算出交期最早、设备利用率最高、或者生产成本最低的排序方案。
不是大概给你分个周,是精准到每台设备今天上午几点几分做哪个零件,哪个师傅接下一个活,什么时候送料什么时候入库,都给你列的明明白白。
就这么简单。
为啥很多工厂买了都白买
说实话,我跑过不下二十家装了排程软件的工厂,一半以上都说不好用,扔在那积灰。
问题出在哪?不是软件不行,是大部分人对它有误解。
第一个误区,觉得排程软件是万能的,能解决所有问题。
你想啊,软件是死的,现场是活的。昨天加工中心突然崩刀,今天供电所通知限电两小时,明天供应商的材料半路坏了,这些突发情况你没喂给软件,它怎么可能算对?
还有一个最致命的,基础数据不准。很多工厂自己都不知道,一台机床做某个零件到底要多久,写在BOM里的加工时间是拍脑袋估的,实际快的能差出一倍,慢的能差出两三个小时。数据错了,软件算出来的排程能对?那才怪了。
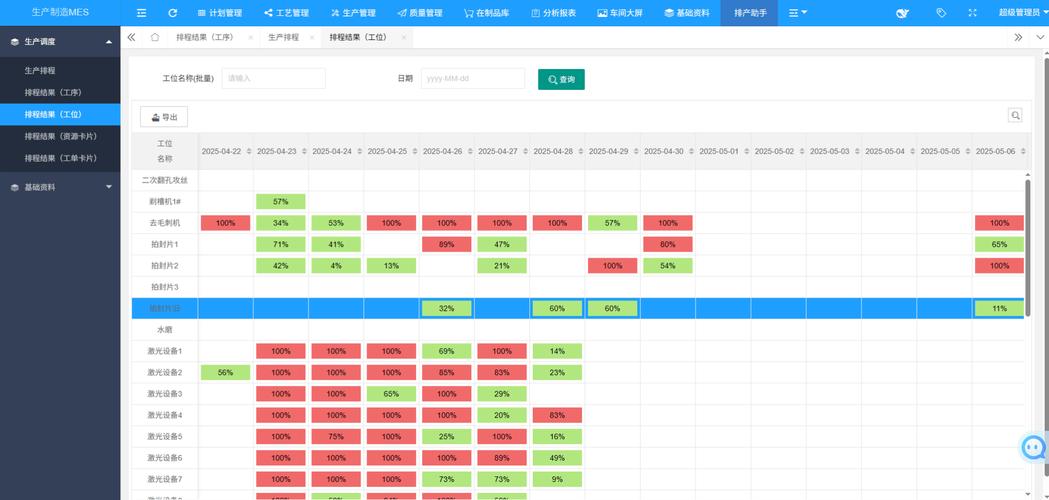 离散制造车间排程软件操作界面实拍
第二个误区,觉得上了排程软件,就能把调度员开了。
哪有这么好的事。我见过用的最顺的那家厂,调度员还是每天准点上班,只不过原来他花八个小时算排程,现在花十分钟改软件给的方案,剩下的时间去车间协调问题,处理突发状况。
软件是帮你算账的,不是帮你拍板的。现场的人情世故,临时的突发变动,还得靠人来调。
说白了,你把它当全自动洗衣机,衣服扔进去就不管了,那出来的衣服肯定洗不干净。你得把它当电动牙刷,帮你省力气,该你刷的地方还是得你动手。
好用的排程软件,到底能带来什么改变
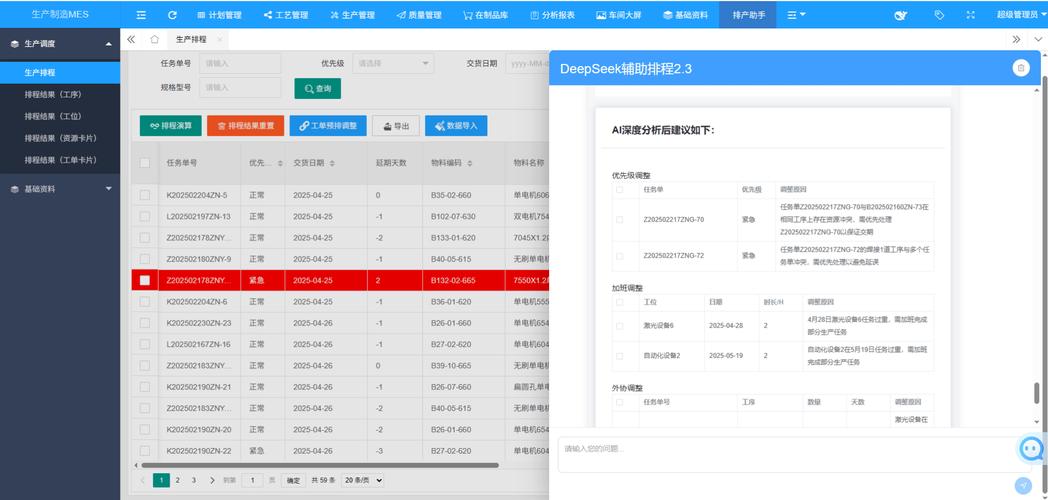 好用的排程软件,到底能带来什么改变
不说那些虚的降本增效,说点我亲眼见的。
原来那个汽配车间,没上软件之前,插一次急单,最少耽误两天交期,最少有两台设备停半天等活。上了软件之后,现在插单十分钟出方案,交期最多拖四个小时,设备待机时间砍了快一半。
原来仓库里堆了半个月的待加工毛坯,周转不开,车间过道都只能过一辆叉车,现在排程顺了,毛坯到了直接上机床,堆的货少了快一半,过道能走两辆了。
还有工人,原来要么闲一下午没活干,要么连着加班赶急单,现在负荷排的匀,很少莫名其妙加班,工人都满意。
不过话说回来,不是所有工厂都需要上那种几十万上百万的高端排程。小工厂十来台机床,找个能对接自己现有Excel的简单排程工具就行,能解决抢设备的问题就够了。没必要跟风上大系统,花了钱还用不起来。
排程软件从来不是什么车间里的黑科技,也不是用来装点工厂数字化门面的样子货。它就是个工具,一个给调度员省力气的超级计算器而已。
能帮你少划几次白板,少抽几包愁烟,少跟生产经理拍几次桌子,就已经够好用了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的超级调度:我眼中的排程软件
文章链接:https://www.zystgy.cn/a/59998