2026-09-21 23:45:52 作者:网编
分类:文章
上次去配套厂的机加工车间转,角落那台蒙着天蓝色防尘罩的设备,好多新来的学徒都叫不上名字。只知道每次加工完的批量核心零件,都得整整齐齐摆在这台设备门口等结果。一旦红灯亮,整批都得拉回去回炉。这台设备,就是靠三坐标测量干活的三坐标测量机。
别小看它不动不响的样子。没有它点头,全车间上百万的加工活儿都可能白干。
说白了就是给空间“打点”的高精度尺子
很多人听过三维坐标,知道XYZ三个轴的说法,三坐标测量的核心逻辑其实一点不复杂:它能精准测出被测零件上任意一个点,在统一坐标系下的XYZ三个坐标值。
你拿普通直尺量一根方钢的长度,本质就是测两个端点在X轴上的坐标差,对吧?那要是你要测一个汽车车灯模具的曲面弧度,或者发动机缸体上好几个孔之间的位置误差呢?普通尺子、卡尺甚至千分尺都只能测简单的长宽高,根本摸不透复杂空间里的误差。三坐标就能一个点一个点把所有位置都测出来,再用软件算出你要的尺寸、形位公差,够不够合格一眼就能看出来。
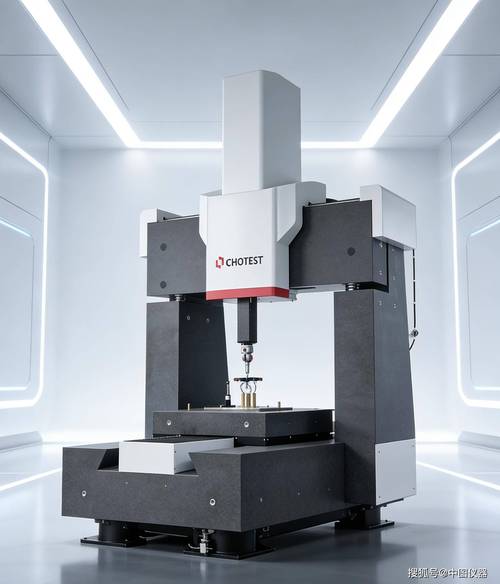 工业车间桥式三坐标测量机工作实拍
说实话,原理真不难,难的是把精度做到微米级。三个轴都嵌着高精度光栅尺,刻度比头发丝细几十倍,测头轻轻一碰就能读出准确数值,这对机械加工、装配的精度要求,比普通机床高太多了。
别迷信设备参数,这些坑全靠经验填
很多工厂采购三坐标,只盯着参数表上的标称精度砍价,觉得数值越小机器越好,真用起来才发现,八成的测量误差,根本不是机器本身的问题。
第一个坑就是环境温度。普通钢材的线膨胀系数,每变一度,一米长的零件尺寸就变11微米左右。很多汽车变速箱核心零件的整体公差才十几个微米,你想想,要是车间没恒温,夏天中午和凌晨测出来的结果,能差出一个公差带。我见过不少小厂为了省电费不开空调,测出来的结果忽高忽低,折腾机床师傅改了好几天参数,最后才发现是温度搞的鬼,白忙活。
第二个坑就是基准坐标系设定。测不规则零件的时候,你放歪一点,基准找错,后面所有点测出来全错。我刚入行那会就犯过这错,装夹的时候垫的铜片歪了一毫米,出来的结果全不对,对着报表改了三天机床参数,那叫一个懊恼!
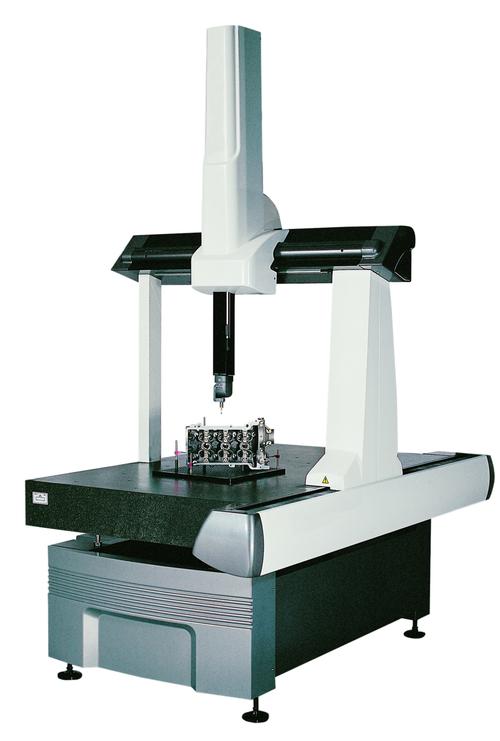 三坐标测量机红宝石测头近距离特写
就说图里这个小小的红宝石测头,看着不起眼,硬度过高不变形,是目前最好的测头材料,可就是这么硬的东西,测量的时候压深个几微米,都会变形零点几微米,别小看这一点,对于高精度要求的零件,这就是合格和报废的差别。
不过话说回来,现在机器自动化程度很高了,批量零件测起来十来分钟就能出结果,但是首件摆位、基准设定、复杂零件的测量路径规划,还是得老工程师来,这点活,机器暂时还替不了人。
它真的不是只有大厂才用的奢侈品
 它真的不是只有大厂才用的奢侈品
很多小加工厂老板都觉得,三坐标动不动几十万上百万,我做点小零件犯不上买,找第三方测测就行。这话分情况,要是你做的零件公差要求超过0.01毫米,每批都送出去测,一来一回耽误好几天交货期,成本算下来其实比自己买台划算,而且加工过程中没法随时检测,真出了问题整批报废,亏的更多。
还有个常见的误解:很多人觉得三坐标只能测规则的金属零件,不对。现在塑料件、复合材料、甚至3D打印的复杂曲面零件,都能测,哪怕是开手办模具,都得用三坐标测一遍合模精度,不然做出来的手办拼不上缝。
现在消费电子、新能源汽车、航空航天这些领域,对零件精度要求越来越高,三坐标测量早就不是什么稀罕东西了。说白了,制造的前提是测量,你连自己做出来的东西准不准都不知道,怎么敢给客户供货?航空发动机的叶片,那么复杂的曲面,没有三坐标一个点一个点测准形位误差,根本装不上,就算装上了,动平衡不对,飞起来就是大问题。
很多时候,制造行业里最核心的设备,往往都待在车间最不起眼的角落,不像数控机床一开起来哗哗转惹人注目。三坐标就是这么个角色,安安静静打点,给所有零件把最后一道关,缺了它,整个高精度制造的链条就接不上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的空间判官:聊聊三坐标测量那点事
文章链接:https://www.zystgy.cn/a/59972