2026-09-21 17:10:54 作者:网编
分类:文章
上个月去配套厂的冲压车间盯试产,刚进去十分钟,耳朵就嗡嗡响。冲床每压一次,地面都跟着震一下。震得鞋底板发痒。没人闲聊,所有人都盯着出料口那一块刚冲出来的钢板,等师傅拿游标尺卡尺寸。这就是钣金冲压的日常,没什么镜头里的高科技滤镜,全是实打实的硬功夫。
别看书本术语绕,其实你天天见
很多人一听「钣金冲压」就觉得是工厂里离自己很远的东西,不对。你手里手机的金属中框,开车摸的车门外壳,家里冰箱的箱体,甚至日常用的插排金属外壳,九成都是钣金冲压做出来的。
说白了,就是把一块平整的金属薄板,放在模具里,用冲床一压,直接出你想要的形状——就是这么简单的原理,却撑起了整个金属成型行业的半壁江山。
有人说那不就是砸铁皮吗?这话对也不对,砸是砸,但是要砸得方就是方,圆就是圆,边儿光滑不扎手,尺寸差不到头发丝的十分之一,那可不是随便砸就能砸出来的。和切削加工不一样,冲压不产生大量切屑,材料浪费少,一顿钢板下来,废料可能才几公斤,而且速度快,一分钟能出几十个件,大批量生产成本低到离谱,所以工业界爱死它了。
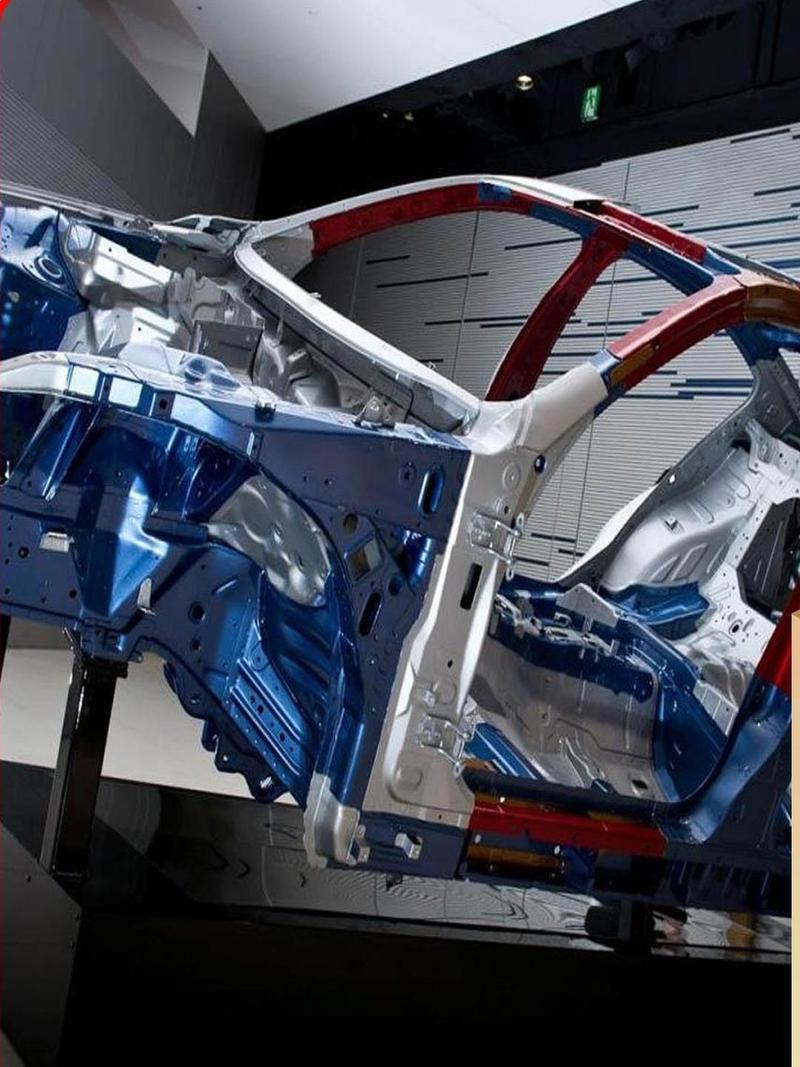 汽车车身钣金冲压件成品展示
核心门道全在那两块钢上
很多外行以为钣金冲压最牛的是几万吨的大冲床,其实不对。冲床只是出力的,决定成品好坏的,是那两块冲压模具。
上模一块,下模一块,合起来的间隙差之毫厘,成品就谬以千里。举个例子,冲1毫米厚的普通冷轧钢板,模具间隙一般要留料厚的10%左右,也就是0.1毫米,要是多留了0.05毫米,冲出来的断口就会塌边,毛剌翻得能刮破手;少留0.05毫米,模具挤得太狠,刃口用不了几百件就崩了。
上次我跟着调一个拉伸模,一批进口铝板的延伸率比标准值低了两个点,冲三件裂三件,师傅把压边力调了五次,间隙磨了两次,折腾到后半夜才出一个合格件。说实话,那时候才明白,为啥说好的冲压工和模修师傅,走到哪儿都吃香。
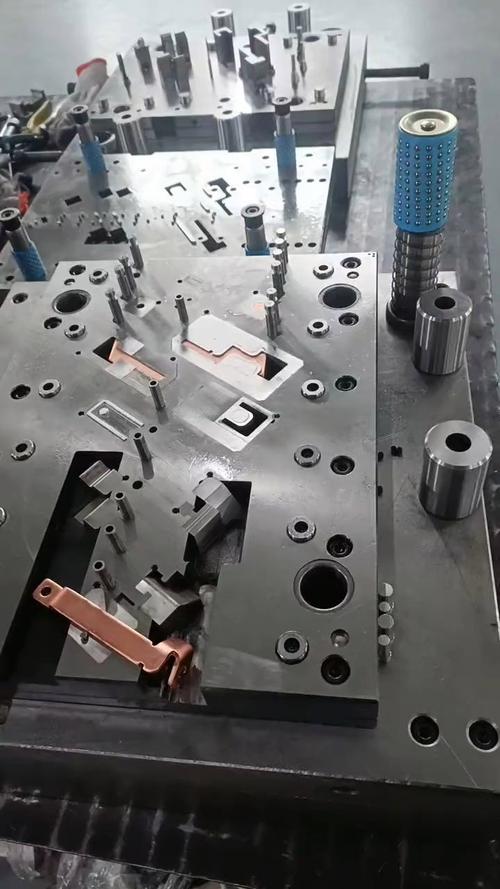 钣金冲压加工模具合模现场
除了间隙,另一个老大难就是回弹。金属都是有弹性的,你压下去的时候它变了形,一松开,它就会往回弹一点,就像你压弹簧松开它会弹回去一样。别小看这一点回弹,车门冲出来回弹个1度,装到车身上缝隙就能宽出一个毫米,风噪漏雨全来找你。以前全靠师傅凭经验改模具,现在虽然有仿真能提前算,可材料那点微小的波动,机器还是算不准,最终还得靠人调。
常见的误区,其实都是外行的想当然
 常见的误区,其实都是外行的想当然
第一个误区,就是说钣金冲压是低技术的粗活。真不是这样。现在新能源车要轻量化,大量用高强度钢、铝镁合金,这些材料要么硬得容易裂,要么软得回弹大,冲压难度比十年前高了不止一倍。就说那种一千多MPa的热冲压钢,冲出来的件用来做汽车防撞梁,既轻又硬,没有对应的冲压工艺,根本做不出来。
第二个误区,就是冲压件都是便宜货,精度肯定差。不对,现在消费电子的冲压件,公差能做到0.01毫米,比很多机加工的件精度还高,成本还低。
不过话说回来,冲压也不是万能的,复杂的整体立体件它做不了,只能做薄板成型的部件,这倒是真的。我刚入行的时候,以为冲压什么都能做,拿了一个深腔的复杂件让师傅冲,被师傅骂了一顿,说你咋不让冲床给你冲个飞机引擎壳呢?这事现在想起来还好笑。
说白了,钣金冲压就是这么一个东西,它藏在所有你看得见摸得着却不会注意的地方,不声不响,把一块块平钢板变成你生活里离不开的部件。没有什么花里胡哨的概念,全是一辈辈师傅在车间里攒出来的经验,一压一冲,就是工业最基础的模样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在你身边的钣金冲压:车间师傅不说的那些门道
文章链接:https://www.zystgy.cn/a/59953