2026-09-21 16:21:53 作者:网编
分类:文章
很多做重型机械配套的朋友,都碰到过这事:图纸标得清清楚楚,拿到锻坯就是不合格。要么余量留多了,后续机加工废刀又费料,要么留少了,直接整炉报废。
为什么大异形金属锻造的精度,比你想的难一万倍
很多外行人觉得,锻造不就是烧红了砸吗?能难到哪去。
说实话那是村口铁匠打锄头的思路。现在风电主轴、盾构机刀座这些核心构件,哪个不是好几米的异形锻件?形状歪歪扭扭,不同部位受力要求完全不一样,还要保证整体公差控制在几毫米以内,难就难在这。
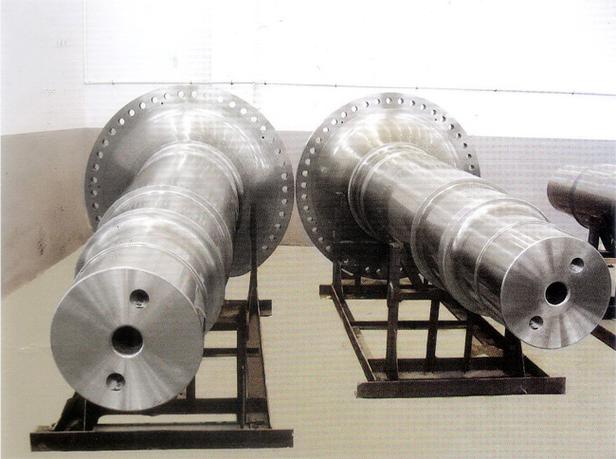 风电主轴大异形金属锻件成品
金属受热之后的变形,从来不是均匀的。你下料的时候多两毫米少两毫米,砧子下压的力度偏1%,冷却之后的缩胀都能差出去好几个公差带。我之前在东北一家老牌锻造厂驻场,见过一次实打实的翻车:给某盾构企业做刀盘轴,整炉四个坯,锻完冷却完测尺寸,一端偏了快8毫米,直接全废,几十万打了水漂。厂长老王蹲在厂区门口抽了一下午烟,没说一句话。
问:为什么不直接多留点余量,后面机加工削掉不就完了?
答:你说得轻巧。第一,多留余量等于多费料,现在特种合金钢多少钱一吨?多留一厘米余量,几十公斤材料就打了水漂,加工的时候刀头损耗都翻一倍,成本直接涨上去两成。第二,锻件的纤维组织是顺着锻造流向走的,你削得太厚,把表层受力最优的纤维组织都削没了,构件使用寿命直接打对折,这不是花钱买隐患吗?
现场摸出来的精度控制技巧,教科书上没写
我见过太多刚从设计院出来的工艺员,做工艺全按教科书的公式算收缩率,结果出来十有八九错。为什么?公式是理想状态下的平均值,现场的坯料纯度、模具温度、甚至当天车间的环境温度,都能影响最终变形量。
💡给你说个行业里偷偷用的小门道:不同批次进来的原料,先切几块小样,烧透了按工艺冷却,实际测收缩率,再反过来调整下料尺寸。别嫌这一步麻烦,花大半天功夫,能帮你省几十万的报废费,太值了。
还有个操作,叫模具预翘曲处理,知道的新手真不多。异形锻件冷却的时候,特定部位肯定会往某个方向弯,那做模具的时候,就故意往反方向预翘一点,刚好抵消冷却变形,这个思路,比你瞎校直有用一百倍。
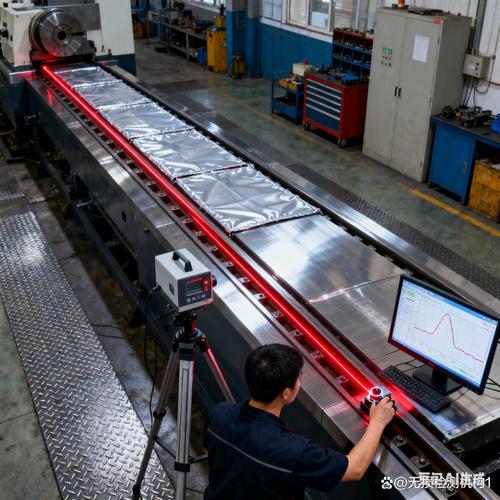 金属锻造模具预翘曲加工检测现场
问:现在全自动数控锻造都普及了,为什么还要靠人工调参数?
答:数控是死的,人是活的。哪怕是现在最先进的全自动快锻机组,换了新批次的坯料,或者入秋了车间温度降了十好几度,都得有二三十年经验的锻工班长上去,调个三五毫米的压下量,改几个百分点的压力。机器自己学不会这种“手感”,我见过新上线的全自动线,刚开的时候不信邪,全按预设程序走,连续废了三个锻件,还是请退休返聘的老班长上去调了十分钟曲线,立马就合格了,不服不行对吧。
容易踩的几个隐形坑,别等出事才后悔
 容易踩的几个隐形坑,别等出事才后悔
第一个坑,过分追求一次成型。有些厂家为了省工序省成本,加热一次就想锻完所有复杂部位,结果局部降温太快,内部应力没散开,锻件放两三个月自己裂了,找谁说理去❗ 分两次加热分段锻造怎么了?多花一两天功夫,总比交货之后出问题赔几倍的违约金强。
第二个坑,忽略锻后缓冷的均匀性。很多小厂子赶进度,锻完的大构件往地上一堆就不管了,让它自然凉。结果靠近水泥地面的部位凉得快,上层凉得慢,上下温差带来的变形,能差出去快十毫米。我见过最离谱的,一根五米长的异形轴,缓冷完弯了12毫米,校直都校不回来,直接整块回炉,白忙活半个月。
第三个坑,模具磨损了不及时换。为了省那点模具钱,模具磨了一两毫米还接着用,每次锻都差一点,积累个三五件,尺寸差直接超出公差,全废。说实话,省那几万块模具钱,不够赔报废料的零头,真犯不上。
不过话说回来,金属锻造这行,本来就是三分机器七分手艺,看起来都是烧红了捶的粗活,内里全是细节。好多门道,都是几十年无数报废件堆出来的,不是坐在办公室算公式就能算出来的。入行久了就懂,慢一点,细一点,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:金属锻造:大异形构件那些没人说透的精度控制门道
文章链接:https://www.zystgy.cn/a/59950