磨掉的不是料,是精度余量
很多外行以为磨削就是磨掉零件飞边,打个光。错。磨削干的是微米级的活。前面车、铣刨完,零件留个几十微米的余量,就等磨床一刀一刀刮掉。砂轮看着是一整块烧粘出来的硬块,其实上面全是密密麻麻的硬质砂粒,每一粒都是一个微小的刀刃,几千个刀刃同时碰着工件,一次剥掉几个微米的料。什么概念?一根头发丝直径通常是几十微米,磨一次,去掉的料还不到头发丝的十分之一。
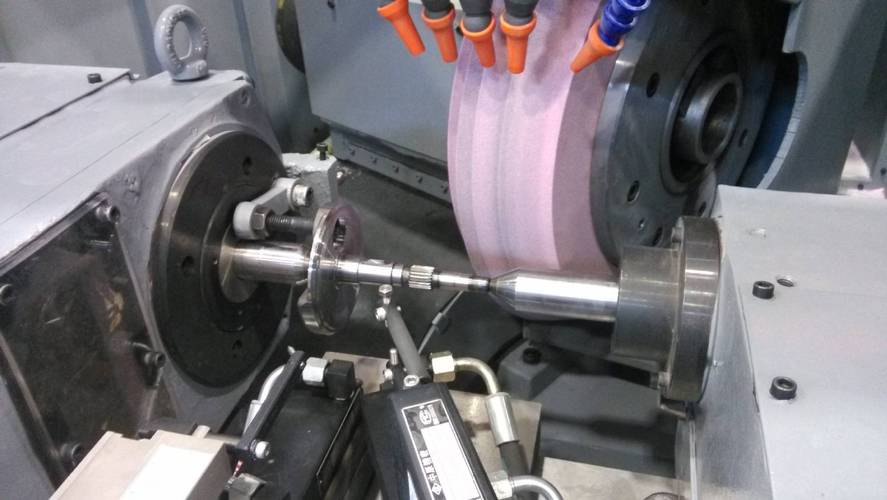
说白了,前面工序给的是大概形状,磨削给的是最终的准度和光滑度。没有这一步,很多精密零件根本用不了。哪怕尺寸差了几微米,装进去转起来就是不对,寿命直接打对折。
磨活难,难在看不见的细节里
说实话,磨活比车活难出徒。车活你车完拿卡尺一量,差多少一目了然。磨活不一样,好多问题你肉眼根本看不见。
比如温度。磨的时候砂粒蹭工件,摩擦力转成热量,瞬间能到几百摄氏度。要是切削液没浇对位置,工件表面就会隐性烧伤,表面看起来好好的,用上半年一年,突然就裂了。全车间找故障,最后才发现是当年磨的时候多烫了两秒。
再比如砂轮修整。砂轮用久了,砂粒磨钝了,缝里塞了碎铁屑,就得用金刚石笔修一遍,把钝的砂粒打掉,露出新刃。修深了磨出来不光,修浅了磨不动,走刀速度快一点慢一点,全靠老师傅手上的感觉。还有震动,磨床床脚哪怕垫得差了一丝不平,磨出来的工件就会有细波浪纹,转起来抖得整台机器都晃。就差一微米,能毁了整个几万块的锻件。
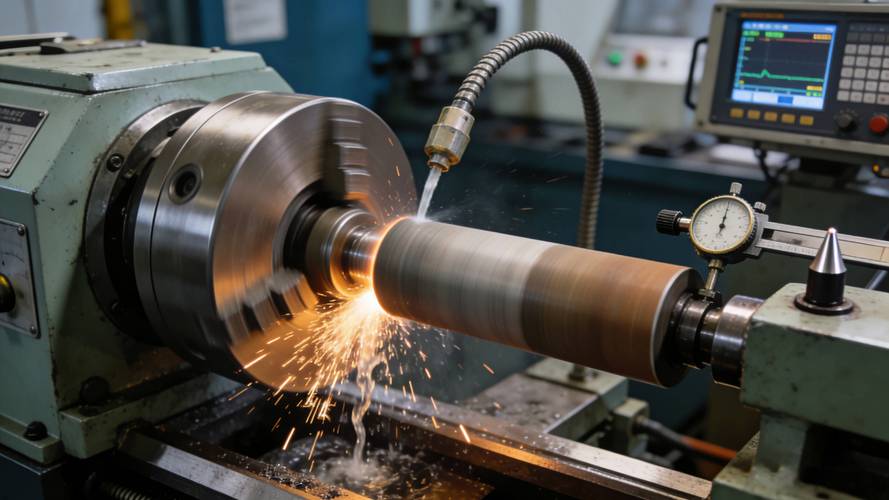
我见过干了三十年的老磨工,磨完主轴,不用千分尺,拿手顺着表面蹭一遍,就能说出来差了两三微米。这种本事,不是书本能学来的。不过话说回来,现在数控磨床越来越多,程序都编好了,但是调机试刀的时候,还是得老法师把把关,新手看不出那个细微的刀纹不对。
它藏在你每天用的东西里
你可能没去过车间,但是天天都在碰磨削加工出来的东西。汽车发动机的曲轴,轴颈必须磨,不然转起来摩擦力太大,跑不了几千公里就磨坏了,开起来整个车都抖。你戴的近视眼镜片,从粗磨到精磨,好几道磨削工序,磨不对弧度,你看东西就是糊的。现在手机里的芯片,晶圆加工完,背面也要磨,把整个晶圆磨到只有几百微米厚,才能装进手机里,不然太厚塞不下。
普通人听不懂什么形位公差、表面粗糙度,但是能实打实感觉到:车开着抖不抖,镜片清不清,手机做的薄不薄,这些体验背后,都有磨削加工的功劳。
机械加工这行,本来就是粗活做形状,细活做体验。磨活磨的不是料,是那点看不见摸不着,却又能感受得到的准头。急不来,快不得,就得一点点磨。