2026-09-21 12:40:13 作者:网编
分类:文章
很多刚入行的操机工,干铣削最怕什么?振刀。对吧?振刀出来的活表面坑坑洼洼,一块料大几千,废了就是半个月白干,说多了都是泪。
我刚入行那会,为了赶一批急活,没注意细节,废了三块45钢锻件,扣了半个月绩效,连吃了一周泡面,这个教训记到现在。
为什么你的铣削加工,怎么调都振刀?
很多人遇到振刀第一反应就是换刀、调转速,忙活半小时还是没改善。其实绝大多数振刀,根源都不在参数,在你没注意到的刚性细节。
刀具悬伸长度这个事,所有人都知道越长越容易振,但真到干活的时候,为了够到型腔底部,不少人还是会把刀伸得比需要长个一两公分。就这一两公分,刚性直接掉一半,振纹立马出来。
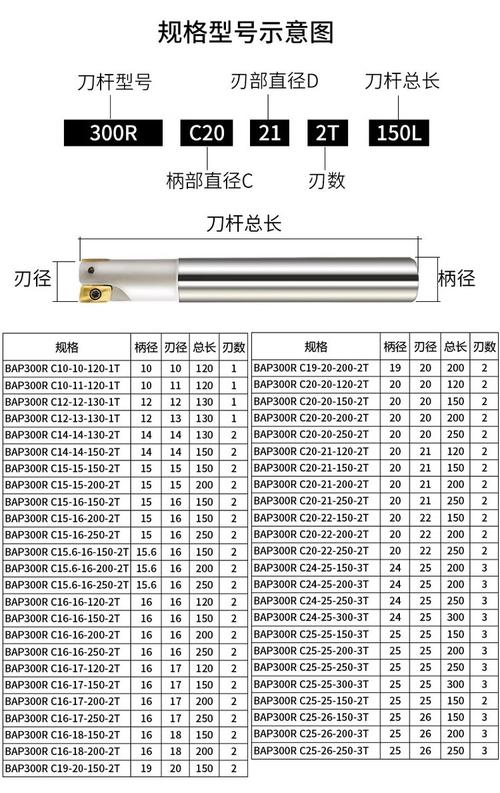 数控铣床铣削加工不同刀杆悬伸对比图
问:铣削加工振刀只和刀具有关吗?
答:当然不是。除了刀具悬伸,刀柄的动平衡、工件装夹的刚性、甚至工作台缝隙里卡的一小块铁屑,都能引发振刀。我前年遇到过一次怪事,批量加工铝合金壳体,干到第五件突然出振纹,换刀换刀柄调参数折腾了一上午,最后撬开工件底座,发现卡了一块半公分厚的铁屑,拿掉之后振纹直接消失。❗就这么点破东西,害我耽误了整整一上午产能,说出来你都不信。
还有装夹,薄壁工件你直接压边,不做辅助支撑,铣削的时候工件跟着刀一起晃,那不振刀才见鬼。很多新手图省事儿装夹,最后哭都来不及。
不同加工阶段,振刀的快速调整技巧
振刀也分场景,开粗的振和精加工的振,调法完全不一样。
开粗的时候吃刀量大,绝大多数振刀都是因为背吃刀量太大,或者装夹刚性不够。这个时候别乱调转速,先把进给降个10%,再把切深减一点,试一刀基本就能改善。如果还是振,再看看是不是顺铣逆铣搞反了。你的机床用了五六年以上,丝杠间隙肯定大,这个时候用逆铣反而比顺铣稳,这个小窍门很多老师傅都不一定愿意说。
精加工振刀才头疼,毕竟直接影响表面粗糙度,要给客户交活的。💡给大家说个百试百灵的小技巧:用千分表测一下每个刀齿的端面跳动,差超过0.01mm,直接重新装刀。很多时候你装刀的时候刀头上沾了点铁屑,就差一丝,切出来就有均匀的振纹,调什么参数都没用,重新装刀就好。
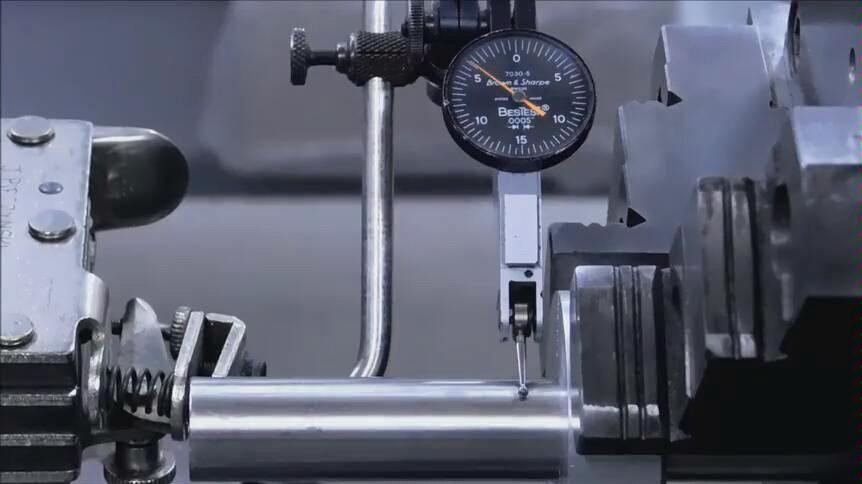 千分表检测铣刀刀头端面跳动实拍图
问:调整参数的时候,转速和进给,哪个对振刀影响更大?
答:真得分情况说。开粗阶段吃刀深,背吃刀量和进给的影响,远大于转速;如果是精加工,刀具悬伸又比较长,那转速的影响要大得多。我自己的习惯是,先降10%-15%的转速,再升一点进给,试一刀,如果振纹还在,再一点点减背吃刀量。别上来就乱调参数,越调越乱,越调越没方向。
几个容易忽略的细节,能帮你少出好多废品
 几个容易忽略的细节,能帮你少出好多废品
说实话,干铣削加工,拼到最后就是拼细节。
第一个,刀柄一定要擦干净。每次换刀,刀柄锥面和主轴孔里的铁屑、油污,一定要用干净的布擦干净,就沾了一点点铁屑,装刀就偏个几丝,振刀都是轻的,尺寸错了直接废活。这个活花三十秒就能干完,很多人嫌麻烦偷懒,最后出问题花好几个小时收拾烂摊子,值吗?
第二个,别贪便宜用太差的刀。我见过不少工厂,为了省刀具钱,买那种杂牌涂层铣刀,加工个硬度稍高一点的料,切两刀刃口就崩了,不崩也钝,钝了就振刀,最后废一块料够买十把好刀,怎么算都亏。
第三个,摸透你自己机床的脾气。同型号的两台机床,用了三五年之后,性能差得不是一点半点。我现在车间里两台同款发那科,一台加工45钢开粗S1800都不振,另一台S1200就出振纹,这就是机床的脾气,你得多试多记,别拿着网上抄的参数往机床上套,哪有什么万能参数啊。
干了快二十年铣削,我最深刻的感受就是,哪有什么天生的大师傅,都是踩坑踩出来的。你多注意一个小细节,就少踩一个坑,多赚一份钱,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铣削加工避坑:干了十年老师傅才摸透的振刀解决窍门
文章链接:https://www.zystgy.cn/a/59935