2026-09-21 03:35:57 作者:网编
分类:文章
很多工厂的生产车间里,大机组嗡嗡转得欢,没人会注意到维保师傅口袋里揣着的测振仪。
它不像PLC那么核心,也不会像电机泵阀那样动不动上头条。但少了它,工业预测性维护就是一句空话。
为什么测振仪是工业维保的入门刚需?
旋转设备出问题,振动永远是第一个发出信号的。
轴承滚道刚磨出点凹坑,温度还没变化呢,振动值先翻了三倍。地脚螺栓松了半圈,你肉眼看不出来,测振仪一放,数值立马不对。
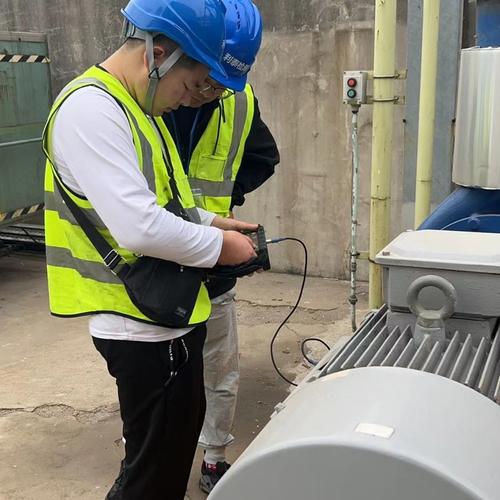 工业维保工人手持测振仪检测电机振动
去年我接触过一家钢厂的烧结车间,就是靠着便携测振仪每天定点测,提前三天发现了主抽风机的轴承异常,安排在节假日停机更换,没影响生产,省了至少两百万的产能损失。
问:是不是只有大型旋转设备才需要用测振仪测振动?
答:错。小到皮带输送机的从动辊筒,大到汽轮机转子,只要转,就会有振动异常。我见过一家食品加工厂,就是因为没定期测小包装机的切刀轴承振动,突然抱死,整个生产线停了12小时,赶不上订单赔了十几万,那出问题的轴承才几百块。
现在行业都在吹预测性维护,吹AI故障诊断,那核心前提是什么?还不是得有准确的振动数据吗?测振仪就是最基础的数据来源,哪怕你装了整套在线监测系统,定期用便携测振仪上门校准,也是行业默认的硬性要求。
便携测振仪选型避坑,别交智商税
说实话,现在市场上的测振仪,从几百块的入门款到几十万的工业级产品,跨度大得离谱。很多采购一上来就问,最贵的是不是最好的?真不是!
给大家捋几个我见过最多的坑:
1. 盲目追求多参数。很多商家宣传,我这测振仪能测温能测转速还能测超声波,样样全能,价格直接翻三倍。你问问自己,你家师傅日常跑现场,一天测五六十个点,需要每次都开超声波检测吗?大部分时候,测位移、速度、加速度三个核心参数,完全够用了。加那么多花里胡哨的功能,除了费电,就是增加操作难度,师傅嫌麻烦不爱用,放着落灰,这不是纯纯浪费钱吗?
2. 不看传感器核心参数。别信详情页写的“工业级高精度”这种空话,一定要看两个参数:频率范围和分辨率。你厂里有一万转以上的高速风机,买个频率范围只到1kHz的测振仪,能测出啥有用数据?全是干扰,跟没测一样。
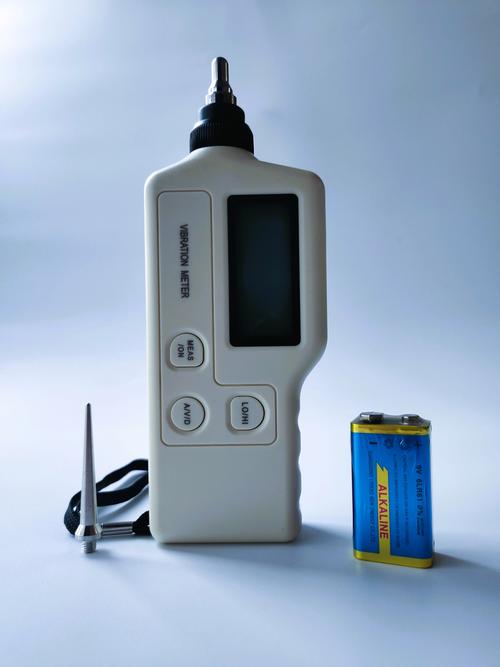 不同规格便携测振仪工业场景实拍
问:国产测振仪靠谱吗?要不要一定要攒钱买进口品牌?
答:十年前我可能会推荐你咬咬牙买进口,现在真没必要!我今年帮三家中小型工厂做维保体系标准化,用的都是国内头部品牌的便携测振仪,核心传感器的精度跟进口大牌差不到0.5ms²,价格才进口的三分之一,售后还随叫随到,探头坏了寄回去,一周就能换个新的回来。进口的你等配件,少说得半个月一个月,生产线停不起啊。当然,军工、核电这种有特殊要求的场景另说,普通冶金、化工、建材、食品加工的工业场景,国产完全够打。
不过话说回来,也别买那种百八十块的网红便携测振笔,那种就是给你估个大概数,真出了异常,你也分不出来是轴承磨损还是对中不良,误判几次,耽误的都是大钱。
用测振仪容易忽略的几个细节,错了数据全白测
 用测振仪容易忽略的几个细节,错了数据全白测
很多干了十几年的老师傅,用测振仪都有坏习惯,拿起来往设备上一放,按个测量就完事,几个小细节错了,测出来的数据差十倍都不止。
✅ 测量点必须选刚性接触面。一定要选在轴承座上,不能选在薄外壳、喷漆面或者活动盖板上,这些地方本身就会产生额外振动,测出来全是干扰,根本不准。
❗ 探头必须垂直被测表面。斜着放哪怕十度,测出来的数值也会偏小,本来轴承已经磨得要坏了,测出来还显示在合格范围内,这不就是给生产线埋雷吗?
💡 同一设备每次测量的位置和方向必须固定。你这次测轴承座上方,下次测侧面,数据放一起做趋势分析完全没有意义,本来要做预测性维护,结果全变成瞎猜。
还有,探头的接触端面,别随便摔。很多师傅用完随手往工具包一扔,跟扳手螺丝刀磕在一起,碰出个小坑,再测数据就飘得没边了。定期拿出来检查一下,没什么麻烦事。
说实话,我见过太多,买了几万块的进口测振仪,结果因为用的方法不对,测出来的数据根本不能用,反过来怪仪器不好,这不冤枉吗?
现在很多智能测振仪会直接出故障诊断结果,告诉你是轴承坏了还是转子不对中,这个东西可以当参考,别全信。仪器是死的,设备上的干扰千奇百怪,最终还是得靠维保师傅的经验再复核一遍,对吧?
工业里哪有什么惊天动地的大发明,大多都是这种不起眼的小工具,你把它用对了,就能帮你省大钱,就能守住生产线的安全。测振仪就是这样,天天被人忽略,离了它还真不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业设备故障预警里的无名英雄:测振仪选型与实用指南
文章链接:https://www.zystgy.cn/a/59911