2026-09-20 19:57:55 作者:网编
分类:文章
去年深秋去长三角跑市场,在一家做汽配的民营厂长办公室门口,堆着半屋子发黑的曲轴。厂长叼着烟站在边上脸黑得像炭,说这批货已经发到下游了,抽检发现十分之一有表面微裂纹,全部拉回来报废,几十万直接打了水漂。
就是漏了一道工序——工业检测。
工业检测不是事后救火,是守住全流程的底线
很多工厂老板对工业检测的认知还停留在「出货前查一查」,有没有问题,全靠终检拍板。殊不知真正靠谱的工业检测,是从原料进厂就开始的。钢材进厂先查成分有没有偏析,裂纹有没有超标,不合格直接退,别等加工到一半才发现不对,白搭人工和电费。冲压焊接完,工序间检测拦得住不良品流入下一道,每一步都把风险锁死,不会到最后才发现整批报废。
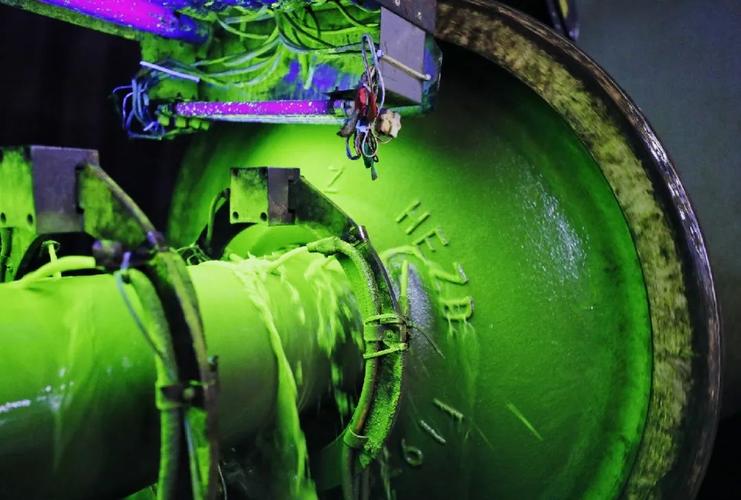 汽车曲轴工业检测磁粉探伤现场图
问:现在好多工厂都上了全自动化生产线,是不是工业检测全交给机器就不用管了?
答:哪有这么美的事。我见过至少五家厂,花上百万上了AI视觉检测线,结果还是漏过了整批不良品。机器是死的,产品毛坯的微小形变、车间里不停变化的环境光,都可能让训练好的算法抓瞎,把有缺陷的不良品当成合格品放出去。现在最靠谱的流程,还是机器初筛加人工复检关键工序,涉及安全的核心产品,工业检测的最后一道关,永远得攥在靠谱的人手里。
不过话说回来,机器替人干工业检测已经是大趋势,选对技术比砸多少钱都重要。
不同工业检测技术,各有各的适用边界,别瞎用
不少刚入行的技术人员,总觉得越贵的技术越好,其实完全不是这么回事。举个例子,磁粉探伤,价格低操作快,几分钟就能出结果,专门找铁磁材料的表面近表面裂纹,可是碰到奥氏体不锈钢这种无磁材料,完全没用。超声波检测,能看穿几十厘米厚的工件内部,找内部气孔裂纹很准,就是对操作人员技术要求高,新手看波形很容易把杂质当成缺陷,或者把缺陷当成杂质。
火到发紫的机器视觉工业检测,适合批量生产的标准件,测尺寸查外观一分钟能检上百件,一致性比人工好太多,可是碰到异形曲面工件、和底色接近的微裂纹,准确率直接掉一半都不止。
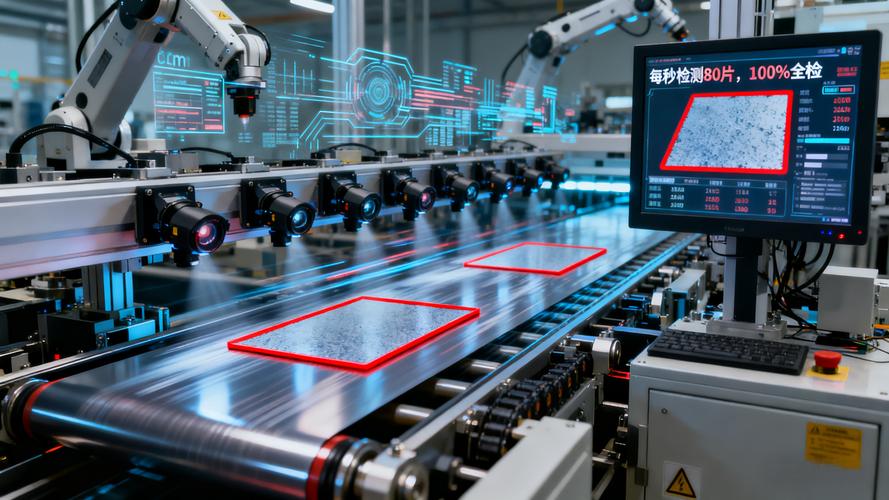 自动化生产线机器视觉工业检测工位实景图
问:我们是中小型制造企业,预算有限,做工业检测该先砸钱在哪?
答:先摸清楚自己的痛点啊。你要是做钣金冲压注塑的,不良品大部分出在尺寸错、外观划伤,那先把外观尺寸检测补上,普通的二次元影像仪加人工抽测,花不了几万块就能解决大部分问题。你要是做压力容器、工程机械结构件,那砸锅卖铁也得先把无损检测配齐,这东西出问题就是安全事故,赔不起。别上来就跟风上全自动化AI检测线,先把核心风险点管住,产能上去了再一步步升级,不然钱花了一大圈,该出问题还是出问题,到头来得罪老板,为难自己,对吧?
工业检测的这些坑,干了十年的老厂都可能踩
 工业检测的这些坑,干了十年的老厂都可能踩
说实话,我见过的工业检测踩坑案例,比我吃过的饭都多。最常见的就是为了拿证做检测,认证的时候全套流程走得规规矩矩,认证拿下来,检测流程直接打对折,平时生产能省则省,结果出货出了问题,证书救不了你,还得自己赔钱。
第二个坑,检测设备从来不校准。磁粉探伤的标准试块,用五六年都不送校,灵敏度早就不对了,该测出来的裂纹测不出来,你找谁说理去?校准才几千块钱,出了问题几十万几百万赔,这笔账怎么算都不对。
第三个坑,赶订单跳工序。我上个月刚碰上个做工程钻机的老板,说去年赶工期,把焊缝探伤工序停了半个月,结果钻机卖到工地,焊缝开裂把工人砸伤,赔了三百万,够买五台最好的超声探伤仪了。哎,都是血泪教训。
💡 给制造企业的三个实操提醒:
❗ 关键工序的检测设备,校准周期绝对不能乱改,该半年校准一次就半年,别省那点小钱。
✅ 新工人上岗,工业检测技能必须单独考核,别会开机器就直接上岗,差一毫米结果都天差地别。
✅ 不用盲目迷信进口设备,国内现在做工业检测设备的厂商,技术已经很成熟了,性价比比进口高得多,售后响应还快。
工业这行,拼到最后就是拼谁能把小事做对。工业检测从来不直接创造产能,也很少摆在台面上给客户看,可就是这个不起眼的环节,决定了你这家工厂能走多远。你把它当回事,它就给你守住底线,你拿它糊弄事,迟早有一天,它给你捅个大窟窿。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业检测:制造环节里看不见的隐形守门员
文章链接:https://www.zystgy.cn/a/59890