2026-09-19 17:15:52 作者:网编
分类:文章
很多做机械运维的老法师都懂,大型设备坏,从来坏不是坏整个母材,都是坏表面。
磨损了,腐蚀了,出坑了,直接换件?一套下来几十万,心疼死。
热喷涂就是来解决这个事儿的。
热喷涂到底能解决哪些工业痛点?
说白了,热喷涂就是把各种材料加热熔化或者软化,用高速气流吹成小颗粒,打到工件表面,攒成一层功能涂层。
想要耐磨?喷耐磨陶瓷。想要防腐?喷锌喷铝。想要耐高温?喷高温陶瓷涂层。想要导电绝缘?都能给你调出对应的材料。
最香的是修复。钢厂的轧辊,电厂的汽轮机叶片,石油钻井的钻杆,造纸厂的烘缸,凡是表面磨损腐蚀的,喷一层,就能接着用,成本只有换件的1/5到1/10,寿命还能比新件更长。
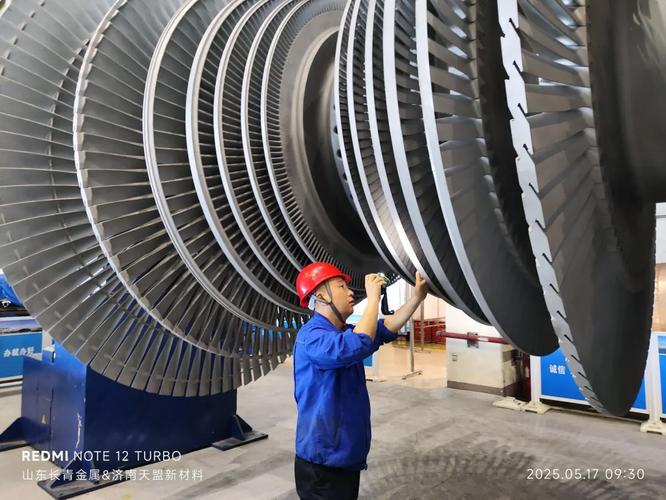 电厂汽轮机叶片热喷涂修复作业现场
说实话,就这一项,每年给国内工业省下来的钱,按百亿算都不夸张。
问:热喷涂和传统的堆焊、电镀比,好在哪?
答:堆焊温度太高,一焊工件就变形,薄工件、精密件根本没法用,大型工件拆来拆去折腾不起。电镀呢,只能镀很薄的一层,硬度上不去,还污染大,现在很多地方都限产了。热喷涂不一样,母材温度一般能控制在200℃以内,哪怕是薄铝板、塑料工件都不会变形,想喷多厚喷多厚,几微米到几毫米都能做,金属、陶瓷、复合材料随便选,适配几乎所有工况。更关键的是,大型工件不用拆,拉着设备去现场就能喷,省了大把的运输吊装钱。
选热喷涂工艺,别被坑
现在市面上主流的热喷涂工艺有四种,每种的适用场景完全不一样,选错了多花钱还不好用。
✅ 电弧喷涂:成本最低,喷涂速度快,适合喷锌、铝做防腐,大型钢结构、桥梁、储罐防腐首选,就是涂层孔隙率稍高,对致密性要求不高的工况完全够用。
✅ 火焰喷涂:设备便宜,灵活,适合小工件现场修复,就是涂层强度一般,低负荷工况能用。
✅ 等离子喷涂:温度高,能喷高熔点的陶瓷,涂层质量好,适合耐高温、绝缘的特殊工况,成本中等。
✅ 超音速火焰喷涂:速度快,涂层致密,结合强度高,耐磨耐冲蚀性能拉满,适合轧辊、叶片这种高负荷磨损工况,就是成本最高。
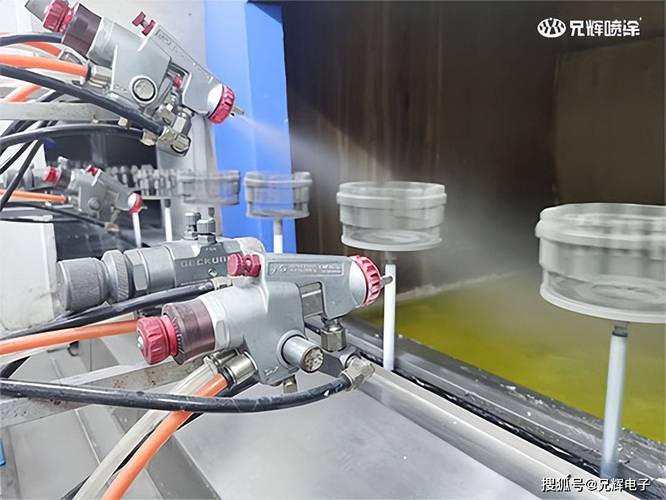 工厂车间热喷涂喷枪加工工件实拍
不过话说回来,这里面水真不浅。我前几年碰过一个做矿山设备的客户,本来就是轴颈磨损修复,几千块的电弧喷涂就能搞定,非听供应商忽悠,花了两万多做了超音速,性能其实用起来没差,懊恼了快半年。
问:是不是越贵的热喷涂工艺效果一定越好?
答:真不是。选工艺核心看两个,你的需求和预算。你就是给户外大型广告牌钢结构做防腐,电弧喷铝足够用,一平方百八十块,能用十年以上,你花几倍钱上超音速,纯粹浪费。如果是钢厂连铸辊,每天磨个不停,那必须上超音速喷碳化钨,不然用半年就磨坏了,反而更费钱。💡 选之前给厂家说清楚三个信息:接触什么介质?工作温度多少?预期寿命要多久?别上来就要最好的。
热喷涂的新玩法,不止修复
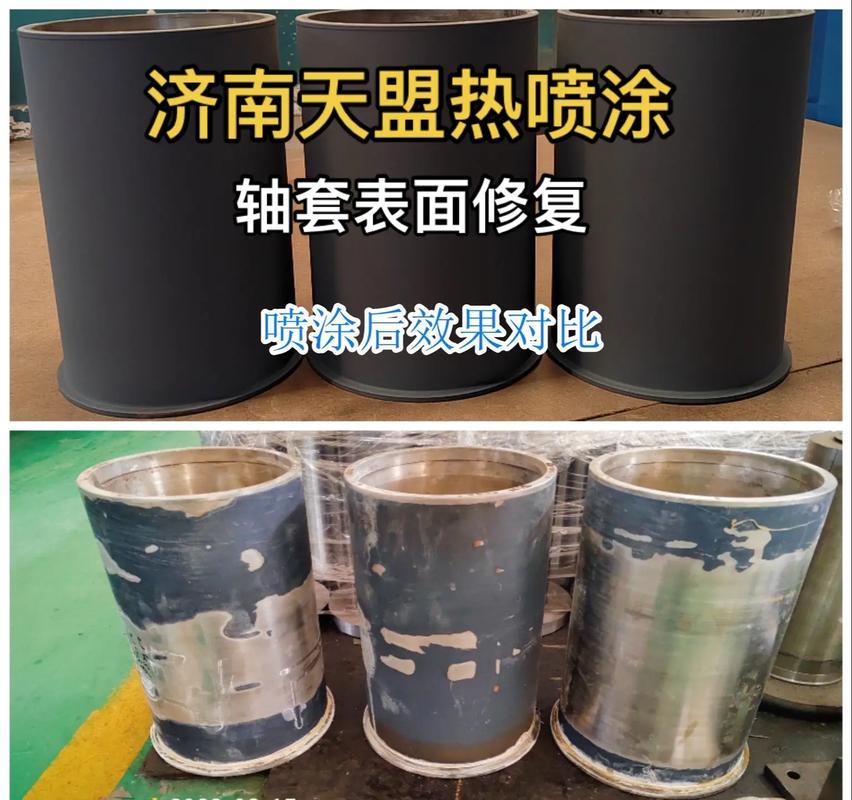 热喷涂的新玩法,不止修复
现在热喷涂早不是只能修修补补了,高端制造里已经成了不可缺少的核心技术。
航空发动机的涡轮叶片,本身合金最多耐1000℃左右,喷一层热喷涂陶瓷热障涂层,就能耐到1600℃以上,推力和寿命直接翻番,现在先进航发全靠这个。
新能源光伏领域,晶硅切割用的辊,必须喷一层高纯氧化铝陶瓷,才能保证切割精度,不粘晶,这活别的工艺真干不了。
还有现在环保要求严,原来很多电镀的活儿,因为污染大,现在都转成热喷涂了,排放比电镀少90%以上,性能还更好,这趋势已经很明显了。
很多人觉得热喷涂是小众冷门技术,其实你天天都能碰到。高铁的车轴,汽车发动机的活塞环,海上风电的塔筒防腐,甚至你家里热水器的内胆,都有热喷涂的涂层,只不过藏在里面,你看不到罢了。
❗ 最后提个醒:找热喷涂加工,一定要找有对应工况经验的厂家。同样是喷碳化钨,不同的粉末粒度、不同的喷涂参数,出来的涂层性能差十倍都有。很多小厂家拿回收粉末给你喷,价格便宜一半,喷出去不到三个月就掉层,返工下来花的钱更多,真犯不上。
工业制造里,真正能落地的降本增效,往往不是什么惊天动地的大发明,就是这种把细节做好的小技术。热喷涂,就是其中最值得关注的一个。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热喷涂:被工业界低估的降本增效核心技术
文章链接:https://www.zystgy.cn/a/59830