2026-09-19 16:31:39 作者:网编
分类:文章
很多做机械加工的朋友,拿到铝合金零件,第一反应是喷塑?还是镀铬?
说实话,我见过太多好料栽在表面处理上了。阳极氧化这东西,真不是只有铝型材做门窗才用的。机械领域用好,能省好多事。
为什么工业机械偏爱阳极氧化?
铝合金轻,比强度够高,是现在工业机械、自动化设备最常用的轻量化材料。但天生缺点也明显:偏软不耐磨,暴露在潮湿环境里很快就发黑腐蚀,还导电,做电气外壳很危险。
阳极氧化是什么?说白了就是把铝合金放到酸性电解液里,通电让铝工件表面自己长出一层氧化铝陶瓷膜。这层膜不是后期刷上去、涂上去的,是基材本身长出来的,所以附着力强到离谱,刮都刮不掉。
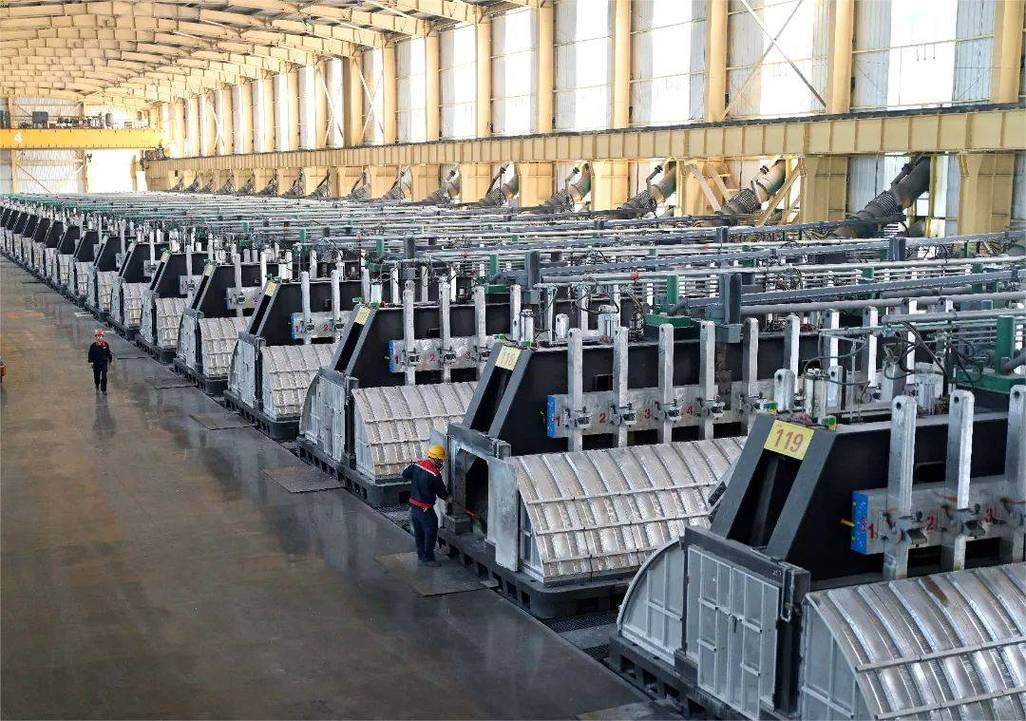 工业阳极氧化生产线电解槽作业场景
能调的空间太大了。想要耐磨,就能做到几百微米厚的硬膜,想要美观装饰,几微米的薄膜就能染色出各种颜色。还能做到完全绝缘,几千伏的电压都打不穿,很多高压设备的铝外壳全靠它。
更别提现在环评卡得越来越严,阳极氧化的污染比镀铬、镀锌那些小太多,正规厂基本都能过审,很少踩坑。
问:所有金属都能做阳极氧化吗?是不是只有铝合金能做?
答:当然不是,钛合金、镁合金甚至一些稀有金属都能做阳极氧化。但工业领域95%以上的阳极氧化订单都是铝合金的,其他金属要么应用场景非常小众,要么工艺成本高到离谱,普通机械厂根本碰不到。你要是拿一块普通碳钢不锈钢送过去做阳极氧化,氧化厂老板直接把你赶出来,别白费那个功夫。
选对阳极氧化类型,才不白花冤枉钱
很多新手送零件去氧化,张嘴就要“做个阳极氧化”,根本不分类型。等做出来不合用,退也退不了,钱打水漂。
常见的工业阳极氧化就分三种,对应不同场景:
1. ✅ 普通硫酸阳极氧化:最常用,最便宜,工艺成熟,能染色能封孔,做普通的设备外壳、结构件防护都够用,大多数情况选它就对了。
2. ❗ 铬酸阳极氧化:适合形状复杂、有很多狭缝盲孔的零件,膜层韧性好,不容易因为零件变形开裂,耐腐蚀比硫酸款好一点,但没法染色,成本也高不少,非必要别选。
3. 💡 硬质阳极氧化:这才是机械运动零件的核心选择。膜层硬度能做到HV300以上,厚度最高能到300微米,耐磨、耐热、耐腐蚀性能拉满,做轴承、导轨、活塞、无人机螺旋桨这些受力磨损的零件,比普通阳极氧化耐用10倍都不止。
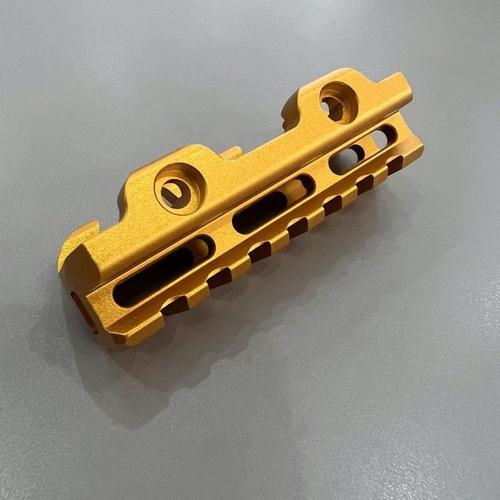 硬质阳极氧化处理后的铝合金导轨零件
问:阳极氧化之后还能补焊或者二次机加工吗?
答:补焊绝对不行。那层氧化铝膜本身绝缘,熔点又高,氩弧焊根本熔不在一起,强行焊只会出气孔,留一堆残渣废掉整个零件。二次机加工也不推荐,哪怕你切的动,也会把表面的氧化膜切破,失去防护作用。所有的焊接、钻孔、精加工工序,一定要全部做完,最后再做阳极氧化。我早年就见过一个客户,几十万开模的航空零件,先氧化了才发现孔位错了一毫米,补焊补不了,重做又要等三个月,老板蹲在氧化厂门口抽烟抽了一下午,那个懊恼劲,我到现在都记得。
容易忽略的细节,能帮你避开大坑
 容易忽略的细节,能帮你避开大坑
第一个细节:阳极氧化会涨尺寸。很多新手算尺寸的时候,根本没留余量。氧化膜不是只往基体里面长,一半是往外面长的。比如你做100微米的硬质阳极氧化,零件尺寸大概会涨50微米。要是你的零件是配合件,公差只有0.02毫米,氧化完直接超差,装不上。高精度零件一定要提前留好余量,跟氧化厂说清楚你的公差要求,人家会帮你控制厚度。
第二个细节:染色阳极氧化也分户外和户内。要是你的零件放在露天,别选有机染料,不到两年就褪色发花,一定要选无机染料,耐候性好很多,五六年都不会变颜色。
第三个细节:阳极氧化不是越厚越好。厚膜硬度高耐磨,但应力也大,薄的零件做太厚容易变形,一般1毫米以下的铝合金板,尽量不要做超过50微米的硬质氧化,变形了别找人家说理去。
不过话说回来,现在国内的阳极氧化工艺已经很成熟了,只要你提前把需求说清楚,大部分正规厂都能做的合格。别总盯着那点加工费,选对工艺,少废几个零件,什么钱都省出来了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:阳极氧化:被机械人低估的金属表面防护神技
文章链接:https://www.zystgy.cn/a/59828