2026-09-19 12:39:40 作者:网编
分类:文章
干了十几年机械加工,见过太多因为选错打磨工具白瞎了前面几道工序的案子。好好一个精密铸件,前面开模、铸造、粗精加工花了好几天功夫,最后因为打磨留了一道深痕,整批报废,老板脸都绿的情况,我见得太多了。
很多人觉得打磨就是收尾的边角活,随便找个工具凑合用就行。大错特错。选对打磨工具,能省一半人工,还能把成品率提好几个点。
不同加工场景的打磨工具选型逻辑
打磨从来没有什么通用款,不同的工件材质、精度要求,对应的工具完全不一样。
做薄板钣金去毛刺,别上来就拿硬片角磨机猛磨。1mm以下的薄板,稍微用力就磨穿,变形了直接报废。这种场景最好用柔性砂带打磨机,砂带贴合性好,压力均匀,既能打干净毛刺,又不会伤基材。
铸件清砂、切飞边,就得挑硬料。陶瓷刚玉磨头或者树脂切割打磨片,吃料快,不打滑,磨硬铸件效率比普通磨头高三倍。
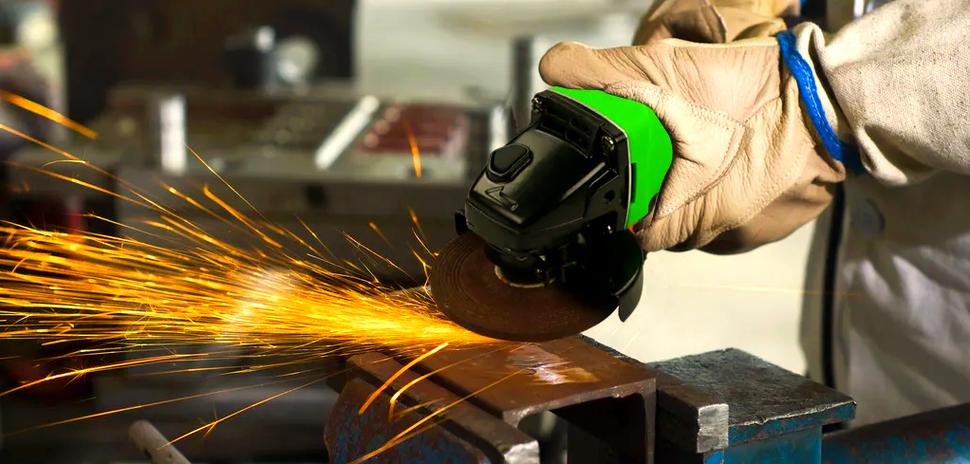 工业车间不同加工场景打磨工具实物展示
问:干散活的小加工店,只有几台焊机,买打磨工具怎么兼顾成本和通用性?
答:别上来就订几万块的自动打磨设备,先配一台100型角磨机,再备三种耗材就够了:百叶轮打平面焊缝,树脂切片切飞边,橡胶打磨轮抛焊点,一套下来才几百块,足够覆盖90%的散活需求。如果做不锈钢加工多,再加一卷尼龙纤维轮,抛出来不发黑,性价比直接拉满。
问:打磨精密五金件,要求粗糙度低于Ra0.8,用什么打磨工具合适?
答:这种精度要求,别用粗砂轮磨了。小批量的话,用弹性金刚石研磨膏配羊毛轮,或者带细颗粒的海绵砂块手工精抛就行。如果批量大,上一台气动偏摆打磨机,摆幅小,震动手感稳,抛出来的粗糙度均匀,成本也比全自动打磨设备低太多。
选型避坑:别信商家的万能宣传
跑展会的时候见过太多商家喊“我这个打磨工具全场景通用,买一台顶十台”。扯淡。
最常见的坑,第一个就是贪图便宜买回收料做的打磨片。我早年带的一个徒弟,刚开店资金紧,贪便宜进了一批十块钱五片的切割打磨片,结果磨了不到五分钟片就裂了,碎片飞出来蹭到胳膊上,缝了三针,后怕了好几年!
别拿安全换那几块钱差价,正规大厂的打磨片做过动平衡和强度测试,就算裂也是碎成小块,不会整块飞出来伤人。
第二个坑,盲目跟风上高端自动打磨设备。说实话,小批量多品种的加工单,自动打磨的换夹具就要半小时,调参数又得一小时,一天干不了几件活,还不如熟手拿个气动打磨机干得快,对吧?
不过话说回来,如果是稳定批量做同一款零件,自动打磨工具能省三四个工人,那该上就上,回本真的很快。
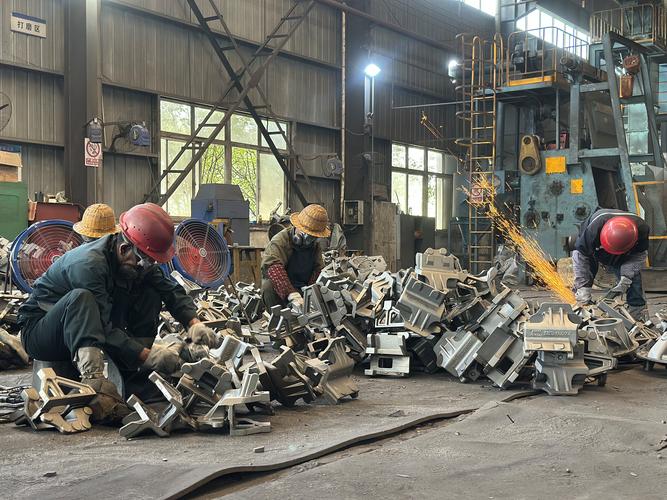 机械加工车间工人使用打磨工具操作场景
打磨工具的日常维护,能省一半耗材钱
 打磨工具的日常维护,能省一半耗材钱
很多工厂都把打磨工具当纯消耗品,用完随便扔地上,坏了就换,从来不管维护。其实花五分钟做维护,能延长一倍的使用寿命,一年下来能省大几千的耗材钱。
给几个我用了十几年的实用技巧:
💡 气动打磨机每天下班前,往进气口滴一滴专用润滑油,再空转两秒。不然气缸进灰磨半年就窜气,力道不够只能换机头,这点小事就能避免。
✅ 环形砂带用完一定要拆下来挂在通风处,别一直盘在机器上闷着。尤其是南方潮湿天,砂带基体受潮发霉,磨粒很容易整块脱落,没用两次就废了。
❗ 硬质磨头每次用完,一定要清理掉嵌在磨粒缝隙里的粘料。磨铝、铜这些软金属最容易粘屑,粘了屑的磨头再用就打滑,还会发热烧工件表面,拿铜丝刷扫一下就行,花不了十秒钟。
我认识一个干了三十年的老铆工,一把普通角磨机用了八年,就是因为每次用完都清灰吹屑,轴承每年打一次黄油,比人家一年换一把的省了不知道多少钱。打磨工具哪怕是耗材,维护到位,成本也能降三分之一。
干机械这行,拼的就是细节。前面下料、加工、热处理都没出错,最后打磨翻船,太亏了。选对工具,用好工具,才是真的降本增效。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业打磨工具选型与维护实战指南
文章链接:https://www.zystgy.cn/a/59804