2026-09-19 09:01:41 作者:网编
分类:文章
干机加工的,谁没在车刀上吃过亏?
上次带的徒弟,贪便宜批了一箱无牌涂层车刀,干一批45钢法兰,半天崩了三把刀,还废掉了快完工的工件,赔了钱还误了交付工期,蹲在机床边抽烟抽了一下午。
为什么你的车刀总是用不久?核心不是硬度,是匹配
很多新手入门第一个误区,就是觉得车刀越硬越好。
拿HRA94度的硬质合金去切软铝?不出半小时就粘刀堵屑,刃口崩得你怀疑人生。
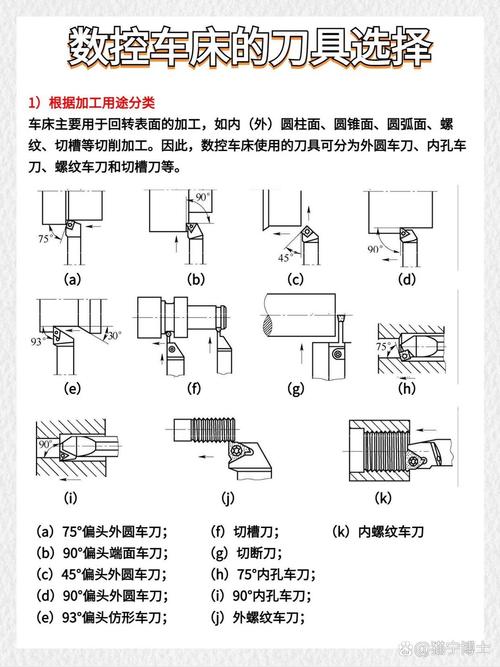 机加工车床不同磨损状态车刀对比
不同加工场景,对车刀的要求天差地别。
高速钢车刀硬度不高,胜在韧性好,便宜,能反复磨,小作坊偶尔车个铝件铜件,白钢刀磨一磨就能用,性价比拉满。硬质合金车刀硬度高耐磨,适合量产钢件铸铁,再加上不同涂层加持,耐用度能翻好几倍。
TiN涂层的金黄车刀,通用性最强,普通工况都能扛;TiCN涂层的灰黑色车刀,耐磨性更好,适合连续切削;Al2O3涂层的深色车刀,耐高温能力强,干硬料高速切削首选。
问:我开小作坊,什么活都接,车刀经常自己磨,选哪种最划算?
答:如果是散单多,批量小,大部分都是普通45钢、铝铜件,高速钢白钢刀坯绝对是首选,一块几十块的坯料能磨十几次,平均下来一次才几毛钱,比买成品硬质合金刀片划算太多;如果是固定单量产,每天八小时连轴转,那必须上机夹可转位硬质合金车刀,换刀片几秒钟,不用磨刀,省下来的时间都能多干两个活,算下来反而赚更多。
问:涂层车刀磨过之后,是不是就彻底废了?
答:说实话,真到赶活交单的时候,哪管那么多规矩?小崩刃磨掉刃口那一点,剩下的刀片照样用,只是磨完之后刃口的涂层磨没了,耐用度比新刀片降个三五成,应急完全没问题,长期量产不建议这么干就是了。
常见车刀崩刃磨损的快速排查法
干着干着突然崩刃,别着急摔钳子骂供应商,先按这几步捋一遍,90%的问题都能找到根。
✅ 先查切削参数:是不是线速度开太高了?普通国产涂层车刀干45钢,开120m/min以上就已经挺吃力了,开到150m/min,不出半小时就烧刃崩口,别听网上说什么高速高光,那是给进口刀具和高刚性机床准备的。
❗ 再查装刀姿势:刀头伸出是不是太长了?正常伸出长度不能超过刀杆厚度的1.5倍,伸出越长刚性越差,车起来晃得跟筛子一样,颤着颤着刃口就断了。
💡 最后查排屑:是不是切屑缠在刀头上把刃口烫坏了?这种情况最常见于车铝和车不锈钢,改一下切削槽型,稍微调大进给,排屑顺了就没问题。
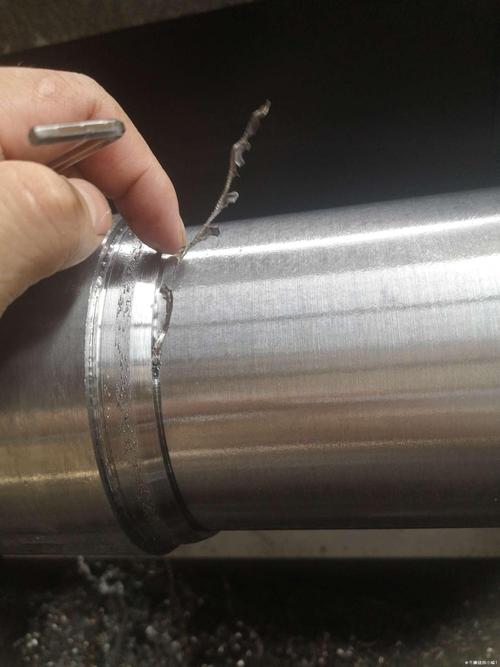 机加工车刀常见崩刃缺陷实物图
我之前碰到过最离谱的事,新来的师傅调完机,把外圆车刀装反了,正前角变成负前角,干了十分钟刃口全碎,找了仨小时原因,最后发现的时候脸都绿了,这种低级错误,新人真的要刻在脑子里。
不过话说回来,干十几年的老法师也有走神的时候,换刀之后多瞟一眼,没坏处。
新手最容易忽略的车刀槽型细节
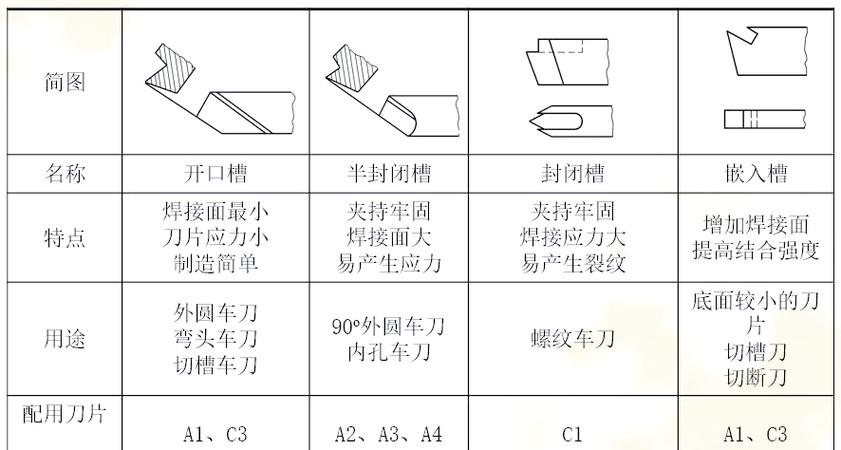 新手最容易忽略的车刀槽型细节
百分之八十的新手选车刀,只看刀片材质和型号,根本不看槽型,槽型选错,再贵的刀片也发挥不出威力。
粗加工用的车刀槽型,开口宽,断屑槽深,就是给大进给大切重切削准备的,排屑顺,不容易堵屑,断屑稳定不会缠刀。
精加工用的车刀槽型,开口窄,刃口磨得更锋利,切削阻力小,切出来的工件表面粗糙度才合格,你拿粗车槽型去精车,出来的面全是不规则刀纹,还要后续打磨,纯纯白费功夫。
再说前角,正前角的车刀刃口更锋利,切削阻力小,适合切软料、薄壁工件,缺点就是刃口强度差一点,受不了大冲击;负前角刚好反过来,刃口强度高,抗冲击,适合粗车硬钢、锻打件,就是切削阻力大一点,要求机床刚性够。
我见过太多人拿正前角刀片去粗车锻打料,一刀下去直接崩飞刀片,转头就说刀片质量差,其实根本是自己选反了,冤不冤?
干薄壁不锈钢管件的时候,一定要用正前角大槽型的锋利车刀,进给放慢,线速度提上去,不容易震刀,也不会闷车;干淬硬钢轴的时候,直接上负前角的陶瓷或者CBN车刀,硬怼就行,不用提前退火,省一道工序,成本降不少。
干机加工这行,车刀就是你吃饭的家伙。多摸多试多总结,选对了,能省不少钱,少糟很多心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车刀选型避坑:机加工老师傅的压箱底经验
文章链接:https://www.zystgy.cn/a/59796