2026-09-19 01:04:44 作者:网编
分类:文章
很多干冲压的工厂老板,一提到换模具就头疼。一套中等大小的冲压模具,少则十几万,多则大几十万。刚用半年就崩刀口,换还是不换?
影响冲压模具寿命的核心隐形因素
大部分人第一反应是”我模具钢用得不对”,砸钱换进口料,结果寿命还是上不去。
真相是什么?90%的情况,问题出在设计阶段的刀口间隙。很多刚出校门的设计师,直接拿材料手册的标准值套,压根不管你实际生产用的材料批次、硬度、甚至拉伸要求。冲1mm的冷板,间隙差0.02mm,刀口磨损速度能差一倍。
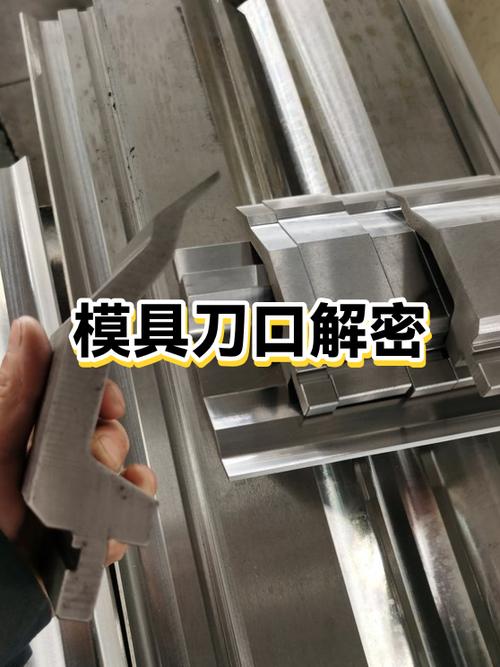 冲压模具刀口间隙对比实物图
问:为什么我用了进口S136模具钢,做出来的冲压模具寿命还是比同行短三分之一?
答:核心问题出在两个地方,第一个是原料,现在市场上不少所谓进口模具钢,都是大厂余料回收翻轧的,整料硬度差能到5HRC以上,软的地方磨损快,硬的地方容易崩。第二个是热处理,很多小热处理厂为了省成本,混炉淬火,S136该真空淬到HRC52-54,结果要么淬到58脆得像玻璃,要么只有48软得容易磨,寿命能上去才怪。
还有一个容易被忽略的点,就是冲压模具的退料弹力。弹力不够,料带粘模,每次冲都带料,刀口硬挤几次就凹了。弹力太大,冲床负载高,导柱导套磨得快。说白了,全是细节。
日常维护里被忽略的保命细节
说实话,我见过太多工厂,模具装上去就不管了,只有出问题拆修的时候才擦一遍。这不对。
💡 给大家说个真事,去年我给浙江一家汽配厂做诊断,他们原来做汽车支架的冲压模具,平均寿命只有60万次,改了三个维护细节之后,直接冲到110万次,算下来一年省了四十多万的模具成本。
哪三个细节?
1. 每班下班前,必须用气枪吹干净模具型腔内的废料渣,不许带料过夜✅
2. 导柱导套每周打一次锂基脂,禁止用普通黄油,夏天流走冬天结块,根本起不到润滑作用❗
3. 每冲2万次,用油石轻轻打磨一次刀口飞边,不要等崩口了再修💡
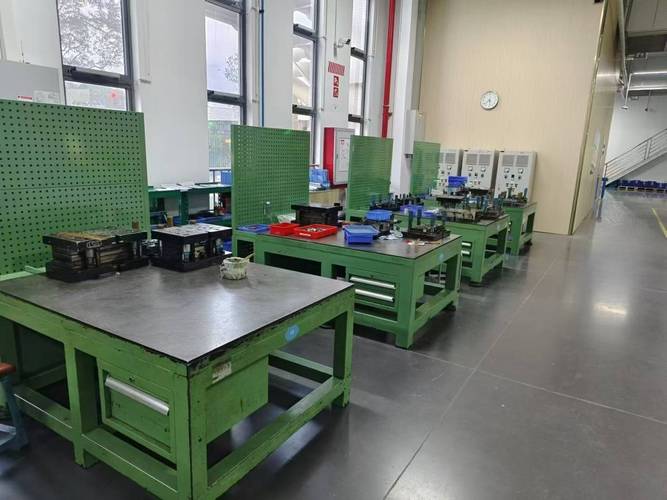 冲压模具日常保养维护工作台
问:冲压模具的导柱导套总是容易拉毛,换了新的不到三个月又坏,到底是什么原因?
答:先排除两个最常见的问题,第一是润滑不对,刚才说了,别用黄油,换锂基脂,按时打油。第二就是冲床精度不对,很多工厂用了十几年的老冲床,台面早就被压凹了,模具装上去本身就是歪的,导柱长期偏磨,不拉毛才怪。如果这两个都没问题,那你就要看导套的配合间隙,冲厚料用大间隙,冲薄料用小间隙,别什么模具都用同一种配合。
不过话说回来,很多工厂赶产量的时候,维护都是能省就省,反正坏了再修,算下来反而花更多。真的不值当。
改模时候容易踩的致命坑
 改模时候容易踩的致命坑
产品改型是常事,不可能动不动开新模,大部分都是改现有冲压模具。我改模改了快二十年,踩过的坑比很多年轻人见过的都多。
最痛的一个坑,就是堆焊改刀口不做去应力。之前给一个客户改模,赶出货,堆焊完直接打磨装机,冲了不到八千件,堆焊的刀口整块掉下来,直接砸坏了冲床滑块,赔了小六万,现在想起来都肉疼。
应力消除这一步,真的不能省。哪怕你赶时间,也要做低温去应力回火,多花一天时间,总比出事故强。
还有一个坑,改完定位不试冲,直接开批量。去年我带的一个实习生,改完定位之后,嫌试冲麻烦,直接调机开干,一千多块进口铝合金料,全部尺寸超差,全废了,扣了半个月工资,哭丧着脸找我求情,我也没办法,规矩就是规矩。
干冲压这行,真的容不了半分偷懒。冲压模具拼到最后,拼的不是谁用的材料贵,拼的就是细节有没有做到位。设计的时候留对间隙,热处理做好硬度,平时按时保养,改模不省该做的工序,寿命自然就上去了。
你想啊,一套模具原来用半年,现在能用一年,相当于一年省一套模具钱,这都是纯利润啊,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压模具寿命上不去?多半是这几个细节没踩对
文章链接:https://www.zystgy.cn/a/59778