2026-09-18 23:03:48 作者:网编
分类:文章
干工业配套十五年,见过太多厂子在电磁铁上翻船。
就是这么个不起眼的部件,往往出一次事就能把大半年利润赔干净。
别拿工业电磁铁不当核心,坏一次够你喝一壶
很多中小加工厂老板的思路还停留在「能吸就行」,买的时候专挑便宜的,觉得不就是铜线绕个铁芯?能有什么技术含量?
上个月珠三角那个冲压厂的事我至今印象深。他们换了个便宜的起重电磁铁,用了不到四个月,线圈短路烧了,吊在空中的一吨半冷板直接掉下来,砸坏了价值八十万的进口冲压床,停线整顿七天,订单违约又赔了十几万,前前后后小一百万打了水漂。当初买电磁铁的时候,就为了省两千多块,你说值吗?
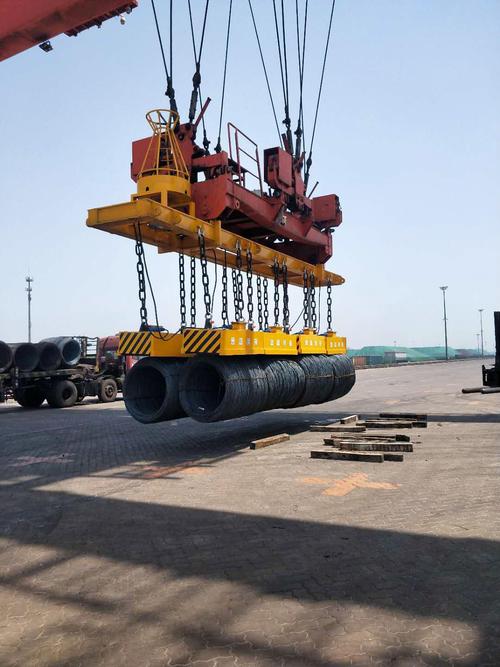 工业起重圆形电磁铁吊装施工现场
问:普通电磁铁和正规工业级电磁铁,不都是铜线绕铁芯吗,能差出多少?
答:差的不是一点半点。就说铜线,小作坊用回收杂铜拉的线,电阻率比无氧紫铜高30%都不止,发热快,绝缘层用最便宜的,不到一年就开裂短路,运气不好半年就烧。正规工业电磁铁清一色用无氧紫铜,绕线张力严格控温,绝缘层至少是H级,耐180度高温,连续工作一年发热都不会超温。再说铁芯,你见过用普通熟铁凑数的吗?剩磁大到离谱,断电十分钟了还吸着工件不掉,换料的时候一不注意就掉下来砸人。好的工业电磁铁用低碳透磁软铁,剩磁控制在0.5mT以下,断电一秒落料,安全多了。
不同工业场景,电磁铁选型逻辑天差地别
很多人选电磁铁上来就问「你这个吸力多大」,不说自己用在什么地方,这选不对才怪。
就拿最常见的两种场景说:
– 起重搬运钢板、废钢的大吸盘电磁铁,一定要留够安全余量。我一般给客户推至少3倍以上的额定吸力余量,什么意思?你要吊3吨的钢板,就得选额定吸力10吨的电磁铁。别觉得浪费,钢板有锈、有翘曲,接触面不可能完全贴合,实际吸力至少打五折,不留余量就是给自己埋雷。
– 自动化设备里的推拉式电磁铁,比如分拣机、液压阀门上用的,别光看额定推力,一定要看行程末端的推力。很多商家标的额定推力是零行程的吸力,你拉满行程之后推力掉一半都有可能,装上去推不动,拆来换去耽误工期。
问:直流电磁铁和交流电磁铁到底怎么选?好多销售说交流的力气大,真的吗?
答:这是行业里流传最广的误区。交流电磁铁启动吸力确实大,但只要连续工作半小时,线圈温度能飙到一百多度,要是遇上衔铁卡滞没完全吸合,十分钟就能烧线圈。而且交流电磁铁工作的时候一直嗡嗡震,噪音大,衔铁磨损也快。
但凡你是连续工作的场景,闭着眼睛选直流,大部分都是24V安全电压,维护起来也方便。只有那种一天工作不了几次、需要大启动吸力的短时工位,才用得上交流电磁铁。别听销售瞎忽悠选贵的,适合自己才对。
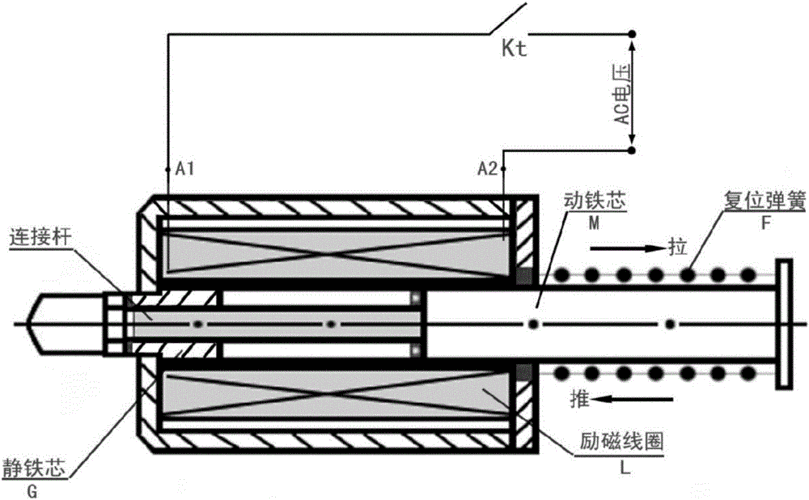 自动化生产线推拉式电磁铁安装示意图
几个冷门小技巧,能让电磁铁寿命翻一倍
 几个冷门小技巧,能让电磁铁寿命翻一倍
说实话,就算选对了电磁铁,好多厂子用不好,两三年就坏,其实都是维护不到位。我给你说几个没人愿意告诉你的小细节:
💡 第一,一定要留够散热空间。很多人怕进灰,把电磁铁整个封在密闭盒子里,夏天车间温度三十多度,线圈散热散不出去,绝缘层老化速度快一倍,寿命直接砍半。条件允许开两个散热孔,或者加个几块钱的铝散热片,成本没增加多少,寿命能长好多。
✅ 第二,剩磁问题要处理。电磁铁用久了多多少少都会留剩磁,尤其是小行程推拉电磁铁,剩磁会导致断电之后衔铁弹不回来,误动作出事故。很简单,改一下控制线路,每次断电前反向通个0.3秒左右的弱电流,就能把剩磁消干净,花不了几十块钱,省心太多。
❗ 第三,定期清灰别偷懒。尤其是铸造、五金加工这种粉尘多的地方,空气中全是铁粉,会一点点吸在电磁铁铁芯上,越积越厚,最后导致衔铁合不紧,线圈电流持续升高,慢慢就烧了。半个月拿压缩空气吹一次,五分钟的事,我见过三个月烧三个电磁铁的厂子,拆开一看铁芯上的铁粉能刮下来小半杯,你说冤不冤?
不过话说回来,要是你的工作环境粉尘大、还潮湿,直接上IP65防护等级的密封电磁铁就完了,虽然比普通的贵两成,但不用天天操心清灰防水,算下来比频繁更换划算太多。
没啥大道理,工业生产里,越是不起眼的小部件,越不能随便对付。电磁铁看着简单,水一点不浅,多留点心,能少赔好多钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业电磁铁选型:踩过坑才懂的干货
文章链接:https://www.zystgy.cn/a/59773