2026-09-18 05:51:49 作者:网编
分类:文章
很多刚进机械厂的学徒,第一次碰到旋转件震得机框跳,师傅扔下一句话就走:去做动平衡。新手摸不着头脑,不就是个圆轴吗?怎么转起来就出问题?
别光靠师傅嘴说,先搞懂什么是动平衡
很多人以为动平衡就是把零件磨圆,让重心落在轴线上就行——那是静平衡。动平衡解决的,是旋转运动下的惯性力平衡。哪怕你静平衡做得完美,总重心刚好在轴线上,只要沿轴向有两处不对称的不平衡量,转动起来就会形成力偶,拉着轴来回晃。转速越高,晃得越狠。
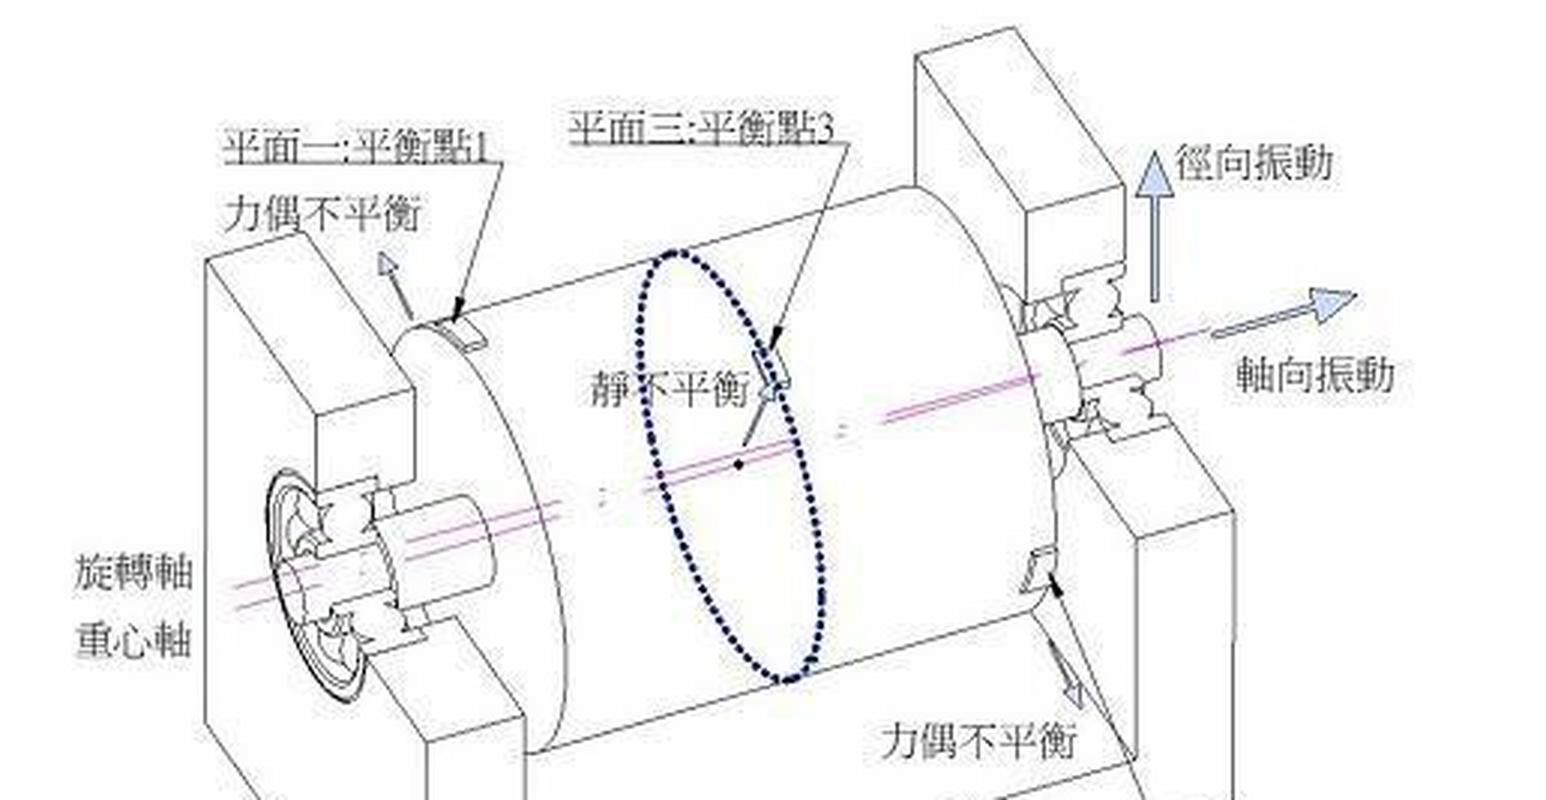 转子动不平衡惯性力示意图
问:静平衡过的转子,为什么还要做动平衡?
答:静平衡只解决静态的重心偏移,说白了就是保证整体重量对称,没法抵消转动过程中产生的附加力矩。举个常见的例子,风机的长轴叶片,摆静平衡台测出来完全合格,一开机整座厂房都跟着抖,问题就出在轴向的不平衡力偶没消除,必须做动平衡校正才能解决。
动平衡的核心,就是通过在对应位置增加或者去除重量,把转动过程中产生的惯性力和力矩抵消掉,让转子转动的时候合力和力矩都归零,从根源上减少振动和噪音。
哪些旋转件必须做动平衡?别省这一步成本
说实话,不是所有旋转件都得做动平衡。转速低于几百转,受力不大的零件,比如家里落地扇的低速档,哪怕有点偏,也感受不到。但只要满足这两个条件,动平衡这步绝对不能省:
✅ 转速超过1000转/分钟
✅ 零件本身质量超过1kg,或者要求低噪音低振动
举几个常见的必须做的例子:电机转子、机床主轴、汽轮机叶轮、风机叶片、汽车轮毂、涡轮增压器转子,甚至新能源汽车的驱动电机转子,转速拉到两万转,差0.1克的不平衡量,都能让你整车开起来抖得手麻。
我之前碰过一个做小型高速鼓风机的老板,为了省每台二十块的动平衡加工费,一批一千台的订单没做就出厂,不到三个月退回来四百多台,全是轴承磨穿、机壳震裂,最后赔客户的钱加上返工成本,足足花了几十万,够做一千轮动平衡都有余。
问:动平衡的公差一般做到多少才算合格?
答:没有统一的标准答案,核心看你的转速和使用场景。行业通用的G等级,G值越小精度越高。普通机床主轴一般要求G2.5,乘用汽车动平衡轮毂只要G40就够,涡轮增压器这种十几万转的转子,要做到G0.4甚至更高。别盲目追求过高精度,精度升一级,成本翻一倍,够用就好。
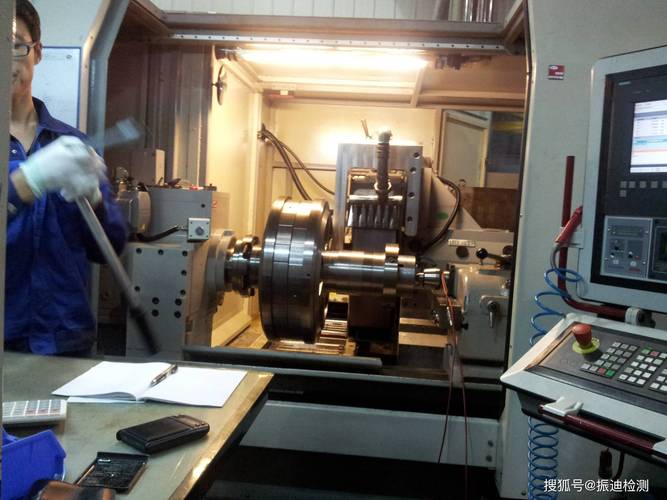 现场动平衡仪校正机床主轴
动平衡校正的常见坑,踩一个亏几万
 动平衡校正的常见坑,踩一个亏几万
做动平衡看起来简单,不就是测完加配重或者磨掉点材料吗?里面的坑真不少,我见过太多栽进去的。
第一个坑:长转子只做单面校正。很多小厂为了省时间,不管转子多长,都只测单面加配重,长转子轴向分布宽,不平衡量沿轴向分布,必须做双面甚至多面校正,单面做了等于白做,上机照样抖。
第二个坑:现场校正乱贴配重。很多人图方便,用双面胶贴几块配重就完事,高速转的时候,离心力能把配重块直接甩飞,那就是高速子弹,出过安全事故的。一定要用铆接或者牢固焊接,焊接也不能乱烧母材,会留下应力裂纹。
第三个坑:做完不复测。不少厂子测一次加完配重就完事,根本不转完再测一遍,很多时候装夹的间隙、温度的变化都会影响测量结果,差一点,上机就出问题。
💡 给大家提个醒:现场做设备动平衡校正的时候,一定要等设备停机冷却到常温再测,转子热胀变形之后位置偏移,测出来的不平衡量完全不准,白忙活几个小时都是常事。
❗ 还有,别在转子的应力集中区磨除材料减重,磨深了会留下断裂隐患,高速转的时候断轴,那就是重大安全事故。
不过话说回来,现在动平衡技术越来越成熟了,便携式动平衡仪都能直接在机台上做校正,不用拆转子,省了好多时间成本,也没多少钱,真没必要省这步。
搞机械这行,拼的就是细节,很多时候产品卖不上价,口碑做不起来,就是这种大家都不注意的小地方没做好。动平衡就是最典型的一个。做好了,产品噪音小、寿命长,用户用着好,自然会回头。你偷工减料省那点钱,最后砸了招牌,怎么都补不回来。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:搞机械绕不开的坎:动平衡到底该怎么做才对
文章链接:https://www.zystgy.cn/a/59712