2026-09-17 03:14:42 作者:网编
分类:文章
上个月去南方一家重型钢厂做运维诊断,亲眼看见一台200吨的起重行车因为制动器老化卡壳,差点把吊在半空的钢包砸下来。现场的师傅现在说起来还冒冷汗。
很多人对制动器的印象还停在「就是个刹车的」,小零件一个,坏了换就行,没必要花精力维护。真不是这么回事。
别拿工业制动器不当核心部件
工业生产里,大到上万吨的起重设备、矿山卷扬机,小到工厂的输送线、电梯,只要有旋转运动的地方,就离不开制动器。它不是什么锦上添花的配件,是最后一道安全防线。
说实话,我干这行二十年,见过太多工厂把预算都砸在电机、减速机这些核心部件上,轮到制动器就捡最便宜的买,维护也抛在脑后。省下来的那点钱,真不够一次事故零头的。
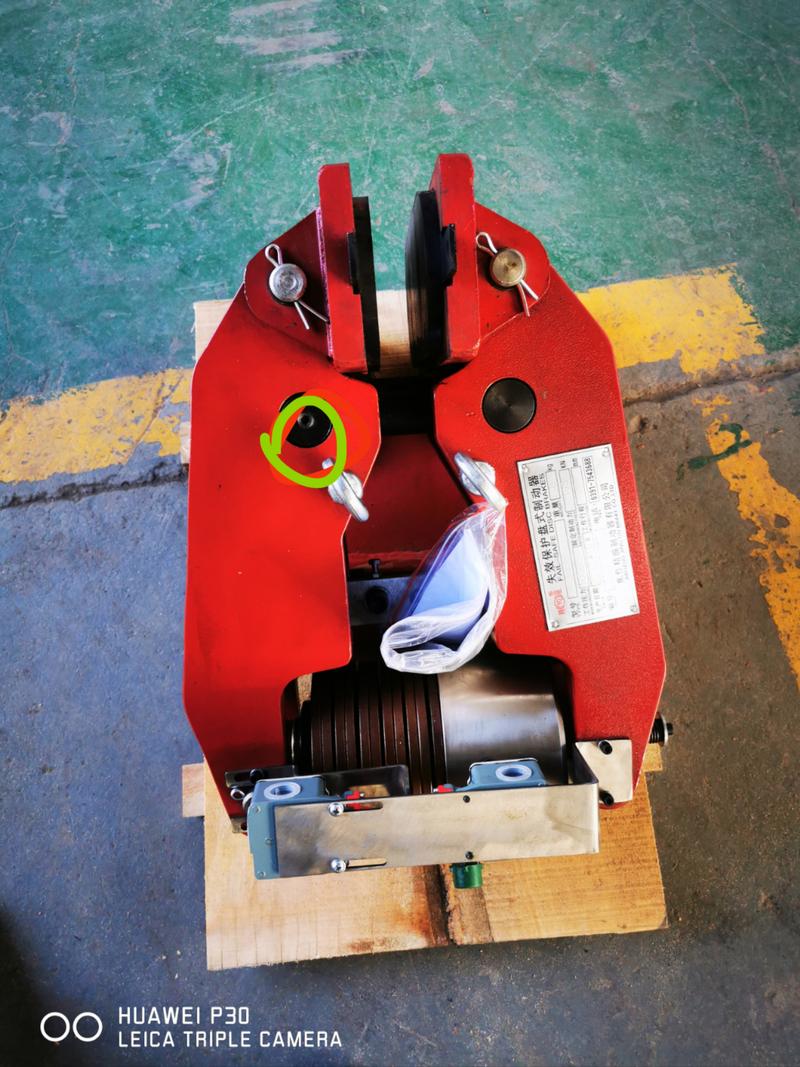 钢厂起重行车工业制动器安装现场
制动器的核心作用,不只是停车,还要能停得住、稳得住,哪怕是突然断电的极端情况,也能把载荷锁死,不能滑。就说钢厂那台行车,当时就是制动弹簧老化,制动力不够,吊钢包走行的时候突然下滑了半米,触发了紧急限位才停下来,要是再晚个几秒钟……不敢想。
问:我们工厂都是坏了才换制动器,日常维护太费人工,成本扛不住怎么办?
答:其实算一笔账就清楚了,一台10吨行车的合格工业制动器也就几千块,真出了安全事故,停工一天损失几十万,更别说人员伤亡的赔偿和行政处罚。日常维护其实花不了多少时间,每周检查一次制动间隙,每月清理一次摩擦片表面积攒的粉尘和油污,每半年测一次实际制动力矩,整个流程下来,一台设备也就半个工时。我们跟踪过近百家按这个流程维护的工厂,制动器平均使用寿命能延长30%以上,整体采购和维护成本反而比坏了再换更低。
制动器失效的三大隐形诱因,90%运维都没注意
制动器出问题,很少是突然坏的,都是慢慢积累出来的。好多失效事故,追根溯源都是小问题没当回事。我整理了三个最容易被忽略的诱因:
✅ 摩擦面污染:很多人觉得污染就是加快磨损,其实粉尘和油污混在一起,会在摩擦面形成一层滑腻的隔离层,直接把摩擦系数降一半以上。很多时候你看着制动器已经抱闸了,其实一受力就会偷偷下滑,根本停不稳。
✅ 弹簧疲劳衰减:绝大多数工业制动器的制动力,都是靠弹簧提供的。弹簧用个三五年,反复伸缩之后就会弹性衰减,哪怕你按时调整制动间隙,实际的制动力也会越来越小,根本达不到额定要求。
❗ 电气信号故障:现在常用的电磁制动器、电液推杆制动器,都靠电信号触发动作。接线端子老化、环境潮湿进水之后,经常会出现该抱紧的时候不触发,该松开的时候断不开,要么烧电机要么溜车,太坑了。
这三个问题,都不是肉眼看一眼就能发现的,等你能明显感觉到不对,已经离出事不远了。
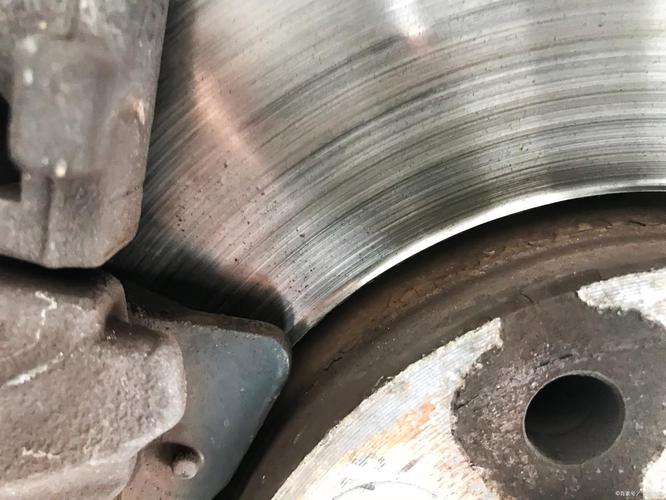 工业制动器摩擦片磨损老化对比图
问:我们没有专业的检测设备,怎么提前发现制动力不足?
答:其实有个非常简单的现场测试方法,大多数起重和卷扬设备都能用。你把吊具挂额定载荷的1.25倍,升到离地面100毫米到150毫米的位置,悬空停10分钟,看看有没有明显下滑。如果下滑超过10毫米,直接说明制动力不够,马上拆解检修。如果是固定旋转设备的制动器,买个百十块的扭矩扳手就能测抱闸抱紧力,比对厂家给的额定参数,差太多就换件,比靠经验摸靠谱一百倍。
选制动器不是越贵越好,适配才是核心
现在市场上制动器从几百块到几十万的都有,很多采购要么图便宜找小厂货,要么盲目追求进口大牌,其实都不对。合适的才是最好的。
就说,你是普通常温车间的输送流水线,载荷不大,工况干净,选国产正规大厂的块式制动器完全够用,性能达标,价格还比进口便宜三分之一以上,售后也方便。要是你是高粉尘、高潮湿的矿山或者沿海港口,那就得选密封等级IP65以上的盘式制动器,摩擦片得选耐水耐腐的复合材料,别为了省几百块选普通材料,不到一年就得锈死磨坏,换起来的拆装费都比买个新的贵。
💡 给所有采购和运维提个醒:选制动器的时候,一定要留至少15%的制动力余量,别刚好卡着设备的额定载荷选。工业设备哪有一直满负荷不波动的?长期顶着额定制动力运行,不出两三年,弹簧和摩擦片就衰减得差不多了,风险直接拉满。
不过话说回来,现在炒得很热的智能监测制动器,也不是所有场景都适合。冶金、核电、大型起重这些高危场景,装一套带力矩预警和磨损监测的智能制动器确实划算,能提前半个月预警失效,比人工检查准多了。但要是普通的包装流水线、小型输送设备,真没必要多花几万块上智能款,常规产品做好维护,完全够用。
工业生产的安全,从来都不是靠大部件堆出来的。往往就是这种不起眼的小零件,才是守住安全的最后一道闸。闸紧,才能活命。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业制动器:被低估的安全防线,决定整条生产线的生死
文章链接:https://www.zystgy.cn/a/59620