2026-09-17 01:00:57 作者:网编
分类:文章
干机加工自动化快二十年,踩过的直线导轨坑比你吃过的外卖还多。
前阵子帮一个刚创业的小伙子调设备,他咬咬牙花了两倍预算买了全进口直线导轨,结果装完精度还没人家国产的准,一问才知道,选的预压等级完全不对,白白扔了好几万块钱。
别迷信进口贵价货,适合你的直线导轨才对
说实话,现在国内供应链成熟得超出你想象。国产一线品牌的直线导轨,不管是精度还是耐磨度,都能对标进口货,价格只要一半甚至三分之一。
不过话说回来,不是说进口货不好,进口货在超高精度、超高负载的场景下,稳定性确实强。但很多小厂做个简单的分拣机、输送台,精度要求零点几毫米就够,花大价钱买进口,纯属拿钱打水漂。
选直线导轨,第一看负载,第二看精度要求,第三看安装空间。别上来就盯着品牌溢价往死里砸钱。
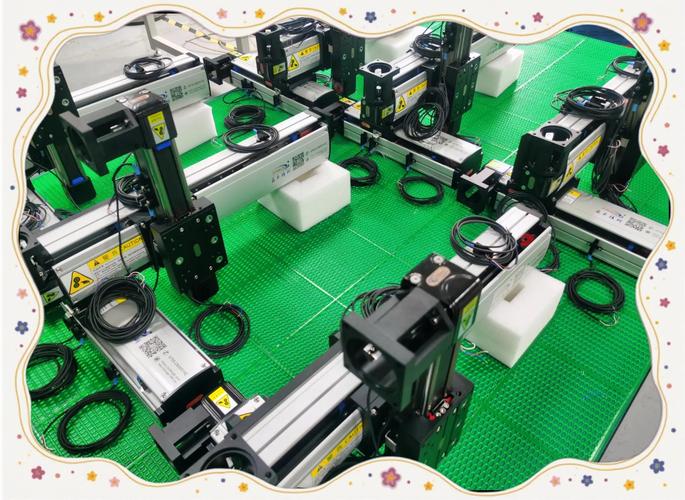 自动化分拣设备上安装的直线导轨实拍
问:直线导轨的预压是不是越大越好?
答:当然不是!我见过太多新手为了没有间隙,硬选最大预压,结果用不了半年,滑块滚道就磨出坑了。预压越大,滚动阻力越大,发热越严重,寿命降得越快。一般轻负载的搬运设备选轻预压就够,普通切削设备选中预压,只有重切削、大冲击的设备才需要上重预压。
问:普通设备选直线导轨,精度等级怎么选?
答:更简单,如果你做普通自动化设备,要求精度在0.1mm以内,选普通等级就够用。要是做数控机床、检测设备,再往上提精度等级就行,精度每提一级,价格涨一大截,没必要浪费。
安装时容易忽略的几个致命细节
很多人买对了直线导轨,结果装完用不了几个月精度就掉了,问题根本不在导轨本身,在安装。
第一个坑,安装基准面不平整。很多加工厂图省事,基准面不磨,铣完就直接装导轨,锁上螺丝导轨直接跟着基准面变形,走一遍行程误差能差出好几个丝。
第二个坑,锁螺丝顺序错了。大部分人装导轨,从一头往另一头挨个拧螺丝,结果导轨中间拱起来,精度直接歪掉。正确的顺序是从中间往两边分步锁紧,每颗螺丝分两次拧到额定扭矩,这样导轨才能贴紧基准面,不会变形。
第三个坑,不预留热膨胀间隙。尤其是长行程的直线导轨,整根长度超过两米,运行起来发热,导轨伸长没地方去,直接弯掉,精度直接废了。
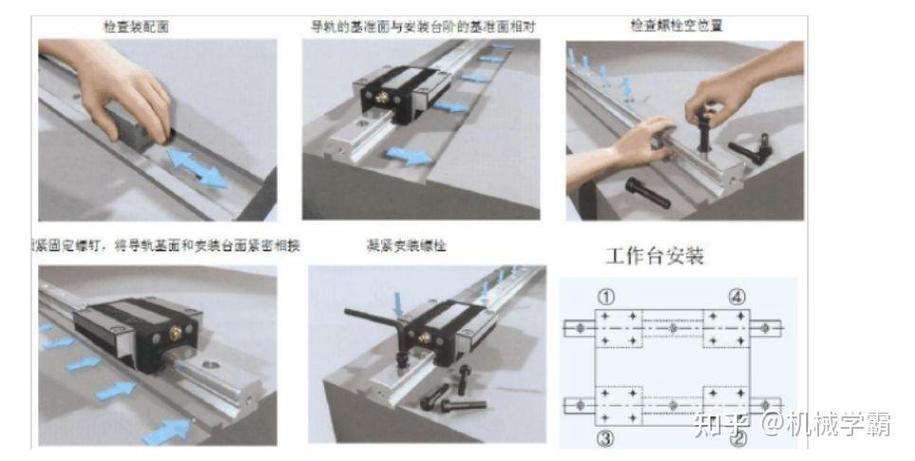 直线导轨安装基准面加工精度检测示意图
💡 给你提个醒,长行程直线导轨,安装的时候一端固定,另一端要留0.5-2mm的膨胀间隙,根据长度和温升来调,别全锁死。
问:直线导轨安装要不要打厌氧胶找平?
答:分情况说。要是你的安装面加工精度够,粗糙度能达到要求,直接锁死不用打胶,打了反而多余。要是你做高精度检测设备或者磨床,安装面加工达不到要求,可以打一层薄薄的厌氧胶找平,但是别打太厚,也别把胶弄到滚道里,不然胶干了堵在滑块里,直接废掉。
日常维护怎么拉长直线导轨寿命
 日常维护怎么拉长直线导轨寿命
我见过太多工厂换直线导轨,真不是导轨质量差,全是懒出来的毛病。
有人嫌防尘刮屑板阻力大,装导轨直接把刮屑板拆了,这下好了,铁屑、木屑、切削液全往滑块滚道里钻,不到半年就磨得坑坑洼洼,换一套导轨花的钱,够买一百套刮屑板了,亏不亏?
还有人三五年不换导轨油,油干了变成油泥,堵在滚道里,滚珠转都转不动,能不坏吗?
❗ 千万别用缝纫机油或者普通机油当导轨油!稀得太快,粘度也不对,用不了一个礼拜就干了,起不到任何保护作用,老老实实买专用的导轨油。
说实话,维护直线导轨真没那么复杂,记住这几点就行:
– 刮屑板坏了立马换,别拖着
– 每次换班用压缩空气吹干净滑块表面的碎屑
– 按周期补加导轨油,别等走不动了才想起加油
– 发现有异响或者间隙变大,立马检查,别拖到撞机
要是你能做到这几点,普通直线导轨用个五七八年根本没问题,比你瞎买贵价货省多了。
对了,还有人问,旧的直线导轨能不能重新调预压接着用?要是只是预压松了,滚道没磨坏,当然可以,调完预压还能接着用两三年,能省一点是一点,创业不容易对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:直线导轨选型安装避坑:老工程师的经验总结
文章链接:https://www.zystgy.cn/a/59615