2026-09-16 03:35:44 作者:网编
分类:文章
前阵子去东莞的汽配加工厂做旧线改造调试,一进装配车间我就乐了。满地都是横七竖八的控制线,老电工蹲在控制柜旁边,捋线捋得满头白发都沾了汗,嘴里骂骂咧咧没停过。
这场景我见得太多了。十年前做自动化项目,哪不是这样?
原来那堆绕不清的线,才是自动化改造最大的隐形成本
以前做自动化,都是并行接线。一个传感器拉一根线到PLC,一个电磁阀再拉一根,百八十个检测点走下来,布线上千米都是常事。
线买得贵不算,布线人工贵啊。十个工人布三天线,人工成本大几万。后期改个工位,加台设备,你得先从一堆线里找出哪根是哪根,运气不好剪错线,全车间停两小时,订单赶不出来亏的钱,比布线成本还高。
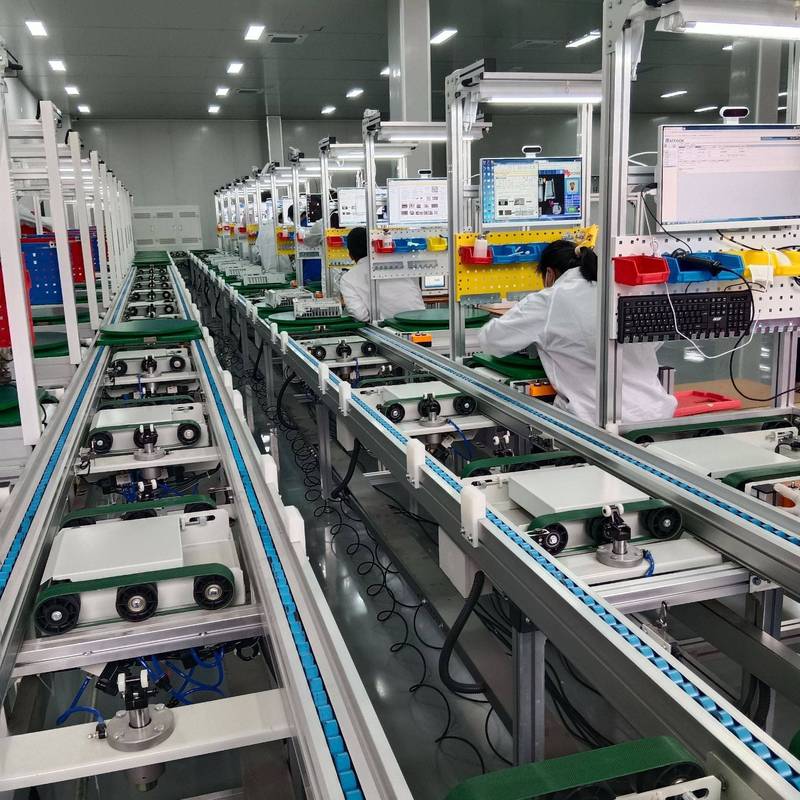 传统工厂自动化并行接线实拍
说实话,很多工厂改自动化改到一半没下文,不是设备买不起,是被这堆线磨没了耐心。
现场总线出来之后,这个问题直接从根上解决了。一根总线串起所有现场设备,不管你是传感器、变频器还是伺服电机,全都挂在这根线上,布线量直接减八成以上。控制柜里都清爽了,以前挤满端子排,现在留几个通讯接口就够。
问:很多小工厂说我就改一两个工位,用现场总线反而成本更高?
答:这话没错,真得分情况。如果真的就三五个检测点,以后也没扩产计划,那硬上现场总线确实不划算。但只要你工位超过十个,未来一两年还有扩产、改线的计划,现场总线的成本优势,半年就能收回来。你算一算布线省了多少人工,后期停线检修少花了多少损失,这账不算不知道,一算吓一跳。
选现场总线别瞎追热门,适合你的才是对的
现在市面上大大小小的现场总线标准几十种,PROFINET、EtherCAT、Modbus、CANopen,还有国产的自主协议,很多人上来就问我哪个是最好的。
哪有什么最好的?只有最适合的。
问:国产现场总线和进口的比,到底能不能用在高端生产线?
答:我今年接了三个锂电模组装配线的项目,全用的国产自主现场总线方案,跑了大半年,稳定性完全达标,整套方案成本比进口总线省了快三成。只要不是那种要求纳秒级同步的高端精密机床,国产现场总线完全能打。别被国外厂商的营销话术吓住,该用就用。
不同场景选对标准,省老心了:
– 普通装配线、输送带,要求不高,选Modbus就够,便宜稳定,网上资料一搜一大把,新手电工也能调
– 高速包装、机器人协同作业,要同步性,选EtherCAT或者PROFINET,速度够快,延迟够低
– 移动设备、车载控制场景,选CANopen,抗干扰能力强,稳定性拉满
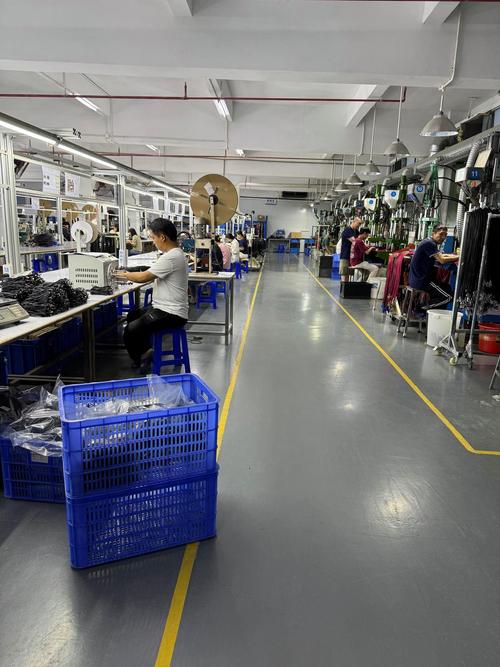 工厂车间现场总线布线实物图
不过话说回来,很多厂商卖设备的时候,动不动就给你推最高端的协议,你别被忽悠了。适合你的产能和精度要求就行,没必要多花那几十万追热门。
我做了十年现场总线项目,踩过的三个坑给你抄作业
 我做了十年现场总线项目,踩过的三个坑给你抄作业
玩现场总线,原理其实不难,难的是现场那些乱七八糟的细节。我踩过的坑,给你列出来,你别再掉进去。
❗ 第一个坑:总线长度超标,舍不得加中继器
很多甲方为了省两三千块钱,总线拉了远超规范要求的长度,结果一到雨天湿度大就丢包,机器断断续续停机,查故障查了三天,最后还是乖乖加中继器,耽误了一周生产,亏出去几十万,真不值。
💡 第二个坑:不做屏蔽防护,图便宜用非屏蔽线
工业现场旁边就是大功率变频器、电焊机,干扰大得离谱。别信销售说什么非屏蔽线也能用,只要走现场总线,必须用带屏蔽的双绞线缆,屏蔽层记得单端接地,这几百块钱的成本,真不能省。我刚入行的时候有个项目,就是图便宜用了非屏蔽线,每次电焊机一启动,总线就断联,最后全拆了重新换线,亏了两个人工,肉疼到现在。
✅ 第三个坑:扩容忘算终端电阻,阻抗不匹配坑死人
很多人扩工位,直接往总线上一挂就完事,忘了终端电阻只能留两个在总线的两端,多了少了都会阻抗不匹配,结果就是通讯时好时坏,有时候能跑有时候不能跑,查都没法查。我刚接项目的时候就踩过这个坑,对着控制柜查了整整一天,最后才发现是多接了一个终端电阻,想起来都懊恼。
说实话,现场总线本质上就是个工具,不是什么遥不可及的高科技。就是帮工厂少布线,少停线,多赚钱的。别被厂商吹得神乎其神,不敢用。只要选对协议,避开这些坑,用起来比传统接线舒服一百倍。
谁用谁知道。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聊聊工厂自动化改造里,现场总线到底解决了什么真问题
文章链接:https://www.zystgy.cn/a/59533