2026-09-15 07:37:39 作者:网编
分类:文章
上个月跑东莞的汽配产业园,跟做发动机连杆的张老板喝茶,他指着车间角落一台封了塑料布的进口机叹气,说这玩意抵得上两套三房首付,坏了修一次够买半台国产新机,可你说不用行不行?不行。
你的客户要精度2微米,普通机床磨死也出不来,只能靠数控机床压。
不是所有带数显的机床,都配叫数控机床
很多刚入行的新手容易搞混,觉得带个屏幕显示坐标就是数控机床了?不对。
普通机床,走刀、进刀、转速全靠工人手掰,哪怕给你装个数显,核心的运动逻辑还是人控,精度全靠师傅的手稳不稳。
数控机床不一样,从你画好CAD图,编好G代码输进去,从装夹到切完最后一刀,整个过程全是机器按照预设程序走,人的作用只是上下料、换刀,误差能控制在头发丝直径的几十分之一。
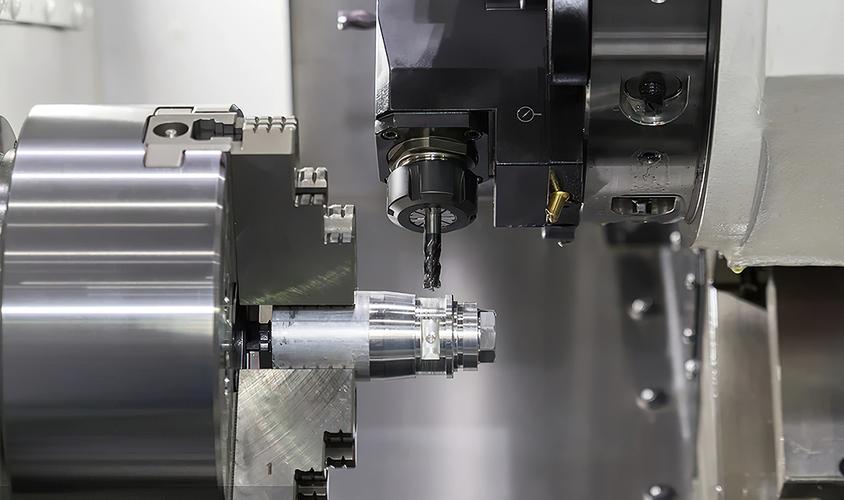 工厂车间加工汽车曲轴的数控机床
对吧?这东西的核心,根本不是那个铁壳子,是里面的数控系统,还有机身的铸造刚性。没有好系统,精度稳不住,没有好刚性,切硬料就抖。
问:国产数控机床现在真的能替代进口了吗?
答:得分场景说。入门级的立式加工中心,早就国产化了,十万不到就能拿下一台,给五金厂做个小零件,给家具开个模,精度完全够用,比进口同配置便宜一半还多,售后一个电话当天就上门,太香了。但高端领域,比如能加工航空结构件的五轴联动数控机床,能连续几千小时稳定加工钛合金的,咱们差距还是明摆着的。不是造不出来,是稳定性差一点,人家连续跑三千小时误差不超1丝,咱们跑一千小时就得调一次,批量订单就是不敢接,这就是差距。
买数控机床,八成新手都踩过这些坑
说实话,我见过太多小厂创业,预算有限,上来就贪便宜,最后吃大亏。
第一个坑:买翻新机床。很多贩子收了国外淘汰的二手机,换个外壳贴个新标,就当全新机卖,价格比正品便宜三分之一,你买回去用三个月,导轨磨损间隙出来了,切什么都歪,找人人都找不到。
第二个坑:只看参数不试切。厂家参数标12000转转速,定位精度0.8丝,你买回来一切硬料,主轴抖得跟筛糠一样,刀头换得比饭还勤。
💡 真要买,一定要带自己常加工的料去现场试切,切完拿千分尺量,拿粗糙度仪测,参数是印在纸上的,活才是真的。
问:新手操作数控机床,最容易出什么大事故?
答:说一个九成新手都踩过的坑——开机不回原点。
昨天还有个徒弟给我留言,说头天晚上下班赶进度,刀架没归位,坐标没清零,第二天上班直接启动开干,直接撞刀。一把进口钨钢刀几百块没了,运气不好撞坏主轴,修一下就是大几万,三个月利润没了。
❗ 还有就是不要乱改参数,数控机床的间隙补偿、主轴增益都是出厂调好的,新手手痒瞎改,轻则废工件,重则坏机床。
 数控机床撞刀后损坏的刀头与工件
数控机床接下来的变化,比你想的大
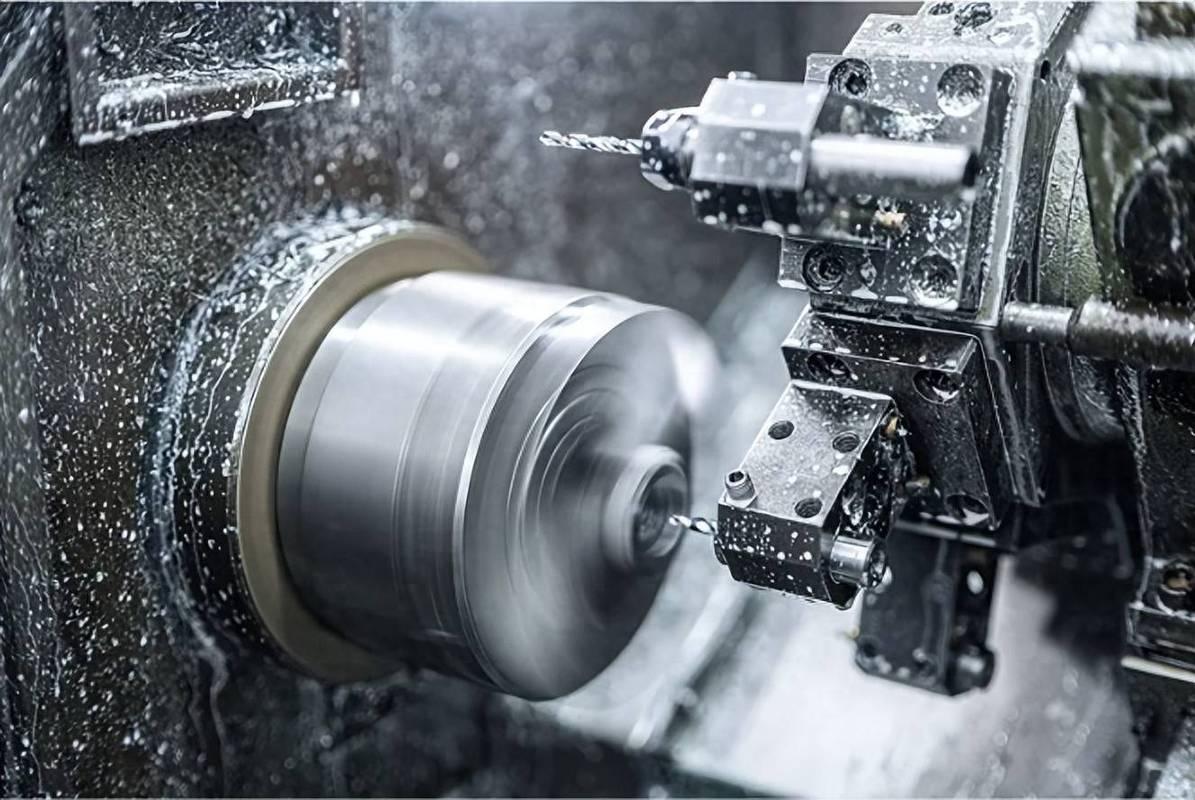 数控机床接下来的变化,比你想的大
以前说数控机床是工业母机,现在这玩意早就不是以前傻大黑粗的样子了。
第一个变化是联网。现在新出的中高端数控机床,几乎都带工业联网模块,你在家打开手机就能看机床转没转,今天加工了多少件,刀头还剩多少寿命,提前预判故障,不用等坏了再修,停机时间直接降三成。
第二个变化是无人化。以前一个工人看一台机,现在自动上料机配带自动对刀的数控机床,一个工人能看三四台,夜班都能无人值守,对于现在招工难的加工厂来说,这就是救命的。
第三个变化是国产化替代速度真的快。五年前中端机床还要用进口系统,现在一半以上都换成国产系统了,性能不差,价格便宜,售后还快,张老板上个月新进的两台加工中心,就是配的国产系统,用了大半年,没出一点问题。
不过话说回来,核心高端领域的差距,我们也不能装看不见。人家卡我们脖子不是一天两天,但是这几年咱们追的速度,也真的肉眼可见。
说不定再过十年,咱们自己的五轴数控机床,也能卖到欧洲去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控机床:为什么说它是现代高端制造的命根子
文章链接:https://www.zystgy.cn/a/59392